

En omfattende guide til trykstøbte dele: processer, materialer og anvendelser
 2026.07.14
 Industri nyheder
Trykstøbedele er metalkomponenter fremstillet ved at tvinge smeltet metal, typisk aluminium, zink eller magnesium, ind i en genanvendelig stålform under højt tryk. Denne metode bruges på tværs af bilindustrien, elektronik, industrielt udstyr og forbrugerproduktindustrien, fordi den producerer præcise, repeterbare dele til høj volumen og relativt lave omkostninger pr. enhed. Denne guide gennemgår, hvordan trykstøbningsdele fremstilles, hvilke materialer og finish der er tilgængelige, hvor processen passer bedst, og hvordan man samarbejder med en leverandør for at få ensartede resultater af høj kvalitet.
Direkte svar: Trykstøbningsdele er bedst egnede til mellemstore til høje volumenproduktioner, typisk startende ved omkring 1000 enheder og skalering til millioner, hvor dimensionsnøjagtighed, tynde vægge og glat overfladefinish betyder mere end rå mekanisk styrke. Hvis dit projekt har brug for færre end et par hundrede enheder, er CNC-bearbejdning eller sandstøbning normalt mere omkostningseffektivt. Hvis dit projekt har brug for høj volumen, snævre tolerancer og kompleks geometri i et enkelt skud, er trykstøbningsdele næsten altid det rigtige valg.
Hvad er trykstøbningsdele
Trykstøbedele er metalkomponenter fremstillet gennem trykstøbeprocessen, hvor smeltet metal sprøjtes ind i en præcisionsbearbejdet stålform, kendt som en matrice, under betydeligt tryk. Metallet fylder matricehulrummet på en brøkdel af et sekund, afkøles hurtigt og størkner til delens endelige form. Når metallet er størknet, åbnes matricen, og den færdige del skydes ud, klar til minimal sekundær efterbehandling.
Denne proces er fundamentalt forskellig fra sandstøbning eller investeringsstøbning, fordi matricen kan genbruges, ofte i titusindvis af cyklusser, hvilket er det, der gør trykstøbningsdele økonomiske til højvolumenproduktion. En enkelt matrice kan producere alt fra 50.000 til over 1 million dele, før den har brug for væsentlig vedligeholdelse eller udskiftning, afhængigt af den anvendte legering og delens kompleksitet.
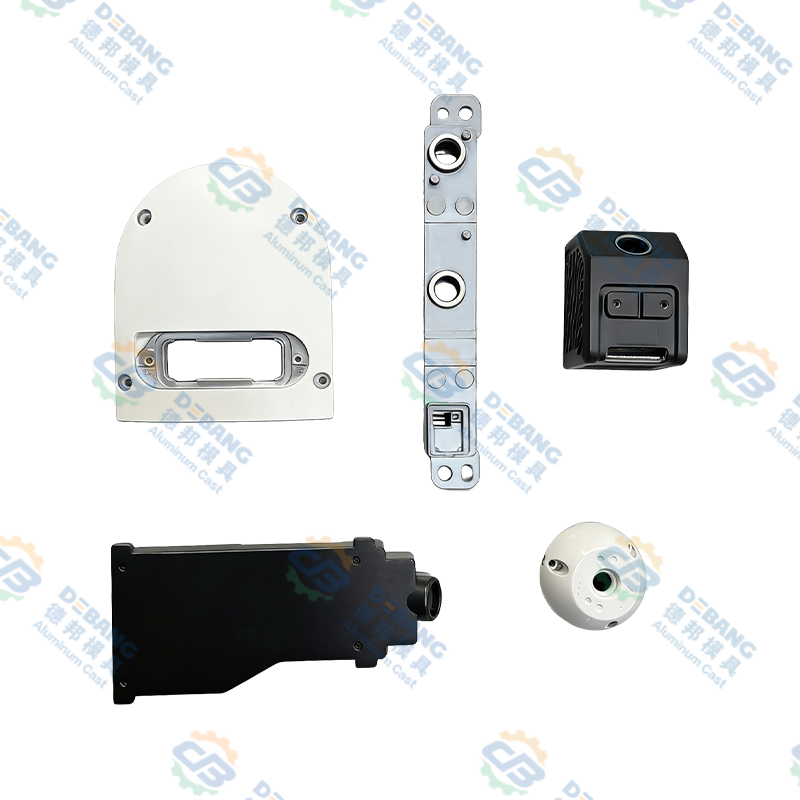
Begrebet trykstøbningsdele dækker over en meget bred vifte af fysiske produkter, lige fra en lille zinkkonnektor, der vejer et par gram, til et stort aluminiumstransmissionshus, der vejer flere kilo. Det, der forener dem, er fremstillingsmetoden snarere end slutbrugen, hvorfor den samme underliggende proces tjener industrier så forskellige som bilindustrien, forbrugerelektronik og husholdningshardware. At forstå dette fælles grundlag hjælper købere og ingeniører med at træffe bedre beslutninger, når de vurderer, om trykstøbning passer til en ny del.
Det er også værd at bemærke, at trykstøbningsdele næsten altid er nettoform eller næsten nettoform, hvilket betyder, at delen kommer ud af matricen meget tæt på dens endelige dimensioner. Dette står i modsætning til processer som smedning eller udvidet bearbejdning, hvor en stor mængde ekstra materiale fjernes for at nå den endelige form. Den næsten nettoformede karakter af trykstøbedele er en af de største grunde til, at processen er så materialeeffektiv i skala.
Dimensionsnøjagtighed
Typiske tolerancer spænder fra plus eller minus 0,05 mm til 0,15 mm afhængigt af delstørrelse og legering, langt strammere end sandstøbning.
Vægtykkelse
Trykstøbningsdele opnår almindeligvis vægtykkelser mellem 0,5 mm og 5 mm, hvilket muliggør letvægts, men strukturelt sunde designs.
Cyklushastighed
Højtryksstøbemaskiner kan producere alt fra 200 til over 1000 skud i timen afhængigt af delstørrelsen.
Overfladefinish
Dele kommer ud af matricen med en glat som støbt overflade, der ofte kræver lidt eller ingen yderligere bearbejdning før brug.
Formstøbningsprocessen forklaret
Der er tre primære trykstøbemetoder, der bruges til at fremstille trykstøbedele i dag: højtryksstøbning, lavtryksstøbning og tyngdekraftsstøbning. Højtryksstøbning tegner sig for det store flertal af dele, der produceres på verdensplan, fordi det giver de hurtigste cyklustider og de snævreste tolerancer. Lavtryksstøbning vælges ofte til større bilhjul og konstruktionsdele, hvor langsommere, mere kontrolleret fyldning reducerer porøsiteten. Gravity trykstøbning, nogle gange kaldet permanent formstøbning, er afhængig af tyngdekraften alene frem for eksternt tryk og bruges typisk til enklere former i mindre produktionsserier. Den generelle proces til højtryksstøbning, den mest udbredte variant, følger disse trin.
1
Forberedelse og fastspænding
De to halvdele af stålmatricen renses, smøres med et slipmiddel og klemmes sammen under en låsekraft, der kan overstige 4000 tons på store maskiner, hvilket sikrer, at matricen forbliver tætnet mod trykket fra det indkommende metal. Smørelaget hjælper også den færdige trykstøbedel med at adskille rent fra matriceoverfladen under udkastning, hvilket reducerer risikoen for, at overfladen rives i stykker.
2
Metalsmeltning og -injektion
Metal smeltes i en ovn, typisk mellem 380 grader Celsius for zink og 660 grader Celsius for aluminium, og sprøjtes derefter ind i formhulrummet ved tryk fra 1500 til over 25000 psi afhængigt af maskinen og legeringen. Metallet bevæger sig gennem et løbesystem og en låge designet til at fylde de tyndeste, mest detaljerede sektioner af trykstøbedelen, før de tykkere sektioner størkner.
3
Køling og størkning
Det smeltede metal afkøles og størkner inde i matricen inden for en brøkdel af et sekund til et par sekunder, afhængigt af vægtykkelse og delvolumen, idet det tager den nøjagtige form af hulrummet, inklusive fine overfladedetaljer og indvendige ribber. Kølekanaler indbygget i matricen cirkulerer vand eller olie for at kontrollere størkningshastigheden og reducere risikoen for indre krympningsdefekter.
4
Matriceåbning og udkastning
Når matricen er størknet, åbner den, og ejektorstifter skubber den færdige formstøbningsdel ud af hulrummet, klar til at næste cyklus begynder næsten øjeblikkeligt. Velholdte ejektorsystemer hjælper med at undgå deformation af tyndvæggede sektioner i denne fase, især på dele med dybe hulrum.
5
Trimning og efterbehandling
Overskydende materiale såsom flash og metalløbesystemet trimmes væk, og delen kan gennemgå sekundære operationer såsom skubblæsning, bearbejdning, plettering eller pulverlakering baseret på påføringen. Mange produktionslinjer automatiserer dette trimningstrin ved hjælp af en dedikeret trimmatrice, der gør det muligt for trykstøbedele at flytte hurtigt fra støbemaskinen til emballagen.
Almindelige materialer, der bruges i trykstøbningsdele
At vælge den rigtige legering er en af de vigtigste beslutninger, når man designer trykstøbedele, da det påvirker styrke, vægt, korrosionsbestandighed og de samlede omkostninger. Tabellen nedenfor sammenligner de fire mest udbredte trykstøbematerialer.
| Materiale | Typisk tæthed | Nøgleegenskaber | Almindelige anvendelser |
|---|---|---|---|
| Aluminiumslegeringer, såsom ADC12 og A380 | Cirka 2,7 g pr. cm3 | Letvægts, god korrosionsbestandighed, god styrke til vægtforhold, høj varmeledningsevne | Bilhuse, motorbeslag, elektroniske kabinetter, køleplader |
| Zinklegeringer, såsom Zamak 3 og Zamak 5 | Ca. 6,6 g pr. cm3 | Fremragende støbeevne, meget snævre tolerancer, høj slagstyrke, let at pladere | Konnektorer, dekorativt hardware, små præcisionsgear, VVS-armaturer |
| Magnesiumlegeringer, såsom AZ91D | Cirka 1,8 g pr. cm3 | Letteste strukturelle trykstøbningsmetal, god styrke, fremragende bearbejdelighed | Indvendige beslag til biler, kabinetter til bærbare computere og kameraer, karosserier til elværktøj |
| Kobber og messinglegeringer | Cirka 8,5 g pr. cm3 | Stærk, slidstærk, god elektrisk ledningsevne, højere smeltepunkt | Elektriske stik, VVS-ventiler, marine hardware |
Aluminiums trykstøbedele repræsenterer den største andel af den globale trykstøbeproduktion, fordi de balancerer vægt, styrke og omkostningseffektivt på tværs af industrier. Zinktrykstøbningsdele vælges, når der kræves meget fine detaljer og snævre tolerancer i mindre komponenter, da zinklegeringer lettere flyder ind i tynde sektioner end aluminium.
Magnesium trykstøbedele vinder frem i industrier, hvor hvert gram betyder noget, da magnesium er omkring 35 procent lettere end aluminium for en sammenlignelig delgeometri. Dette gør det til et almindeligt valg for håndholdt elektronik, elværktøj og visse indvendige beslag til biler. Kobberbaserede legeringer, selvom de er mindre almindelige end aluminium eller zink, vælges, når elektrisk ledningsevne eller slidstyrke under belastning er vigtigere end at minimere vægten, såsom i elektriske klemrækker eller kraftige bøsninger.
Når man sammenligner materialemuligheder, vejer ingeniører typisk fire faktorer sammen snarere end isoleret: den driftstemperatur, delen vil blive udsat for, den mekaniske belastning, den skal bære, efterbehandlingsmetoden, der er planlagt efter støbning, og målenhedsprisen. En trykstøbningsdel, der er bestemt til et motorrum, skal tåle vedvarende varme over 120 grader Celsius, hvilket normalt udelukker zinklegeringer af lavere kvalitet og i stedet peger mod en varmebestandig aluminiumslegering. Et dekorativt dørgreb kan derimod prioritere en glat overflade, der godt accepterer forkromning, hvilket favoriserer zink frem for aluminium.
Trykstøbning vs andre metalstøbningsmetoder
Trykstøbte dele sammenlignes ofte med sandstøbning og investeringsstøbning, da alle tre processer former smeltet metal til en endelig form. Det rigtige valg afhænger i høj grad af produktionsvolumen, påkrævet præcision og delstørrelse. Tabellen nedenfor opsummerer, hvordan disse tre metoder adskiller sig på tværs af de faktorer, der betyder mest for købere.
| Faktor | Støbning | Sandstøbning | Investeringsstøbning |
|---|---|---|---|
| Typisk tolerance | Plus eller minus 0,05 til 0,15 mm | Plus eller minus 0,5 til 1,5 mm | Plus eller minus 0,1 til 0,3 mm |
| Bedst egnet volumen | 1000 enheder og derover | 1 til et par hundrede enheder | 50 til flere tusinde enheder |
| Overfladefinish | Glat, næsten netform | Groft, trænger til bearbejdning | Glatte, fine detaljer |
| Værktøjsomkostninger | Høj på forhånd, lav pr. enhed | Lav på forhånd, højere pr. enhed | Moderat på forhånd og pr. enhed |
| Fælles materialer | Aluminium, zink, magnesium | Jern, stål, bronze, aluminium | Stål, rustfrit stål, superlegeringer |
Trykstøbningsdele vinder klart frem, når produktionen er stor, og geometrien drager fordel af tynde, ensartede vægge. Sandstøbning passer stadig bedre til meget store dele eller enkeltstående prototyper, hvor det ikke ville være økonomisk at bygge en stålmatrice. Investeringsstøbning har en tendens til at blive valgt, når delen har brug for både fine detaljer og et metal, såsom rustfrit stål, der ikke er praktisk at trykstøbe under højt tryk.
Muligheder for overfladebehandling af trykstøbningsdele
De fleste trykstøbningsdele efterlader matricen allerede med en brugbar overflade, men mange applikationer kræver et ekstra efterbehandlingstrin for at forbedre udseendet, korrosionsbestandigheden eller slidstyrken. Tabellen nedenfor viser de efterbehandlingsmetoder, der oftest anvendes til trykstøbedele.
| Efterbehandlingsmetode | Formål | Typiske applikationer |
|---|---|---|
| Skudsprængning | Fjerner overfladerester og skaber en ensartet mat tekstur | Almindelige beslag og huse |
| Pulverlakering | Tilføjer et slidstærkt farvet lag med god korrosionsbestandighed | Udendørs udstyr, apparathuse |
| Forkromet eller nikkelbelægning | Forbedrer udseendet og tilføjer et hårdt, korrosionsbestandigt lag | Dekorativt isenkram, VVS-armaturer |
| Anodisering, kun aluminium | Opbygger et beskyttende oxidlag og tillader farvefarvning | Forbrugerelektronik, arkitektonisk trim |
| CNC bearbejdning | Opnår snævrere tolerancer på specifikke parringsoverflader | Motorkomponenter, præcisionssamlinger |
At vælge den rigtige finish til en trykstøbningsdel er ikke rent kosmetisk. Pulverlakering og anodisering tilføjer for eksempel et målbart lag af korrosionsbeskyttelse, der kan forlænge levetiden af en udendørs komponent med flere år sammenlignet med en ufærdig del udsat for det samme miljø.
Vigtigste fordele ved trykstøbningsdele
A
Høj produktionshastighed
En enkelt trykstøbemaskine kan producere hundredvis af dele i timen, hvilket gør denne proces ideel til ordrer i titusindvis eller millioner, især sammenlignet med de meget langsommere cyklustider for sandstøbning eller CNC-bearbejdning.
B
Kompleks geometri i ét skud
Ribber, fremspring, gevind og tynde vægge kan formes direkte i matricen, hvilket reducerer eller eliminerer behovet for sekundær samling af flere komponenter, hvilket sænker både antal dele og montagearbejde.
C
Fremragende dimensionel repeterbarhed
Fordi den samme hærdede stålmatrice genbruges til hvert skud, forbliver del til del variation ekstremt lav på tværs af lange produktionsserier, hvilket er afgørende for dele, der skal passe præcist ind i en større samling.
D
Lavere pris pr. enhed ved volumen
Selvom værktøjsomkostningerne er højere på forhånd, falder prisen pr. del betydeligt, efterhånden som volumen stiger, og bliver ofte den billigste løsning efter et par tusinde enheder og fortsætter med at forbedre sig, efterhånden som volumen stiger til hundredtusindvis.
E
Stærk overfladefinish
Dele kræver typisk lidt eller ingen polering før maling, plettering eller belægning, hvilket forkorter den samlede produktionstidslinje og reducerer arbejdsomkostningerne forbundet med sekundær overfladeforberedelse.
F
Materiale effektivitet
Overskydende metal fra løbere og overløbsbrønde kan omsmeltes og genbruges, hvilket holder materialespild relativt lavt sammenlignet med subtraktive processer som CNC-bearbejdning, hvor en stor del af udgangsmaterialet ender som skrotspåner.
Almindelige applikationer og industrier for trykstøbningsdele
Bilindustrien
Motorblokke, transmissionshuse, beslag og strukturelle komponenter, hvor trykstøbte aluminiumsdele hjælper med at reducere køretøjets vægt og forbedre brændstofeffektiviteten. Mange producenter bruger nu store aluminium trykstøbningsdele til at erstatte, hvad der plejede at være samlinger af snesevis af stemplede stålstykker, hvilket reducerer både vægt og monteringstid.
Forbrugerelektronik
Bærbare rammer, kamerahuse og smartphone-komponenter er afhængige af magnesium og aluminium trykstøbte dele til et stærkt, men let kabinet, der også kan hjælpe med at lede varmen væk fra følsomme interne kredsløb.
Industrielt udstyr
Pumpehuse, gearkassedæksler og motorkapslinger bruger trykstøbte dele, fordi de kan modstå vibrationer og moderate termiske belastninger, mens de holder snævre tolerancer for akseljustering og lejesæder.
Belysningsarmaturer
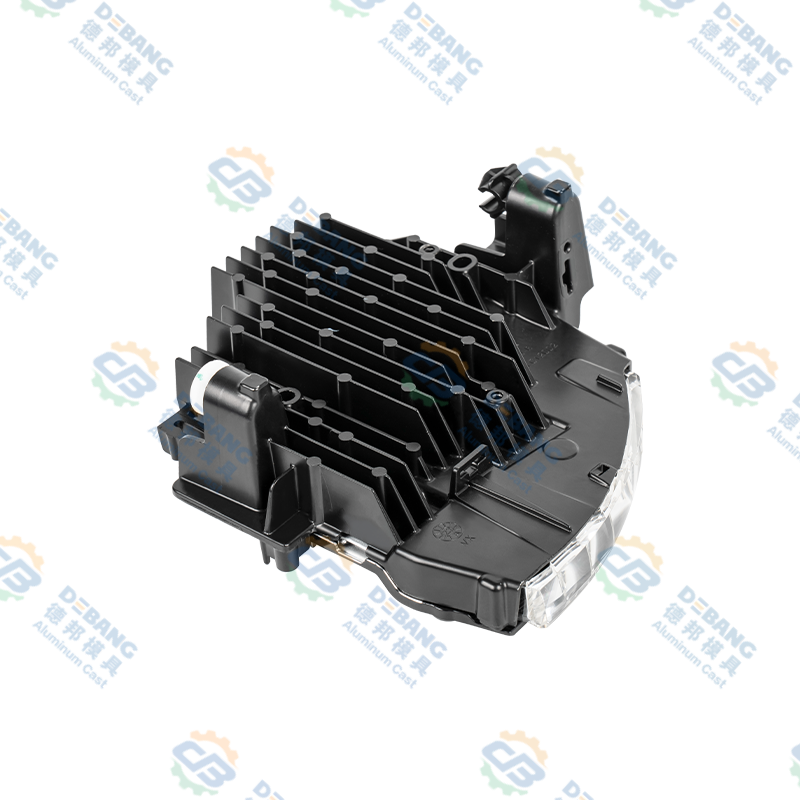
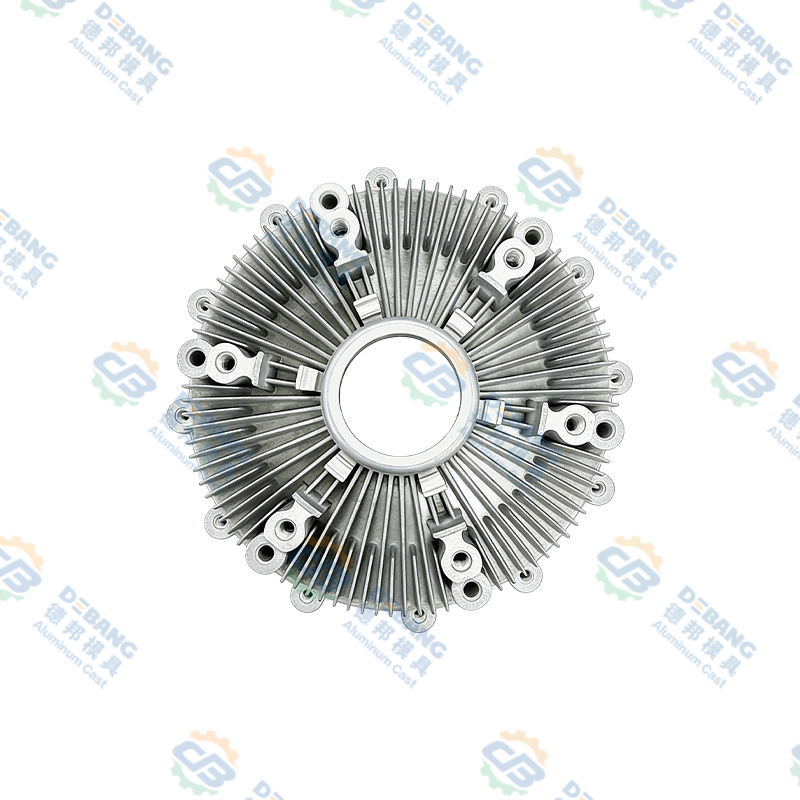
LED-køleplader og belysningshuse er afhængige af den fremragende termiske ledningsevne af trykstøbte aluminiumsdele til at styre varmeafledning, hvilket direkte forlænger levetiden for LED-komponenterne indeni.
Hvidevarer
Håndtag, beslag og indvendige konstruktionsdele i køkken- og husholdningsapparater fremstilles ofte gennem zinkstøbning, der drager fordel af dens fine overfladedetaljer og kompatibilitet med dekorativ belægning.
Hardware og låse
Dørhåndtag, låsehuse og dekorative beslag bruger zinkstøbte dele for deres fine detaljer og lette belægning med krom- eller nikkelfinish, hvilket giver producenterne en bred vifte af finishmuligheder fra et enkelt basismateriale.
Kvalitetskontrol og almindelige defekter i trykstøbedele
Selv en veldesignet matrice kan give defekter, hvis procesparametre ikke er korrekt kontrolleret. At identificere årsagen tidligt hjælper producenterne med at holde afvisningsraten for trykstøbedele under industristandarder, som normalt er målrettet mod under 2 procent for modne produktionslinjer. De fleste defekter i trykstøbedele kan spores tilbage til en af tre kilder: forkert metaltemperatur, utilstrækkeligt eller for højt indsprøjtningstryk eller et matricedesign, der ikke tager højde for, hvordan metallet rent faktisk flyder og afkøles inde i hulrummet.
| Defekt | Typisk årsag | Fælles løsning |
|---|---|---|
| Porøsitet | Indespærret luft eller gas under højhastighedsinjektion eller krympning under afkøling | Optimer portdesignet, reducer injektionshastigheden på påfyldningsstadiet, eller påfør vakuumstøbning |
| Cold Shut | Smeltet metal størkner før udfyldning af matricehulrummet, ofte på grund af lav metaltemperatur | Øg metal- eller matricetemperaturen og forbedre portplaceringen for bedre flow |
| Flash | Overskydende metal slipper ud gennem matriceskillelinjen på grund af utilstrækkelig klemkraft | Øg spændekraften eller forbedre vedligeholdelsen og justeringen af matricen |
| Overfladeblærer | Indespærret gas udvider sig nær overfladen under efterfølgende varmebehandling eller plettering | Reducer intern porøsitet ved kilden og kontroller afkølingshastigheden |
| Vridning | Ujævne kølehastigheder på tværs af forskellige vægtykkelser inden for samme del | Design mere ensartet vægtykkelse og juster kølekanallayoutet i matricen |
Velrenommerede producenter af trykstøbedele bruger i proceskontrol såsom røntgeninspektion, tryktestning og koordinering af målemaskineverifikation for at fange disse problemer, før dele sendes til kunder. Mange faciliteter sporer også en first pass-udbytte-metrik for hver produktionskørsel, som måler procentdelen af trykstøbedele, der består inspektionen uden omarbejde, hvilket giver både producenten og kunden et klart, løbende signal om processtabilitet.
Bæredygtighedsovervejelser for trykstøbningsdele
Fremstillingsbæredygtighed er blevet en stadig vigtigere faktor ved indkøb af trykstøbedele, og processen har flere iboende fordele på dette område. Aluminium-, zink- og magnesiumskrot, der genereres under trimning og fra løbesystemet, kan omsmeltes og føres tilbage til produktionen, hvor mange faciliteter genbruger langt over 90 procent af processkrot internt.
Energiforbrug pr. del
Fordi trykstøbedele kræver minimal sekundær bearbejdning, er det samlede energiforbrug pr. færdig del ofte lavere end processer, der fjerner store mængder materiale.
Genanvendelige basismetaller
Aluminium og zink kan begge genanvendes gentagne gange uden et væsentligt tab af mekaniske egenskaber, hvilket understøtter materialeanvendelse i lukket kredsløb på tværs af produktionsforløb.
Langt dø liv
En enkelt stålmatrice, der producerer hundredtusindvis af dele, spreder sit eget indbyggede produktionsfodaftryk over et meget stort antal færdige komponenter.
Letvægtsfordele
I transportapplikationer udmønter vægtbesparelserne fra trykstøbedele af aluminium og magnesium sig i lavere brændstof- eller energiforbrug i løbet af køretøjets levetid.
Designretningslinjer for trykstøbningsdele
At følge dokumenterede designregler tidligt i udviklingen af en komponent kan reducere værktøjsrevisioner betydeligt og forbedre den endelige kvalitet af trykstøbedele. Ingeniører, der anvender disse retningslinjer i den indledende designfase, snarere end efter den første prototype fejler, har en tendens til at se langt færre kostbare ændringer, når matricen allerede er skåret. Følgende retningslinjer er meget brugt af designingeniører.
- Hold vægtykkelsen ensartet. Sigt efter ensartede vægge mellem 1 mm og 3,5 mm for aluminium, da pludselige tykkelsesændringer fører til vridning og porøsitet, da tykkere sektioner afkøles langsommere end tyndere i nærheden.
- Tilføj trækvinkler. Medtag en trækvinkel på mindst 1 til 2 grader på lodrette overflader, så dele frigøres rent fra matricen uden skader, med dybere hulrum, der generelt kræver en større trækvinkel.
- Undgå skarpe indvendige hjørner. Brug en filetradius på mindst 0,5 mm for at reducere spændingskoncentrationen og forbedre metalgennemstrømningen under fyldning, da skarpe hjørner også er mere tilbøjelige til at revne under belastning.
- Planlæg port- og løberplaceringer tidligt. Placer portene, så smeltet metal fylder de tykkeste sektioner først, hvilket reducerer risikoen for kold lukning og ufuldstændig fyldning, og koordiner portens placering med udluftningslayoutet for at lade indespærret luft slippe ud.
- Minimer underskæringer. Underskæringer kræver yderligere dyseglidere eller løftere, hvilket øger værktøjsomkostninger og gennemløbstid, så design omkring dem, hvor det er muligt, eller accepter kun den ekstra værktøjskompleksitet, når det er funktionelt nødvendigt.
- Design ribber for at spare vægt. Ribber på 50 til 60 procent af den tilstødende vægtykkelse tilføjer styrke uden at skabe tykke sektioner, der sænker afkølingen, hvilket tillader delen at forblive let, mens den stadig modstår bøjningsbelastninger.
Sådan vælger du en leverandør af trykstøbningsdele
01
Bekræft udstyr og tonnageområde
Bekræft, at leverandøren betjener maskiner med det mængdeområde, der er nødvendigt for din delstørrelse, da underdimensioneret udstyr ikke kan opretholde det korrekte spændetryk og kan føre til flash eller ufuldstændig fyldning af større trykstøbedele.
02
Gennemgå kvalitetscertificeringer
Se efter certificeringer såsom ISO 9001 og IATF 16949, hvis delene er til bilbrug, da disse indikerer et modent kvalitetsstyringssystem med dokumenterede proceskontroller gennem hele produktionen.
03
Spørg om In House Tooling
Leverandører, der designer og bygger deres egne matricer i huset, kan typisk forkorte gennemløbstider og løse designproblemer hurtigere end dem, der outsourcer værktøj, da ændringer ikke behøver at blive dirigeret gennem en tredjepartsværktøjsproducent.
04
Anmod om prøvedele og rapporter
En pålidelig leverandør bør levere prøvestøbningsdele sammen med dimensionelle inspektionsrapporter, før den forpligter sig til fuld produktion, hvilket giver dig chancen for at validere pasform og funktion tidligt.
05
Evaluer sekundære tjenester
Tjek, om leverandøren tilbyder bearbejdning, plettering, pulverlakering eller montage internt, hvilket kan forenkle din forsyningskæde betydeligt og reducere antallet af leverandører, du skal koordinere med.
06
Sammenlign kommunikation og leveringstid
Hurtig, klar kommunikation under tilbudsgivning er ofte en stærk indikator for, hvordan leverandøren vil håndtere produktionsproblemer nede i tiden, så vær opmærksom på lydhørhed allerede inden den første ordre afgives.
Omkostningsfaktorer, der påvirker prissætningen af trykstøbningsdele
Den endelige pris på trykstøbedele afhænger af flere faktorer, der hver især har forskellig vægt i det samlede tilbud. Nedenstående diagram illustrerer den relative indflydelse af fælles omkostningsdrivere.
Som en generel regel kan værktøj til en mellem-kompleksitet aluminium trykstøbedel variere fra omkring 5000 til over 40000 US dollars, mens enhedsprisen for selve delen kan falde mellem 0,50 og 10 US dollars afhængigt af størrelse, legering og efterbehandlingskrav, når produktionsvolumen er høj nok til at sprede værktøjsinvesteringen. Købere, der vurderer tilbud på trykstøbedele, bør bede leverandører om at opdele værktøjsomkostninger separat fra stykpris, da dette gør det meget nemmere at sammenligne tilbud på tværs af leverandører og modellere de samlede omkostninger ved forskellige ordrevolumener, før de forpligter sig til en produktionskørsel.
Ofte stillede spørgsmål om trykstøbedele
Hvad er minimumsbestillingsmængden for trykstøbedele
De fleste producenter anbefaler en minimumsbestilling på omkring 1000 til 5000 enheder for at retfærdiggøre den forudgående værktøjsinvestering, selvom nogle leverandører accepterer mindre prototypekørsler ved hjælp af lavpris prototypeværktøj.
Hvor lang tid tager det at producere en ny matrice til støbedele
Værktøjsgennemløbstiden varierer typisk fra 4 til 8 uger for en moderat kompleks matrice, afhængigt af delstørrelse, antal hulrum, og om der kræves slides eller løftere.
Kan trykstøbningsdele genbruges
Ja, aluminium-, zink- og magnesiumskrot genereret under trimning kan omsmeltes og genbruges i fremtidige produktionsserier, hvilket gør trykstøbning til en relativt ressourceeffektiv proces.
Hvad er forskellen mellem trykstøbningsdele og CNC-bearbejdede dele
Trykstøbte dele are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Hvilken legering er bedst til lette trykstøbedele
Magnesiumlegeringer tilbyder den laveste densitet blandt almindelige trykstøbemetaller, hvilket gør dem til det foretrukne valg, når vægtreduktion er topprioritet, såsom i laptop- eller kamerahuse.
Skal trykstøbningsdele efterbearbejdes, før de kan bruges
Det afhænger af applikationen. Mange trykstøbningsdele kan bruges som støbt efter trimning, mens andre kræver bearbejdning på kritiske overflader, plettering for korrosionsbestandighed eller pulverlakering for udseende og ekstra beskyttelse.
Hvad er den typiske levetid for en trykstøbeform
En velholdt stålstøbning til aluminium kan typisk producere mellem 100.000 og 500.000 dele, før større renovering er nødvendig, mens matricer, der bruges til zinkstøbning, ofte kan overstige 1 million cyklusser, da zink er mindre slibende på værktøjsstål.
Kan trykstøbedele svejses
Standard trykstøbte aluminiums- og zinkdele kan være vanskelige at svejse konventionelt, fordi indespærret indre gasporøsitet kan forårsage defekter i svejseområdet, så mekanisk fastgørelse, klæbende limning eller specialiserede svejseteknikker bruges ofte i stedet.
Er trykstøbning velegnet til prototyper såvel som masseproduktion
Fuldstændig produktionsværktøj er generelt reserveret til større volumener, men mange leverandører tilbyder billige prototypematricer eller blødt værktøj med enkelt hulrum, der lader ingeniører validere designet af trykstøbedele, før de forpligter sig til den endelige hærdede produktionsmatrice, hvilket forkorter den overordnede vej fra koncept til fuldskala fremstilling.
Endelige tanker om støbedele
Trykstøbningsdele forbliver en af de mest effektive måder at fremstille præcise, repeterbare metalkomponenter i skala. Ved at forstå processtadierne, vælge den rigtige legering til din applikation, følge retningslinjer for forsvarligt design og samarbejde med en kvalificeret leverandør, kan producenter opnå stærk delkvalitet, samtidig med at enhedsomkostningerne holdes lave på tværs af store produktionsvolumener.
Uanset om du designer bilbeslag, elektroniske kabinetter eller industrielle huse, tilbyder trykstøbningsdele en gennemprøvet vej fra koncept til færdigt produkt. Kombinationen af hastighed, repeterbarhed og designfrihed er svær at matche med enhver anden metalformningsproces, når først produktionsvolumen retfærdiggør investeringen i værktøj, hvilket er præcis grunden til, at trykstøbningsdele fortsat bliver specificeret på tværs af en så bred vifte af industrier år efter år.
Seneste nyheder
Lær mere om industrinyheder
-
19
Oct
 Automotive Die Casting Aluminium: En praktisk guide til legeringer, dele og kvalitetTrykstøbning af aluminium er en af de stille arbejdsheste i den moderne bil. Se bag en forlygte eller under motorhjelmen, og du vil finde støbte aluminiumsdele, der udfører uglamorøst, men essen...
-
16
Jul
Komplet teknisk vejledning: Hvad er trykstøbte aluminiumskomponenter og omfattende oversigt over trykstøbeprocesser af aluminiumslegeringIndholdsfortegnelse Direkte definition Fremstillingsproces Hvad er komponenter ... -
26
Oct
Støbning af en motor: materialer, processer og trykstøbning forklaret for OEM'erSpørg ti personer, hvad det betyder at støbe en motor, og du vil få ti forskellige billeder. Man ser en øse af smeltet jern tippe ned i en sandform. En anden afbilleder en robotarm, der sprøjter... -
02
Nov
HPDC Design: En praktisk guide til højtryksstøbeformdesignHøjtryksstøbning har et ry som en næsten-net-form proces, hvilket får det til at lyde, som om det meste af det virkelige arbejde foregår inde i maskinen. I virkeligheden er næsten alle kvalitets...
Uanset om du er køber eller udviklingspartner, er vi forpligtet til at give dig en pålidelig løsning.
PRODUCT LINKS
- Produkter af aluminiumslegering
- Zinklegering trykstøbning produkter
- Magnesiumlegering trykstøbningsprodukter
Mobil
Kundeservice
GET IN QUOTE
KONTAKT OS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Tianxing Road nr. 1, Daqi Videnskabs- og Teknologipark Beilun-distriktet, Ningbo City, Zhejiang-provinsen, Kina
Copyright © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rettigheder forbeholdes.
 OEM/ODM støbestøbningsproducenter