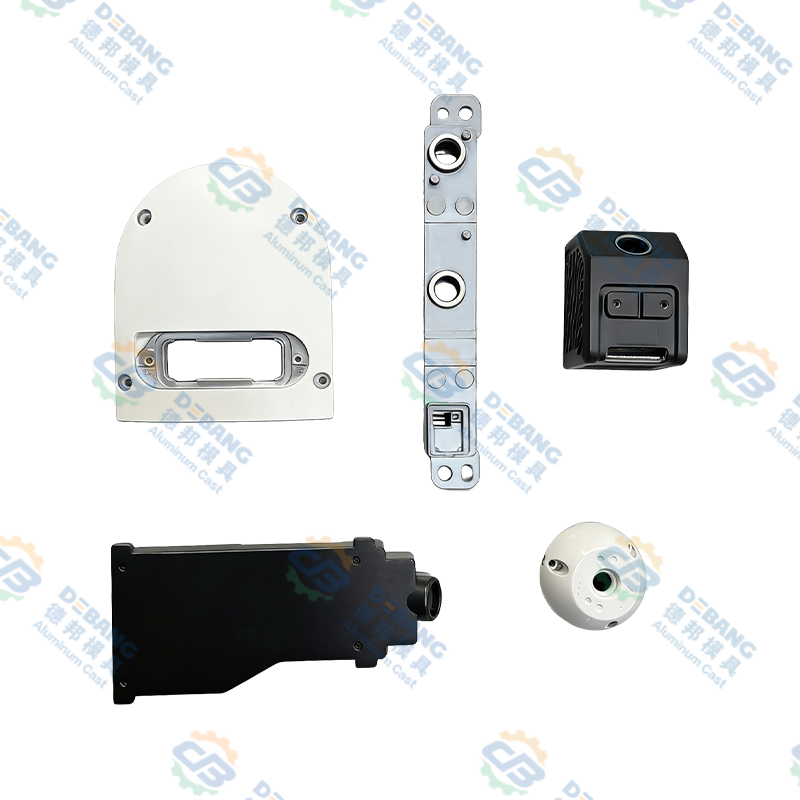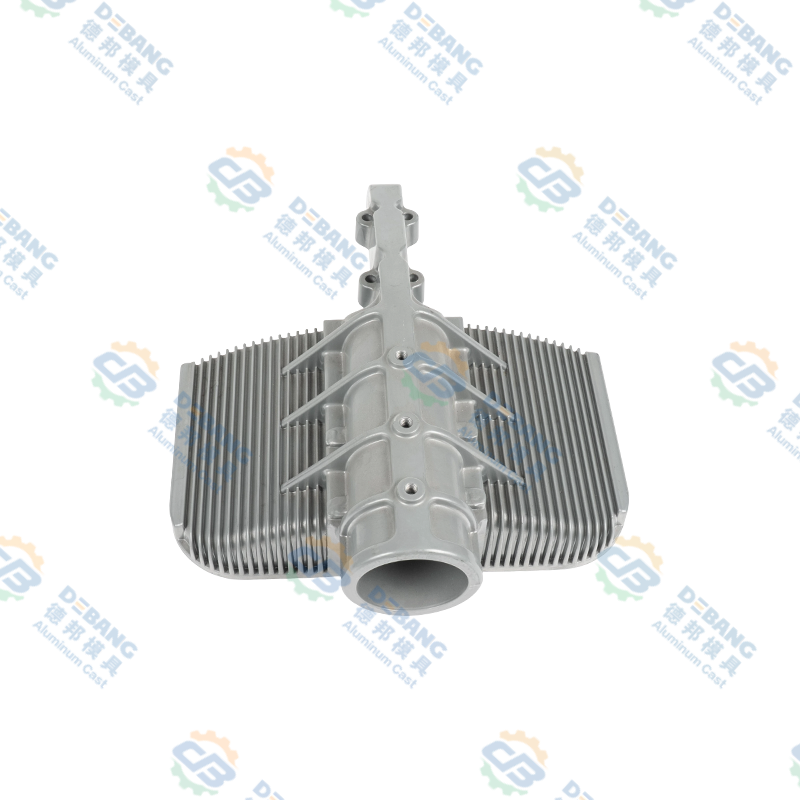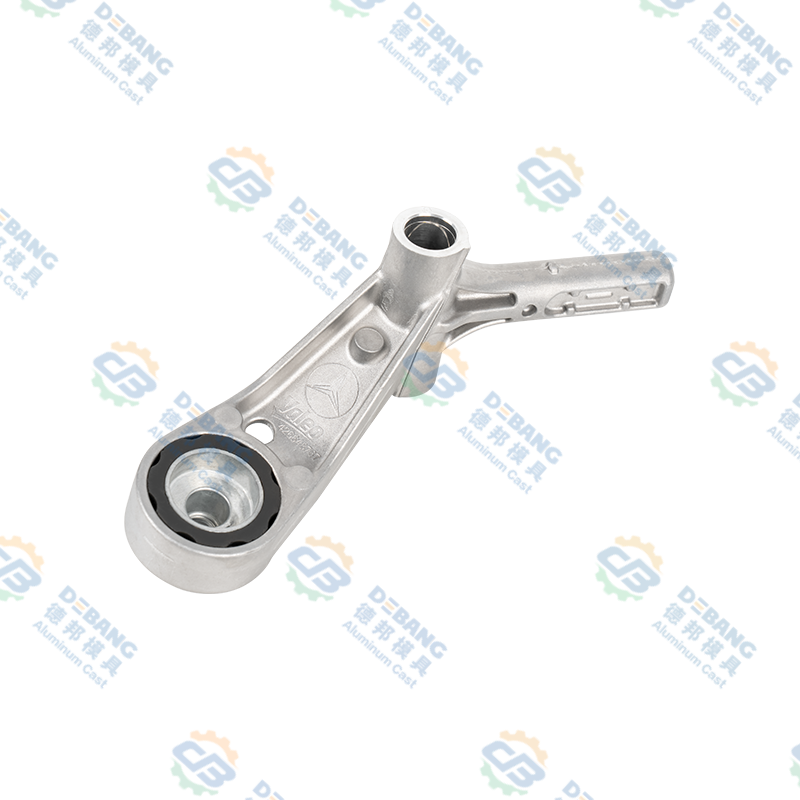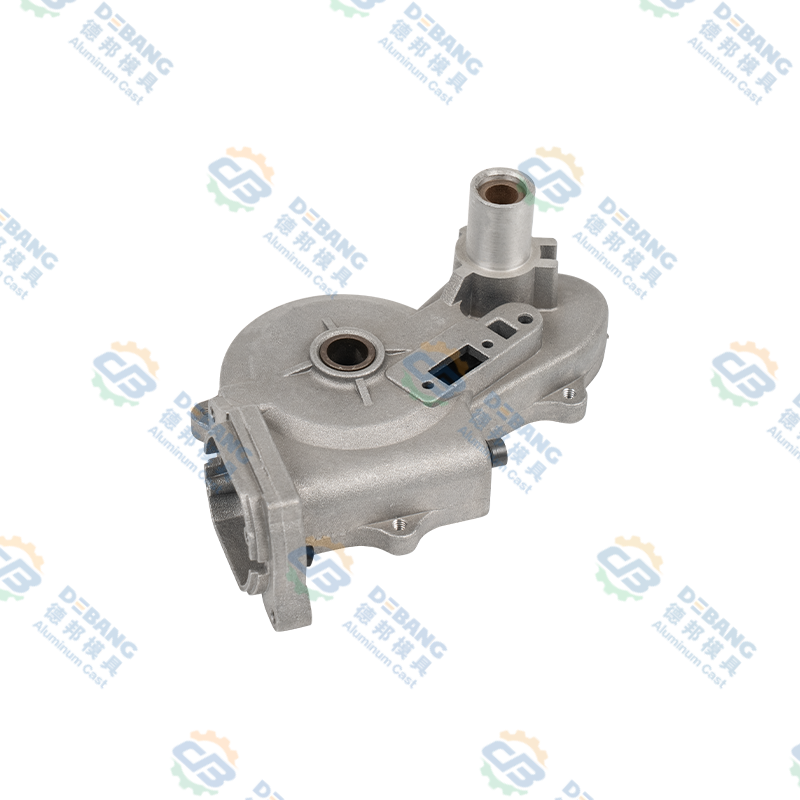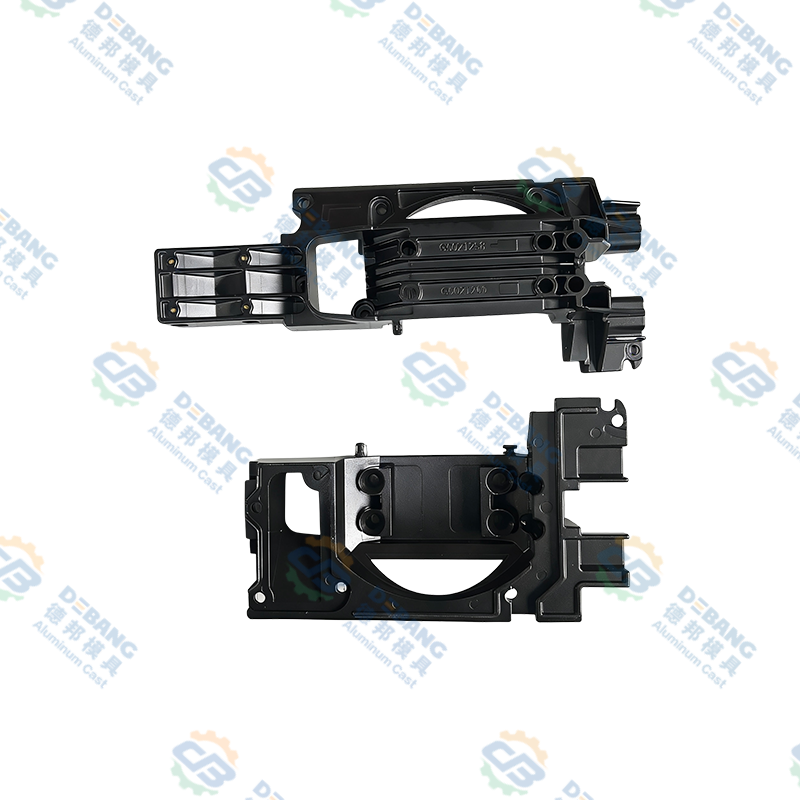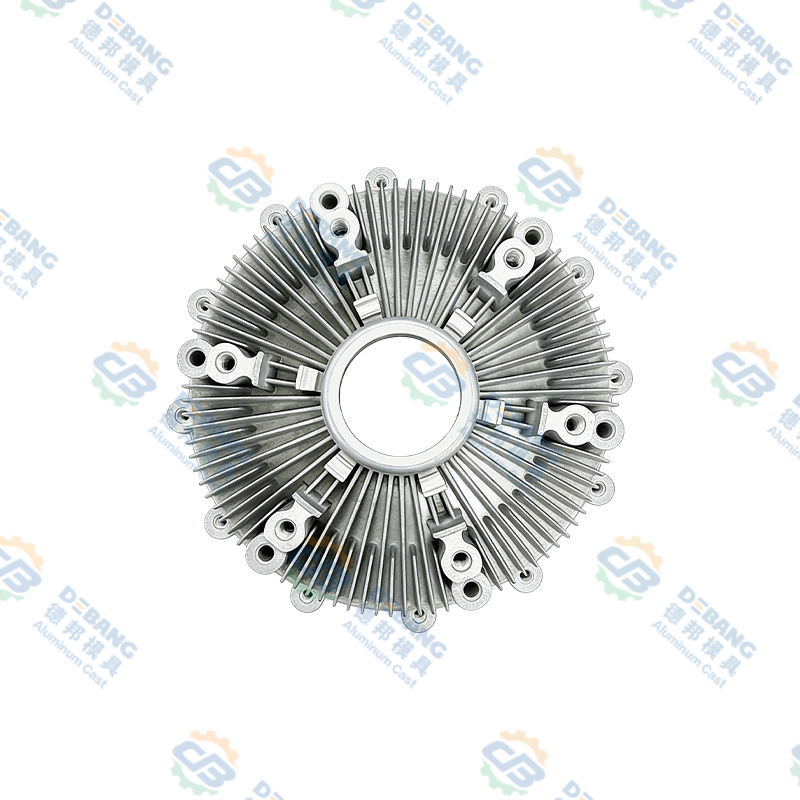


Aluminiumstrykstøbningskomponenter Direkte definition og oversigt
Aluminium trykstøbte komponenter repræsenterer præcisionsfremstillede metaldele fremstillet ved højtryksindsprøjtning af smeltet aluminium i hærdede stålforme, hvilket skaber komplekse geometrier med snævre dimensionelle tolerancer og overlegen overfladefinish i enkelte produktionscyklusser .
Trykstøbeprocessen tvinger smeltet aluminium ved tryk over 1500 til 3500 pund pr. kvadrattomme ind i præcisionsbearbejdede hulrum, hvilket muliggør produktion af komponenter med dimensionsnøjagtighed på plus eller minus 0,003 tommer og overfladefinish sammenlignelig med bearbejdede dele uden sekundære efterbehandlingsoperationer .
Valg af aluminiumslegering, herunder 380, 390, A356 og specialiserede proprietære formuleringer muliggør skræddersyede materialeegenskaber, der imødekommer specifikke applikationskrav, herunder højtemperaturydelse, korrosionsbestandighed og optimering af mekanisk styrke .
Grundlæggende principper og fremstillingsprocedurer til trykstøbning af aluminium
Forståelse af trykstøbningsfremstillingsprocedurer tydeliggør kapacitet og kvalitetsegenskaber.
Trykstøbemaskiner og tryksystemkomponenter
Trykstøbemaskiner klassificeret i varmtkammer- og koldkammerkategorier giver tydelige driftsmæssige fordele, hvor varmekammersystemer holder smeltet metal ved konstant temperatur, hvilket muliggør hurtige successive støbecyklusser, der producerer 400 til 600 komponenter i timen, mens koldkammermaskiner rummer metaller med højere smeltetemperaturer, hvilket muliggør aluminiums- og superlegeringskvalitet versoria . Indsprøjtningstryk spænder fra 1500 pounds per square inch for store komponenter til 3500 pounds per square inch for tyndvæggede præcisionsdele tvinger smeltet metal ind i hver formhule detalje.
Formdesign og værktøjsstålspecifikationer
Præcisionshærdede værktøjsstålforme fremstillet til tolerancer på plus eller minus 0,0005 tommer giver kavitetsgeometri, der definerer den endelige komponentform og dimensionelle egenskaber, med forventninger om en forms levetid på 100.000 til 500.000 støbegods afhængigt af materialevalg og kølesystemdesign . Flere hulrumsstøbeforme, der producerer 4 til 8 komponenter pr. cyklus, reducerer dramatisk pr. enheds fremstillingsomkostninger.
Design af porte og fodringssystem
Sofistikerede portsystemer, der leder smeltet aluminium ind i formhulrum med præcist kontrollerede hastigheder, forhindrer turbulens, hvilket reducerer luftindfangning og muliggør ensartet metalfyldning, der eliminerer hulrum og porøsitetsdefekter . Fodringssystemer leverer kontinuerlig metalstrøm, der kompenserer for krympning af størkning.
Størknings- og afkølingsprocedurer
Kontrollerede afkølingshastigheder, der typisk spænder fra 50 til 200 grader Celsius pr. sekund, muliggør opnåelse af ønskede mikrostrukturegenskaber, herunder kornstørrelse og fasefordeling, der optimerer mekaniske egenskaber . Vandkølede hulrumsvægge muliggør hurtig termisk ekstraktion.
Hvad er trykstøbte aluminiumskomponenter og definition ved anvendelse
Forståelse trykstøbt aluminiumskomponent applikationer tydeliggør fremstillingens betydning og kapacitetsomfang.
Motorblokke, cylinderhoveder, transmissionshuse og indsugningsmanifolder udgør 20 til 30 procent af moderne køretøjsvægt.
- 5 til 10 % reduktion af brændstofforbruget
- Højtemperatur legeringsevne
- Integrerede kølekanaler
Landingsstelskomponenter, strukturelle beslag og brændstofsystemhardware kræver nul-defektstandarder.
- Luftfartskvalitetskrav
- Fuldstændig sporbarhed
- Specialiseret legeringsydelse
Computerservere, telekommunikationsudstyr og industrielle styreskabe nyder godt af termisk styring.
- Kompleks geometri skabelse
- Integration af varmeafledning
- EMI-afskærmningsevne
Pumpehuse, ventilhuse og kompressorkomponenter leverer pålidelig ydeevne.
- Mulighed for barske miljøer
- Omkostningseffektivitet
- Integrerede passager
Elværktøj, haveudstyr og bærbare apparater demonstrerer alsidighed.
- Æstetisk overfladefinish
- Letvægtskonstruktion
- Designfleksibilitet
Udstyrsskabe og netværkshardware viser præcisionsegenskaber.
- Præcisionsdimensionering
- Komponentintegration
- Pålidelighed ydeevne
Aluminiumslegeringer til udvælgelse og specifikation af trykstøbning
Valg af legering har grundlæggende indflydelse på komponentegenskaber og anvendelsesegnethed.
| Legeringsbetegnelse | Primær silicium % | Trækstyrke ksi | Forlængelse % | Primære applikationer |
|---|---|---|---|---|
| 380 legering | 8,5 til 11,5 | 47 til 49 | 3 til 5 | Automotive drivlinje |
| 390 legering | 17 til 19 | 53 til 56 | 1 til 2 | Motor blokerer pumper |
| A356 legering | 7,0 nominelt | 33 til 55 | 3 til 6 | Luftfartsbiler |
Standard industrielt valg
8,5 til 11,5 % silicium giver fremragende støbeevne, hvilket muliggør komplekse tyndvæggede designs med overlegen korrosionsbestandighed, hvilket gør det til det optimale valg for motorkøretøjskomponenter.
Højtydende mulighed
17 til 19% silicium giver overlegen hårdhed og slidstyrke sammenlignet med 380, med forhøjede styrkeegenskaber velegnet til applikationer med høj belastning.
Premium klasse
7 % silicium muliggør varmebehandling gennem udfældningshærdning, hvilket øger styrken med 30 til 50 procent, hvilket giver exceptionelle egenskaber til rumfartsapplikationer.
Fordele og konkurrencemæssige fordele ved trykstøbning
Udfordringer and Limitations in Aluminum Die Casting Processes
Gasindfangning og dannelse af krympeporøsitet under størkning skaber hulrum i støbegods. Højtryksstøbning reducerer, men eliminerer ikke porøsitetsproblemer.
Præcision hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Begrænsninger af vægtykkelse, krav til trækvinkel og skillelinjebegrænsninger begrænser designfriheden sammenlignet med bearbejdning.
Mange applikationer kræver kantbeskæring, varmebehandling og præcisionsbehandling, hvilket tilføjer 10 til 30 % til de samlede omkostninger.
Kvalitetskontrol and Testing Procedures for Die Cast Components
Dimensionel inspektion
Koordinatmålemaskiner og automatiserede optiske inspektionssystemer verificerer dimensionsoverensstemmelse, med prøveudtagningsplaner, der inspicerer 0,5 til 5 % af produktionsmængderne.
Porøsitetsdetektion
Røntgen røntgenundersøgelse detekterer intern porøsitet og hulrumsdannelse med automatiseret analyse, der kvantificerer defektens størrelse og placering.
Mekanisk prøvning
Trækprøveprøver verificerer trækstyrke, flydespænding og overensstemmelse med specifikationskravene.
Overfladekvalitet
Visuel inspektion og optisk profilometri verificerer overfladens glathed og identificerer defekter, herunder krympemærker og kolde omgange.
Dokumentation
Omfattende dokumentation, der registrerer skimmelidentifikation, produktionsparametre og inspektionsresultater, skaber komplet produktsporbarhed.
Overholdelse
Elektroniske datastyringssystemer muliggør effektiv registreringsadgang, der opfylder regulatoriske krav og kundekrav.
Aluminium trykstøbning økonomi og omkostningsanalyse
Trykstøbning bliver økonomisk rentabel ved 50.000 til 100.000 enhedsvolumener afhængigt af komponentens kompleksitet. Under denne tærskel kan bearbejdning eller andre processer vise sig at være mere økonomiske.
Design retningslinjer and Best Practices for Die Casting
Vægtykkelsesensartethed
Oprethold ensartet vægtykkelse på 0,100 til 0,150 tommer for at forhindre overdreven krympning og varme pletter. Brug generøse radier på minimum 0,050 tommer til overgange.
Krav til udkastvinkel
Påfør mindst 1 til 2 graders trækvinkler, hvilket gør det nemt at skubbe komponenter ud af forme uden mærkning eller beskadigelse.
Ribben og Bosses
Brug strategiske ribber og bossplacering for at øge stivhed og styrke uden proportional vægtstigning. Ribbens tykkelse skal være 50 til 70 % af den nominelle vægtykkelse.
Underskæringsminimering
Minimer underskæringer og kompleks geometri, der kræver bevægelige kerner, hvilket markant øger formens kompleksitet og omkostninger.
Tolerancestrategi
Angiv realistiske tolerancer, der matcher formstøbningskapacitet, typisk ±0,003 tommer for funktioner og ±0,001 pr. tomme dimension.
Skillelinjeplacering
Placer skillelinjer på ikke-kritiske overflader for at minimere æstetisk påvirkning og forenkle formdesign.
Avanceret trykstøbeteknologi og procesinnovationer
Squeeze Casting & Semi Solid Metal
Påføring af forhøjede tryk under størkning skaber ultratætte fejlfrie støbegods med mekaniske egenskaber, der nærmer sig smedede komponenter.
Vakuum assisteret trykstøbning
Vakuumekstraktion under formpåfyldning forhindrer gasindfangning, hvilket reducerer porøsiteten med 75 til 90 procent, hvilket muliggør tryktætte støbegods.
Termisk trykstøbningskontrol
Avancerede kølesystemer muliggør præcis termisk cykluskontrol, der optimerer mikrostruktur og egenskaber til finere kornstrukturer.
Processimulering og kunstig intelligens
Avanceret simuleringssoftware og kunstig intelligens optimerer parametrene og opnår overlegen kvalitet, hvilket løbende forbedrer ydeevnen.
Industri 4.0 Integration
Forbundne systemer, der indsamler produktionsdata i realtid, muliggør forudsigelig vedligeholdelse og fjernovervågning.
Ofte stillede spørgsmål om trykstøbningskomponenter i aluminium
Trykstøbning af aluminium bliver økonomisk konkurrencedygtig med bearbejdning ved produktionsvolumener på over 50000 til 100000 enheder afhængigt af komponentkompleksitet , med break even-beregning, der sammenligner formomkostninger med besparelser pr. enhed, der bestemmer minimumslevedygtige volumen.
Specialiserede aluminiumslegeringer inklusive 390 og modificerede A356-varianter opretholder acceptable egenskaber ved temperaturer op til 300 til 350 grader Celsius , selvom udvidet højtemperaturservice kræver omhyggelig materialevalg og potentiel sekundær varmebehandling.
Almindelige sekundære operationer omfatter skærelinjekanttrimning, fjernelse af indløbsmærker, præcisionsboring og -boring og skabelse af gevindhuller og lejlighedsvis boring og færdigbearbejdning til kritiske dimensioner, hvor trykstøbningstolerance viser sig utilstrækkelig.
Røntgenradiografi giver endelig intern defektdetektion inklusive porøsitetsidentifikation, mens ultralydstest giver hurtig defektscreening til højvolumenproduktion, der kræver hurtigere inspektionscyklusser.
Trykstøbte overflader kan modtage anodisering for korrosionsbeskyttelse og farvevariation, pulverlakering for holdbare farvede finish, plettering inklusive nikkel og krom , eller polering for et lyst metallisk udseende.
Specialiserede aluminiumlegeringer af fødevarekvalitet og støbeprocedurer med streng rengørings- og sporbarhedsdokumentation muliggør produktion af fødevaregodkendte komponenter opfylde lovkrav, herunder FDA overholdelse.
Ensartet vægtykkelse, generøse radier til overgange, strategisk ribbeplacering for stivhed og omhyggelig skillelinjepositionering minimerer defekter og forbedre produktionsudbyttet væsentligt.
Ubeskyttede aluminiumsstøbegods korroderer let i saltvandsmiljøer, hvilket kræver beskyttende belægninger inklusive anodisering, polyurethanmaling eller specialiserede epoxysystemer giver pålidelig langtidsbeskyttelse.
Præcision die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly , med omhyggeligt design og tolerance stable-up-analyse, der sikrer pålidelig gentagelse af samlinger.
Komplet leveringstid strækker sig typisk fra 8 til 12 uger, inklusive formdesign og konstruktion, værktøjsafprøvning og validering og levering af første produktionsprøver , med fremskyndet værktøj, der tilføjer 20 til 40 procent omkostningspræmie reducerende tidsplan.