

HPDC Design: En praktisk guide til højtryksstøbeformdesign
 2026.11.02
 Industri nyheder
Højtryksstøbning har et ry som en næsten-net-form proces, hvilket får det til at lyde, som om det meste af det virkelige arbejde foregår inde i maskinen. I virkeligheden er næsten alle kvalitetsegenskaber ved en støbning, fra fyldmønster og porøsitet til fladhed og værktøjslevetid, låst fast på designstadiet. HPDC-design er disciplinen for at træffe disse beslutninger bevidst: hvad delens geometri skal være, hvordan metallet vil bevæge sig gennem hulrummet, hvor varmen vil gå, og hvordan værktøjet vil åbne, skubbe ud og overleve et par hundrede tusinde cyklusser.
Denne guide gennemgår den måde, vi griber det arbejde an på hos Debang Mold, en formstøbningsbygger og OEM-støbestøber baseret i Ningbo, Kina, som har kørt HPDC-projekter siden 1991. Den er skrevet til ingeniører og købere, der ønsker at forstå, hvordan et godt trykstøbningsdesign ser ud, og hvorfor nogle værktøjer kører stille i årevis, mens andre kæmper mod deres operatører fra det allerførste skud.
Hvad denne vejledning dækker
- Hvordan deldesign og matricedesign passer sammen i et projekt
- Trin-for-trin sekvensen fra delprint til værktøjsfrigivelse
- Geometriregler for vægge, træk, ribber og nasser
- Beslutninger om porte, overløb og udluftning
- Kølelayout og termisk balance
- Hvordan legeringsvalg omformer værktøjet, ikke kun delen
- Designfejl, der optræder i næsten hver anmeldelse
Hvad HPDC Design faktisk dækker
Folk bruger udtrykket HPDC-design til at betyde to relaterede, men forskellige ting: designet af selve støbningen og designet af matricen, der producerer den. Begge dele betyder noget, og ingen af dem kan virkelig afsluttes uden den anden.
Støbedesign, ofte kaldet deldesign eller design til fremstilling, arbejder på den geometri, kunden har brug for. Det betyder vægsektioner, der er tykke nok til at fylde, men tynde nok til at afkøle, trækvinkler, der lader delen frigives, fileter, der spreder stress, og funktioner, der kan bearbejdes uden at åbne for porøsitet under overfladen.
Matricedesignet forvandler den geometri til hardware: skillelinje og hulrumslayout, port- og løbesystem, overløbs- og udluftningsstrategi, kølekredsløb, ejektorlayout, slæder og kerner og de tolerancer, som værktøjsværkstedet skal holde. Det er også en økonomisk øvelse. Et værktøj med to hulrum, fire slæder og en vakuumblok koster mærkbart mere end et værktøj med enkelt hulrum med et simpelt lige træk, og delprisen skal retfærdiggøre denne forskel i løbet af programmets levetid.
I de fleste projekter overlapper de to hinanden konstant. Ændring af en grad af træk i delmodellen kan fjerne en slæde fra matricen. Tilføjelse af en lille boss kan kræve en ekstra ejektorstift. Det frem og tilbage, gjort tidligt og på skærmen i stedet for sent og i stål, er der, hvor værdien af HPDC-design faktisk ligger.
Designsekvensen, trin for trin
Hvert projekt har sine egne særheder, men den underliggende rækkefølge er konsekvent. I vores butik ser det normalt sådan ud.
- Funktionel gennemgang af delprintet. Hvad gør komponenten, hvilke overflader er kritiske, hvilke belastninger, tætning eller termiske krav gælder?
- Legering og maskinvalg. Legeringen indstiller hældetemperatur, fluiditet og krympning; maskinen indstiller låsekraft, skudkapacitet og pladestørrelse.
- Skillelinje og træk. Skillelinjen er placeret så delen bliver i den ene halvdel, underskæringer undgås, og synlige vidnelinjer lander et acceptabelt sted.
- Vægtykkelse og overgange. Ensartede vægge og gradvise overgange etableres, inden et eventuelt portarbejde påbegyndes.
- Layout af port og løber. Portplacering, portareal og målfyldningstid beregnes mod hulrumsvolumen og vægtykkelse.
- Overløbs- og udluftningsdesign. Luft skal ud så hurtigt som metal kommer ind, så overløb, udluftninger og, hvor det er nødvendigt, vakuumassistent er planlagt sammen med porten.
- Kølekredsløb layout. Kanaler, bafler og bobler er placeret for at trække varmen ud af tykke sektioner først.
- Udkast, dias og kerner. Ejektorpositioner, glideretninger og kernetræk er defineret med træk, der tillader en ren udløsning.
- Simulering og værktøjsgennemgang. Fyldning, størkning og termisk adfærd kontrolleres, derefter frigives værktøjstegningen til fremstilling.
- Prøve, prøveudtagning og iteration. Første skud bekræfter eller korrigerer antagelserne, og designregistreringen opdateres til produktion.
Trin tre til otte er, hvor det meste af produktionsomkostningerne afgøres stille og roligt. Et værktøj, der er nemt at køre, er næsten altid et værktøj, der blev nøje specificeret på disse stadier.
Geometriregler, der afgør, om et værktøj kører godt
Nogle designregler er gamle, testede og værd at følge, medmindre der er en specifik grund til at lade være. Tabellen nedenfor opsummerer de retningslinjer, vi oftest søger for aluminium- og zinkstøbegods til automotive og industrielle applikationer.
| Feature | Typisk retningslinje | Hvorfor det betyder noget |
|---|---|---|
| Minimum væg, aluminium | 1,2 til 2,5 mm | Tyndere vægge fyldes hurtigt, men fryser tidligt og kan kortslutte |
| Minimumsvæg, zink | 0,6 til 1,5 mm | Zink flyder videre ved lavere temperatur, hvilket tillader fine detaljer |
| Vægovergang | Gradvis, tilspidset over mindst tre gange ændringen | Pludselige ændringer skaber hot spots, krymper porøsitet og vridning |
| Træk, ydre overflader | 1 til 2 grader minimum | Reducerer udstødningskraft, slid og matriceslid |
| Træk, kernehuller og dybe ribber | 2 til 5 grader | Metal krymper på kerner, så dybere funktioner har brug for mere træk |
| Indvendig hjørneradius | Mindst 0,5 gange den tilstødende væg | Forbedrer metalflowet og sænker stresskoncentrationen |
| Rib tykkelse | 0,6 til 0,8 gange den nominelle væg | Forhindrer synkemærker på den modsatte overflade |
| Boss vægtykkelse | Cirka 0,75 gange hovedvæggen | Isolerede tykke sektioner køler sidst og trækker porøsitet |
| Bearbejdningsmateriale | 0,3 til 0,8 mm pr. overflade | Ekstra lager koster cyklustid og kan afsløre hulrum under overfladen |
Afrundede hjørner betyder mere, end mange designere forventer. Skarpe indvendige hjørner er spændingsforhøjere i den færdige del og varmefælder i matricen, mens en radius på cirka halvdelen af vægtykkelsen normalt er nok til at få begge til at opføre sig.
Port, overløb og udluftning
Gate-systemet er den del af HPDC-designet, der får mest opmærksomhed, efter at en defekt opstår, og det er netop derfor, det er værd at få det rigtige første gang. Målet er ligetil: Fyld hulrummet hurtigt og jævnt, hold metalfronten i bevægelse i én retning, og lad det sidste metal, der ankommer, afslutte sin rejse i et overløb i stedet for inde i en strukturel væg.
I praksis betyder det, at man skal vælge portareal i forhold til den tilsigtede fyldningstid og hulrumsvolumen, sigte efter en porthastighed, der forstøver metallet uden at sprænge hulrumsvæggen, og dirigere flow fra tykke sektioner til tynde i stedet for omvendt. Hvor en del har flere tykke noder, er der ofte behov for individuelle porte og overløb, så hver node har sin egen metalforsyning og sin egen vej for luft til at undslippe.
Udluftning fortjener lige stor opmærksomhed. Luft fanget i et hulrum producerer porøsitet, blærer og ufuldstændig fyldning, og luft, der ikke kan slippe ud gennem ventilationsåbninger, fjernes ofte med vakuumassistent. Et godt ventileret værktøj kører også ved lavere indsprøjtningstryk, hvilket forlænger matricens levetid. For dele med strenge krav til intern forsvarlighed vil vakuum kombineret med et afbalanceret overløbslayout normalt udkonkurrere en tykkere port alene.
Termisk balance og kølelayout
Afkøling er den langsomste del af cyklussen og en af de stærkeste påvirkninger på livet. Hvis værktøjet afkøles ujævnt, forbliver et område af hulrummet varmt, delen deformeres mod den side, og operatører kompenserer med ekstra dysespray, som trækker den termiske balance længere ud af linjen.
Godt kølelayout starter med delen. Varmetilførslen følger sektionstykkelsen, så de tykkeste noder har brug for mest afkøling, og de har brug for det tættest på hulrummet. Kanaler er normalt placeret i en afstand fra hulrummets overflade svarende til omtrent to til tre kanaldiametre, og de løber parallelt med hulrummets overflade snarere end på tværs af den. Dybe kerner og slanke stifter afkøles med bafler eller bobler, og objektglas afkøles separat, så de ikke sætter sig fast.
Zink legeringer omkring 390 °C
Aluminiumslegeringer omkring 600 °C
Magnesium legeringer omkring 630 °C
Ovenstående skema sammenligner typiske hældetemperaturer på tværs af de tre legeringsfamilier. Jo højere temperatur, jo mere termisk spænding absorberer matricestålet i hver cyklus, hvilket er en af grundene til, at zinkværktøj ofte holder længere end aluminiumsværktøj af lignende kompleksitet.
Termisk træthed, snarere end slid, er det, der normalt afslutter en matrices liv. Revner begynder ved skarpe indre hjørner og ved kanterne af kølekanaler og vokser derefter, indtil de viser sig på støbeoverfladen. Glatte radier, fornuftig kanalafstand og konsekvent forvarmning forsinker det øjeblik.
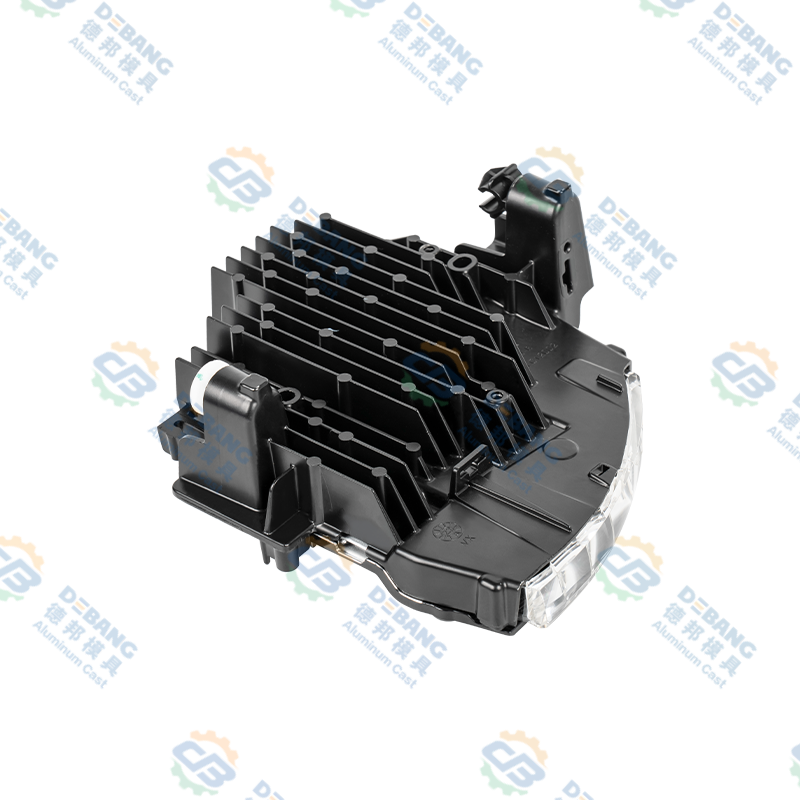
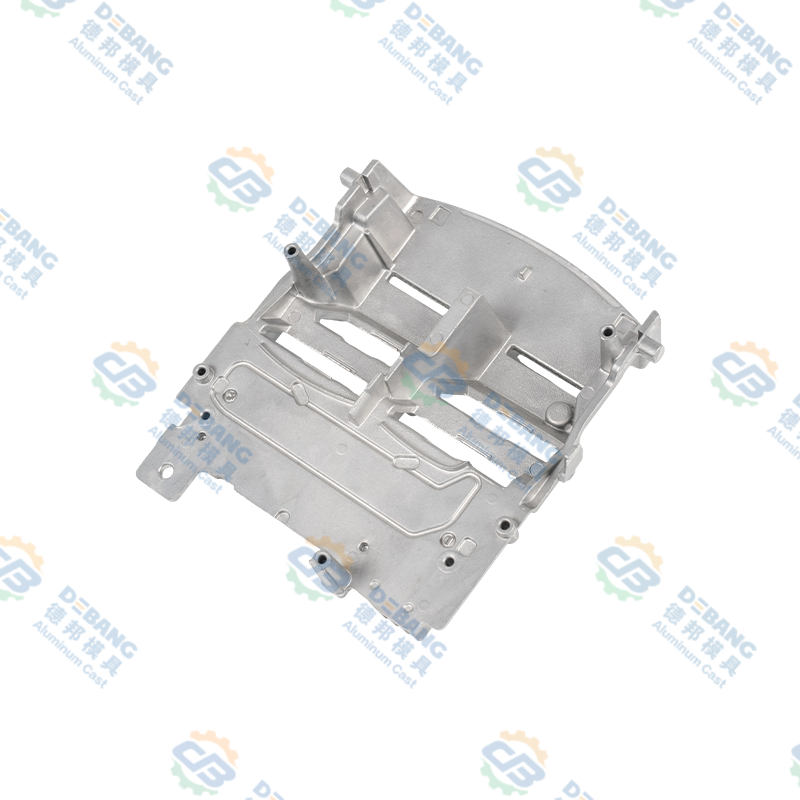 Trykstøbt aluminium køleplade til bilbelysning Pressstøbt aluminiums køleplade til bilbelysning med ribber med høj densitet, ventilationskanaler og ribber til LED termisk styring og stabil varmeafledning. Se produkt →
Hvordan Alloy Choice ændrer værktøjet
Legeringen er valgt til delen, men den ændrer også værktøjet. Aluminium, zink og magnesium sidder vidt forskellige steder, når det kommer til hældetemperatur, flydeevne, vægevne og matriceslid, og et design, der passer smukt i én familie, kan være uøkonomisk i en anden.
| Legering familie | Hældningstemperatur | Vægsortiment | Værktøjsimplikationer |
|---|---|---|---|
| Aluminium (ADC12, A380, A360) | 580 til 620 °C | 1,2 til 4 mm | Høj termisk belastning, H13 værktøjsstål, robust køling, god styrke til vægt |
| Zink (Zamak 3, Zamak 5) | 385 til 420 °C | 0,6 til 3 mm | Længere levetid for matricen, fremragende detaljer og tynde vægge, velegnet til beklædte dele |
| Magnesium (AZ91D, AM60) | 600 til 650 °C | 1,0 til 3 mm | Omhyggelig smeltebeskyttelse og gating, laveste tæthed, stram proceskontrol |
Aluminium er standard for strukturelle og termiske dele såsom huse, køleplader, beslag og drivlinjekomponenter, og vores teknisk vejledning til trykstøbte aluminiumskomponenter går dybere ind i, hvor familien klarer sig bedst. Zink vælges ofte til små, præcise eller dekorative dele, hvor tynde vægge og overfladefinish betyder mere end vægten. Magnesium er den letteste mulighed og er normalt forbeholdt vægtfølsomme huse, med strammere kontroller omkring smeltehåndtering og gating.
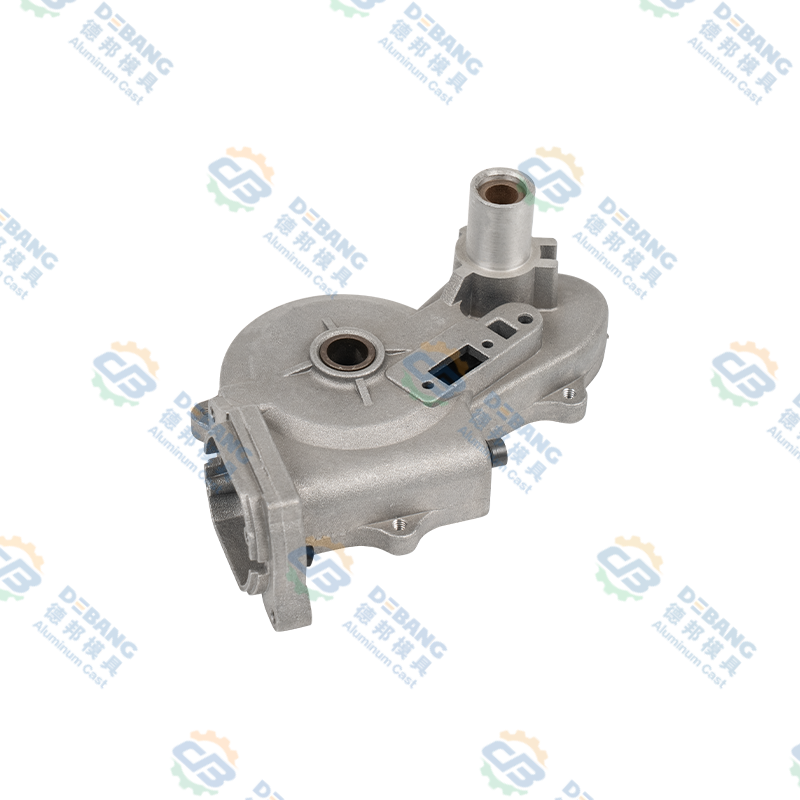
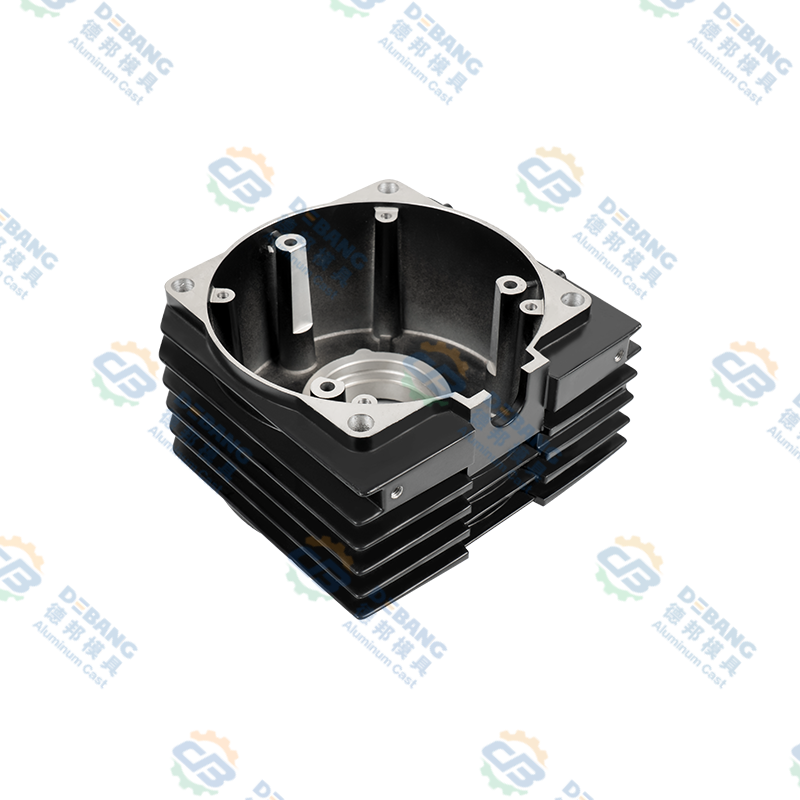
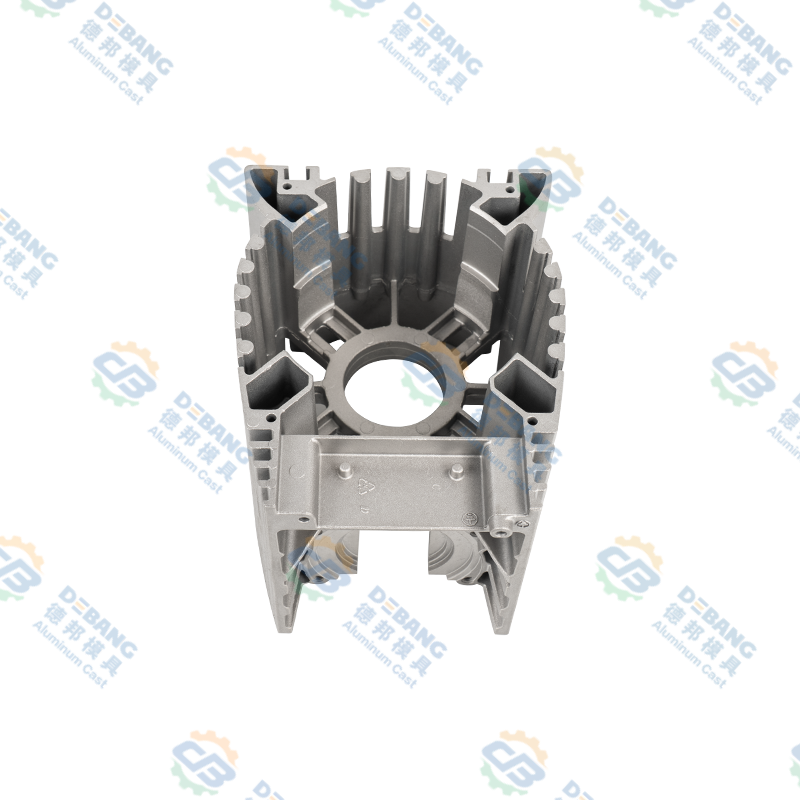 Motor- og controllerhus i trykstøbt aluminium Integreret trykstøbt aluminiumsmotor eller controllerhus med varmeafledningsfinner, monteringspunkter og stivhed til komponentbeskyttelse under vibrationer. Se produkt →
Ejection, slides og core pulls
Ejection design er uglamorøst og afgørende. Ejektorstifter placeres, hvor støbningen er stiv, i hjørner og langs ribber, og de er dimensioneret, så det lokale tryk forbliver lavt nok til ikke at markere en kosmetisk overflade. Ejektorpladen er afbalanceret, så delen forlader kernen lige frem for at vippe og trække på den ene side.
Slides og kerner tilføjer kapacitet og omkostninger på samme tid. Hver slæde har brug for sit eget træk, sin egen køling og sine egne slidflader, og hver kerne har brug for nok tilspidsning til, at den krympende støbning kan frigive den rent. Hydrauliske slæder bruges, hvor slæden er lang, eller hvor slæden skal bevæge sig uafhængigt af matriceåbningen, mens mekaniske slæder er billigere og meget pålidelige, hvor bevægelsen er enkel.
Simulering og verifikation før stål skæres
Simulering er nu standardpraksis, før stål skæres på enhver del, der er tyndvægget, geometrisk kompleks eller sikkerhedsrelateret. Fyldningssimulering viser, om metalfronten går i stykker, om to fronter mødes i en kold svejsning, og hvor der sandsynligvis vil blive fanget luft. Størkning og termisk analyse afslører hot spots og forudsiger, hvor krympningsporøsiteten vil fremstå. Warpage-analyse estimerer, hvor meget delen vil forvrænges efter udstødning og afkøling.
Outputtet er ikke en perfekt forudsigelse, men det er et meget nyttigt filter. Det er langt billigere at tilføje et overløb eller omplacere en port i en simulering end at svejse og bearbejde en dyseindsats. Når simulering og erfaring er uenige, har vi en tendens til at stole på erfaring med portposition og simulering af termisk balance, og derefter verificere begge dele ved prøveudtagning.
Almindelige HPDC-designfejl, vi leder efter først
Efter nok designanmeldelser dukker de samme problemer op igen. Det er dem, vi tjekker før noget andet.
- Uensartede vægsektioner, især en tyk knude, der sidder ved siden af en tynd væg
- Intet træk på dybe ribber eller kernehuller, eller træk påført i den forkerte retning
- En låge placeret på en synlig kosmetisk overflade eller rettet direkte mod en tynd væg
- Køling designet til kun dækslets halvdel, hvilket efterlader ejektorhalvdelen kørende varm
- Skarpe indvendige hjørner i både støbningen og matriceindsatsen
- Urealistiske as-cast tolerancer, især fladhed og koaksialitet
- Overskydende bearbejdningsmateriale, der øger omkostningerne og blotlægger porøsitet
- Ejektorstifter placeret på en tætningsflade eller på en overflade, der skal males
- Værktøjsdesign afsluttet uden en prøveplan eller en defineret rute for revisioner
Hvordan vi nærmer os HPDC-design hos Debang Mould
Vi har bygget trykstøbeværktøj i Ningbo siden 1991, og arbejdsmetoden har ikke ændret sig meget i den tid: forstå funktionen, designe værktøjet omkring metallet, og holde det samme team ansvarligt fra den første tegning til produktionsdelen.
Den kontinuitet betyder noget, fordi design og produktion sidder i én bygning. Formdesign og -fremstilling, trykstøbning, sekundære operationer, præcisionsbearbejdning, overfladebehandling og slutmontage kører som én kæde i stedet for som separate leverandører, hvilket forkorter sløjfen mellem en designbeslutning og dens konsekvens. Vores kvalitetskontrol processen kører sammen med værktøjsprojektet i stedet for efter det, med dimensionsrapporter om første prøver og procesregistreringer, der opbevares i hele programmets levetid.
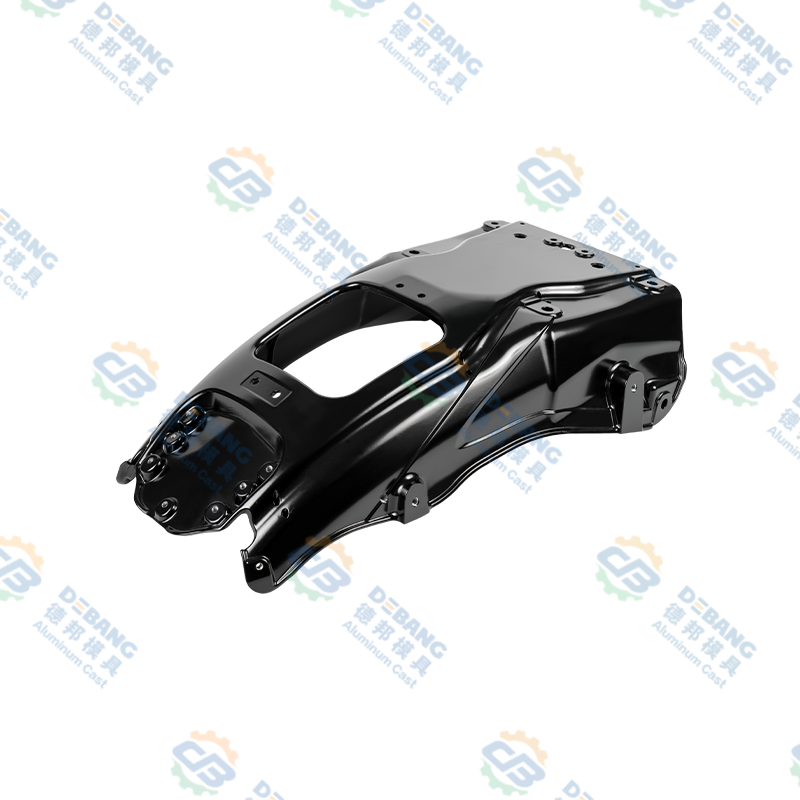
De dele, vi producerer, følger oftest bilindustriens forsyningskæde: belysnings- og varmestyringskomponenter, dele til viskersystemer, kølesystemdele, koblingskomponenter og karrosseribeslag i aluminium, zink og magnesium. Hver af disse kategorier bringer sine egne designvaner. En belysningskøleplade med lange tynde finner opfører sig meget anderledes end et viskermotorhus med to koaksiale lejeboringer, og værktøjet skal afspejle den forskel fra den første skitse.
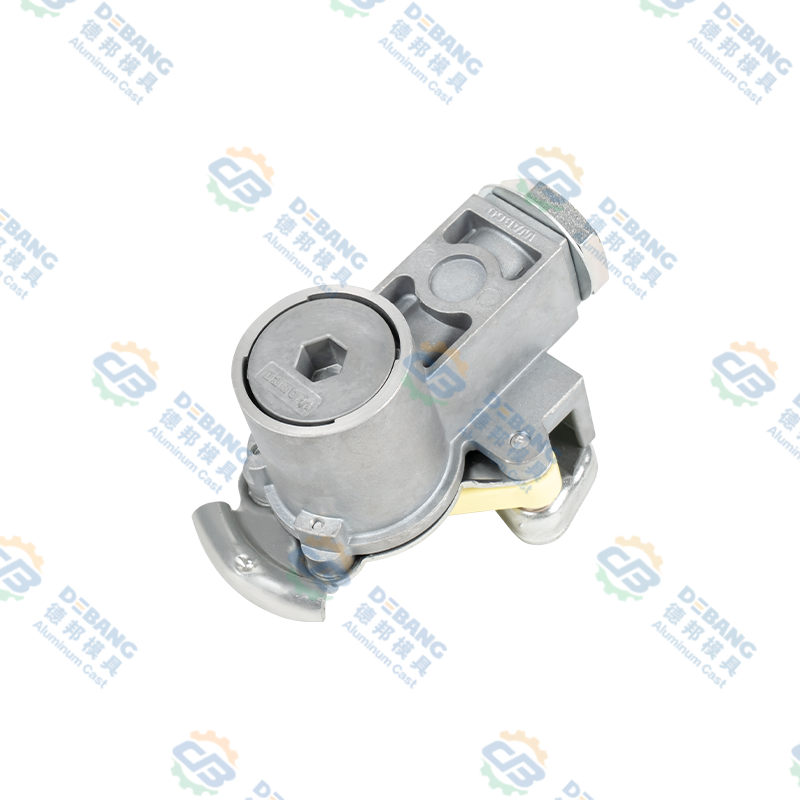
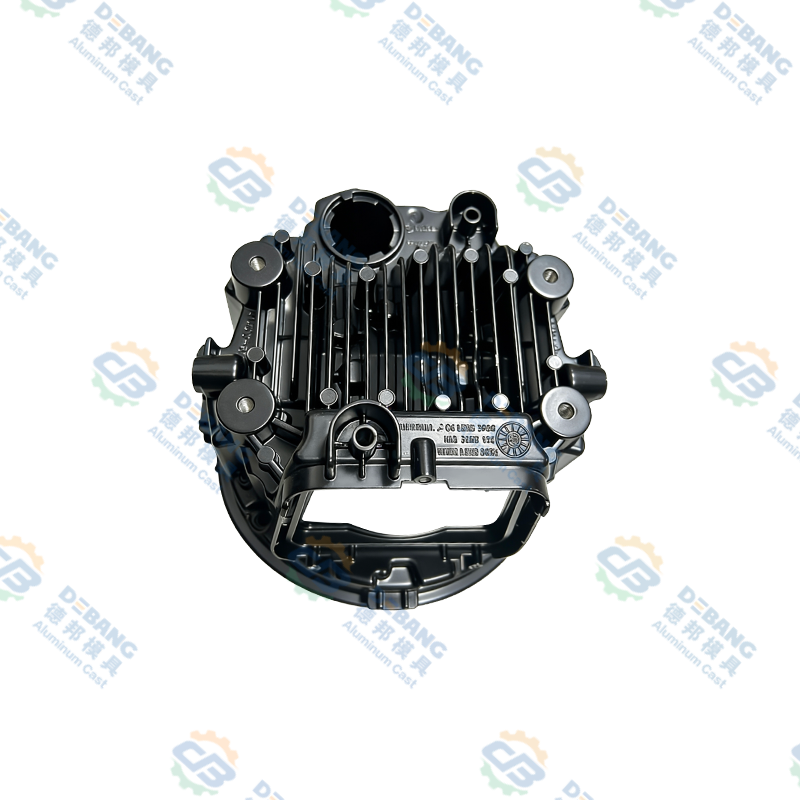
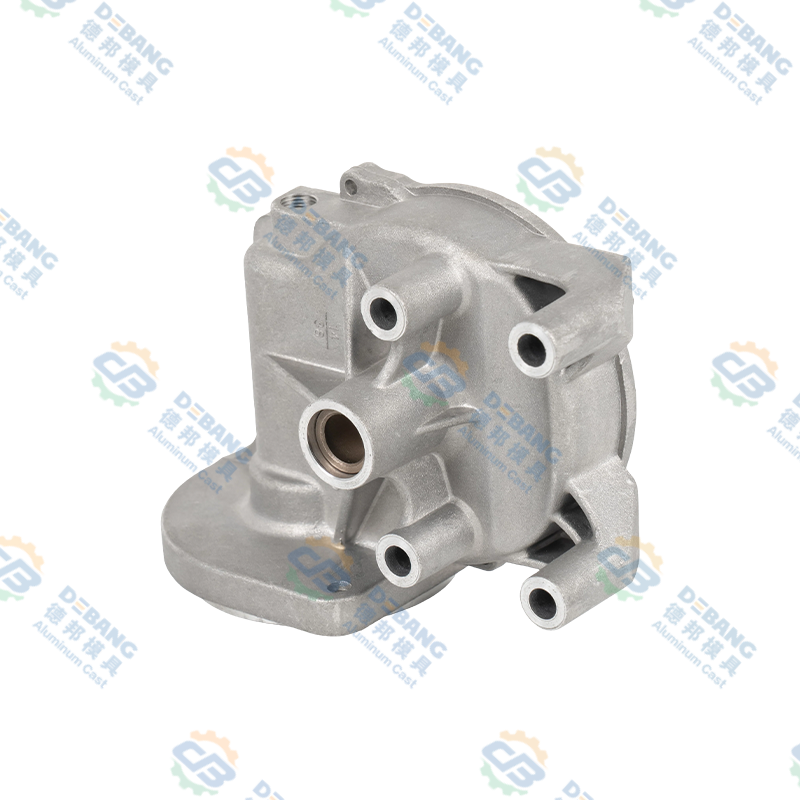 Aluminium trykstøbt bil viskermotorhus Præcis trykstøbt viskermotorhus i aluminium med ensartede vægge, snævre tolerancer, korrosionsbestandighed og varmeafledning til automobilviskersystemer. Se produkt →
Ofte stillede spørgsmål om HPDC Design
Hvad er HPDC-design?
HPDC-designet dækker over to forbundne ting: selve støbningens design, inklusive vægge, træk, radier og tolerancer, og designet af matricen, der producerer det, inklusive skillelinje, gating, overløb, køling, udkastning og glider. De to er udviklet sammen, fordi de fleste beslutninger om geometri har en direkte værktøjskonsekvens.
Hvad er minimumsvægtykkelsen for højtryksstøbning?
For aluminium er praktiske minimumsværdier normalt omkring 1,2 mm, hvor de fleste produktionsdele sidder mellem 1,5 mm og 3 mm. Zink kan blive tyndere ned til ca. 0,6 mm på små dele, fordi det flyder videre ved en lavere temperatur. Det er muligt at gå under disse intervaller, men det indsnævrer procesvinduet og øger skrotrisikoen.
Hvor meget træk har en HPDC-del brug for?
En til to grader er normalt for ydervægge. Kernehuller, dybe ribber og enhver funktion, som støbningen krymper på, har brug for mere, typisk to til fem grader afhængigt af dybde- og overfladefinishkrav.
Hvor lang tid tager formdesignet?
For en enkel automobildel med enkelt hulrum tager designfasen normalt to til fire uger inklusive simulerings- og kundegennemgang. Komplekse multi-slide-værktøjer med tæt forsegling eller optiske krav tager længere tid, blandt andet fordi der skal flere simuleringsiterationer til, før tegningen frigives.
Kan trykstøbegods varmebehandles?
Aluminiumsstøbegods er generelt ikke opløsningsbehandlet ved høj temperatur, fordi indesluttet gas udvider sig og blærer overfladen. Lavere temperatur afspændingsaflastning og stabiliserende behandlinger er almindelige, og vakuum-assisteret støbning forbedrer den indre soliditet, som varmebehandling ikke kan fikse bagefter.
Hvornår er simulering prisen værd?
Simulering betaler sig selv, når en del er tyndvægget, har flere tykke noder, har strenge krav til lækage eller træthed, eller når værktøjet er dyrt nok til, at en anden iteration ville gøre ondt. For enkle, tykvæggede dele med generøst træk kan en omhyggelig designgennemgang være nok.
Leverer du både formen og støbegodset?
Ja. Vi designer og bygger værktøjet, kører først prøver og leverer derefter produktionsstøbegods med sekundær bearbejdning, overfladebehandling og montage efter behov, så det samme team forbliver ansvarligt for den færdige komponent.
HPDC-design er en disciplin med små beslutninger, der tages tidligt: en grad af træk her, endnu et overløb der, en køleledning flyttede sig ti millimeter tættere på hulrummet. Ingen af dem ser dramatisk ud på en tegning, men sammen afgør de, om et værktøj kører stille og roligt i årevis eller tilbringer sit liv i vedligeholdelsesbåsen. Hvis du stadig er på det stadie, hvor en delprint er åben for forandring, er det det bedste tidspunkt at bringe værktøjsbyggeren ind i samtalen, og det er den samtale, vi oftest har med kunderne.
Seneste nyheder
Lær mere om industrinyheder
-
19
Oct
 Automotive Die Casting Aluminium: En praktisk guide til legeringer, dele og kvalitetTrykstøbning af aluminium er en af de stille arbejdsheste i den moderne bil. Se bag en forlygte eller under motorhjelmen, og du vil finde støbte aluminiumsdele, der udfører uglamorøst, men essen...
-
14
Jul
En omfattende guide til trykstøbte dele: processer, materialer og anvendelserTrykstøbedele er metalkomponenter fremstillet ved at tvinge smeltet metal, typisk aluminium, zink eller magnesium, ind i en genanvendelig stålform under højt tryk. Denne metode bruges på tvæ... -
16
Nov
Magnesium vs Aluminum Die Casting: En praktisk guide til designteamsSpørg ti ingeniører, hvad der adskiller magnesium fra aluminium, og du vil normalt få ti variationer af de samme tre ord: vægt, pris, korrosion. Alle tre har betydning, men ingen af dem bestem... -
05
Oct
Præcisionsstøbegods til biler, der fremmer ydeevne, sikkerhed og letvægtseffektivitetNår du tænker på de tusindvis af dele, der arbejder sammen inde i et moderne køretøj, er det let at overse den usungne helt: bilstøbninger. Fra motorblokke til viskermotorhuse udgør støbte metal...
Uanset om du er køber eller udviklingspartner, er vi forpligtet til at give dig en pålidelig løsning.
PRODUCT LINKS
- Produkter af aluminiumslegering
- Zinklegering trykstøbning produkter
- Magnesiumlegering trykstøbningsprodukter
Mobil
Kundeservice
GET IN QUOTE
KONTAKT OS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Tianxing Road nr. 1, Daqi Videnskabs- og Teknologipark Beilun-distriktet, Ningbo City, Zhejiang-provinsen, Kina
Copyright © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rettigheder forbeholdes.
 OEM/ODM støbestøbningsproducenter