

Støbning af en motor: materialer, processer og trykstøbning forklaret for OEM'er
 2026.10.26
 Industri nyheder
Spørg ti personer, hvad det betyder at støbe en motor, og du vil få ti forskellige billeder. Man ser en øse af smeltet jern tippe ned i en sandform. En anden afbilleder en robotarm, der sprøjter slipmiddel ind i en poleret stålmatrice. En tredje tænker kun på den færdige motorblok, der sidder på en palle, bearbejdet og klar til samlebåndet.
Alle tre billeder er korrekte, for støbning af en motor er både en enkelt operation og en lang kæde af beslutninger. Hvilken proces? Hvilken legering? Hvor tykke skal væggene være? Hvor meget bearbejdningsgodtgørelse efterlader du? Hvem ejer værktøjet, og hvem er ansvarlig, når en batch kommer tilbage med porøsitet under pakningsfladen? Besvar disse spørgsmål godt, og du får en let, stiv, lækagefri komponent, der bearbejder rent og overlever et årti med varmecyklusser. Besvar dem dårligt, og du bruger de næste seks måneder på at jagte skrotpriser.
Denne guide er skrevet til ingeniører, indkøbere og produktchefer, der ønsker et praktisk syn på emnet frem for en lærebog. Vi bygger trykstøbeværktøj og producerer aluminium- og zinkstøbegods i Ningbo, Kina, og vi har gjort det siden 1991, så nedenstående noter kommer lige så meget fra butiksgulvet som fra biblioteket.
Hvad det egentlig betyder at støbe en motor
Støbning er en formningsproces. Smeltet metal hældes eller sprøjtes ind i et hulrum, hvis form er den negative af den del, du ønsker. Når metallet fryser, står du tilbage med en næsten nettoform: tæt på den endelige størrelse, men ikke endelig. Bearbejdning fjerner derefter et tyndt lag fra de flader, der kræver snævre tolerancer, en fin finish eller en pålidelig tætningsflade.
Hvorfor ikke bare skære hele delen fra en solid billet? For en motor er fuld af geometri, som ingen fræser kan nå. Kølevæskekapper vikler sig om cylindre, oliegallerier slanger sig gennem blokken, og ribber sidder på indersiden af dæksler, hvor et værktøj ikke kan gå. Støbning producerer disse funktioner i ét skud ved at bruge metal, der allerede er tæt på dets endelige metallurgiske tilstand. Det spilder også langt mindre materiale og skalerer til mængder, som bearbejdning aldrig kunne.
I store træk er der to familier af casting. I forbrugsstøbeprocesser ødelægges formen for at frigøre delen, og sandstøbning, tabt skum og investeringsstøbning fungerer alt sammen på denne måde. I permanente støbeprocesser bruges det samme stål- eller grafitværktøj igen og igen, og højtryksstøbning, lavtryksstøbning og gravitationsstøbning hører til denne gruppe.
Én afklaring sparer en masse forvirring i møder. At støbe en motor i snæver forstand betyder støbning af blokken, topstykket og de vigtigste strukturelle dele af selve motoren. I forsyningskæden dækker udtrykket også de støbegods, der omgiver en motor: timingdæksler, motorhuse, oliespande, transmissionspande, beslag, køleplader og koblingshuse. Begge betydninger betyder noget, og begge er normalt hentet fra den samme slags leverandør.
Tommelfingerregel: en stor, hul del produceret i titusindvis er normalt sandstøbt eller lavtryksstøbt. En lille, tyndvægget del produceret i hundredtusindvis er næsten altid højtryksstøbt.
De vigtigste processer, der bruges til motorkomponenter
De fleste motorafstøbninger kommer fra seks ruter. De adskiller sig i værktøjsomkostninger, cyklustid, opnåelig vægtykkelse, overfladefinish og metallets indre soliditet. At vælge mellem dem er et spørgsmål om at matche delen til volumen, ikke om at vælge en favorit.
| Proces | Typiske motordele | Almindelige legeringer | Værktøjsomkostninger | Bedste pasform |
|---|---|---|---|---|
| Sandstøbning | Blokke, topstykker, udstødningsmanifolder | Gråjern, duktiljern, aluminium | Lav til medium | Store dele, lav til medium volumen |
| Højtryks trykstøbning | Motorhuse, dæksler, oliespande, beslag, køleplader | Aluminium ADC12 og A380, zink, magnesium | Høj | Høj volume, thin walls, tight tolerances |
| Lavtryks trykstøbning | Cylinderhoveder, strukturelle huse | Aluminium A356 | Middel til høj | Tættere afstøbninger, moderat volumen |
| Gravity trykstøbning | Stempler, pumpehuse, dæksler | Aluminium og hypereutektiske legeringer | Medium | Tætte partier, moderat volumen |
| Mistet skumstøbning | Komplekse blokke med indvendige passager | Aluminium, jern | Medium | Indviklet geometri, medium volumen |
| Investeringsstøbning | Turbo komponenter, små præcisionsdele | Rustfrit stål, superlegeringer | Høj | Præcision og højtemperaturlegeringer |
Start fra delen, ikke fra processen. Et støbejern kan ikke økonomisk fylde en blok på 40 kilo, og et sandstøberi kan ikke holde den vægtykkelse, som et moderne dækdesign kræver. Det ærlige svar på, hvilken proces der er bedst, afhænger normalt af tre tal: årligt volumen, maksimal vægtykkelsesforskel og den strammeste tolerance, der faktisk påvirker funktionen.
Det er også værd at huske på, at procesvalget er låst tidligt. Når først en matrice eksisterer, betyder ændring af legeringen eller vægtykkelsen at skære nyt stål. Derfor betyder designgennemgang mere end næsten noget andet i denne branche.
Valg af legering: Jern, Aluminium, Magnesium og Zink
Legeringen bestemmer ofte mere om den færdige del, end processen gør. Den bestemmer vægten, den termiske udvidelse, korrosionsadfærden og bearbejdningsomkostningerne. I motorarbejde dominerer fire familier.
| Legering familie | Typisk motorbrug | Hvorfor det er valgt | Hvad skal man se |
|---|---|---|---|
| Grå støbejern | Motorblokke, cylinderforinger | Fremragende dæmpning, slidstyrke, lav pris | Tung, begrænset tyndvægskapacitet |
| Duktilt jern | Krumtapaksler, nogle klodser, beslag | Højer strength and ductility | Mere svind, kræver omhyggelig fodring |
| Aluminium A356 og A360 | Cylinderhoveder, strukturelle huse | God støbeevne og varmebehandlebarhed | Har brug for indsatser eller liner ved slidflader |
| Aluminium ADC12 og A380 | Motorhuse, dæksler, pander, køleplader | Flyder godt i matricer, tynde vægge, god finish | Porøsitetskontrol er kritisk |
| Magnesium AZ91 og AM60 | Dæksler, beslag, letvægtshuse | Meget let, god dæmpning | Korrosionsbeskyttelse og smeltehåndtering |
| Zink ZAMAK 3 og 5 | Små beslag, sensorhuse, viskerdele | Dimensionsstabilitet, fremragende tynde vægge | Vægtgrænser, uegnet til varme områder |
Aluminium har overtaget de fleste nye motor- og drivaggregathuse, fordi det fjerner vægten fra præcis det sted, hvor vægten gør mest ondt. Jern vinder stadig, hvor stivhed, dæmpning og pris pr. kilo betyder mere end masse. Zink er et specialmateriale: det støber smukt, holder meget tynde vægge og maskiner hurtigt, men det er tungt og mister styrke ved høje temperaturer.
Den praktiske lektie er, at den samme del ofte findes i to legeringer. En belysningskøleplade kan for eksempel være fremstillet i aluminium til et højtydende køretøj og i zink til et kompakt, med identisk monteringsgeometri og forskellig termisk opførsel. Angivelse af legeringen er en systembeslutning, ikke en købsbeslutning.
Støbning af en motorkomponent trin for trin
Et trykstøbt motorhus bevæger sig gennem en forudsigelig sekvens. Sekvensen ser enkel ud på et flowdiagram, men hvert trin bærer variabler, der afgør, om den færdige del sælges eller kasseres.
- Designgennemgang og DFM. Delens geometri, skillelinje, trækvinkler, portpositioner og ejektorlayout gennemgås samlet. De fleste støbeproblemer er designet på dette stadium, længe før der skæres stål.
- Fremstilling af værktøj. En matrice eller et mønster bearbejdes, varmebehandles og monteres. Trykstøbeværktøj er normalt bygget i H13-stål, med hærdede skær i områder med meget slid omkring porte og kerner.
- Prøve og prøveudtagning. Værktøjet køres, de første dele måles, og procesvinduet etableres: skudtryk, matricetemperatur, cyklustid, vakuumniveau, hvor det er relevant.
- Smeltning og smeltebehandling. Legeringen smeltes, afgasses og kornraffineres. Brintindhold og jernniveau overvåges, fordi begge driver porøsiteten og begge er usynlige i en færdig del.
- Fyldning af hulrummet. Ved trykstøbning skubber en skudhylster metal gennem løbere og porte ind i hulrummet på millisekunder. Fyldningsmønsteret afgør, hvor indespærret luft ender, og det afgør, hvor delen vil lække.
- Størkning og udstødning. Støbningen fryser på få sekunder. Ejektorstifter skubber den fri, og termisk kontrol af matricen holder forvridning og varme punkter under kontrol.
- Afgratning og afgratning. Løber, overløb og flash fjernes, derefter rydder vibrerende efterbehandling, tumbling eller trimningspresser op i kanterne.
- Bearbejdning. CNC-operationer tilføjer boringer, gevind, tætningsflader og monteringshuller med tolerancer, som ingen støbt overflade kan holde alene.
- Overfladebehandling. Kugleblæsning, anodisering, pulvercoating, e-coating eller kromatkonvertering beskytter delen og giver et ensartet udseende på tværs af en batch.
- Eftersyn og pakning. Målrapporter, lækagetest, røntgenbilleder og materialecertifikater følger med forsendelsen, så kunden kan spore hver batch tilbage til et varmenummer.
To af disse trin fortjener ekstra opmærksomhed. Smeltebehandling er usynlig, men afgørende, fordi en dårligt afgasset smelte vil producere dele, der består en visuel inspektion og ikke en tryktest. Bearbejdning er det sted, hvor en lydstøbning får sit ry, da en støbning med indre porøsitet ofte kun åbner sig, når der skæres en boring i den.
Hvilke motordele er faktisk støbt?
Inde i en moderne motor er rollelisten længere, end de fleste forventer. Det inkluderer blokken, topstykket, oliespande, ventildæksler, timingdæksler, indsugningsmanifolder, udstødningsmanifolder, turbohuse, vandpumpehuse, termostathuse, motorophæng og en lang hale af små beslag.
Uden for forbrændingskernen er den mest almindelige trykstøbte del selve motorhuset, nogle gange kaldet et timingdæksel, frontdæksel eller tilbehørshus. Den er tyndvægget, har en tætningsrille, understøtter bolte og inkluderer ofte lejeboringer til aksler. Det skal være fladt, formstabilt og helt fri for porøsitet gennem væggen, fordi det adskiller olie på den ene side fra luft på den anden.
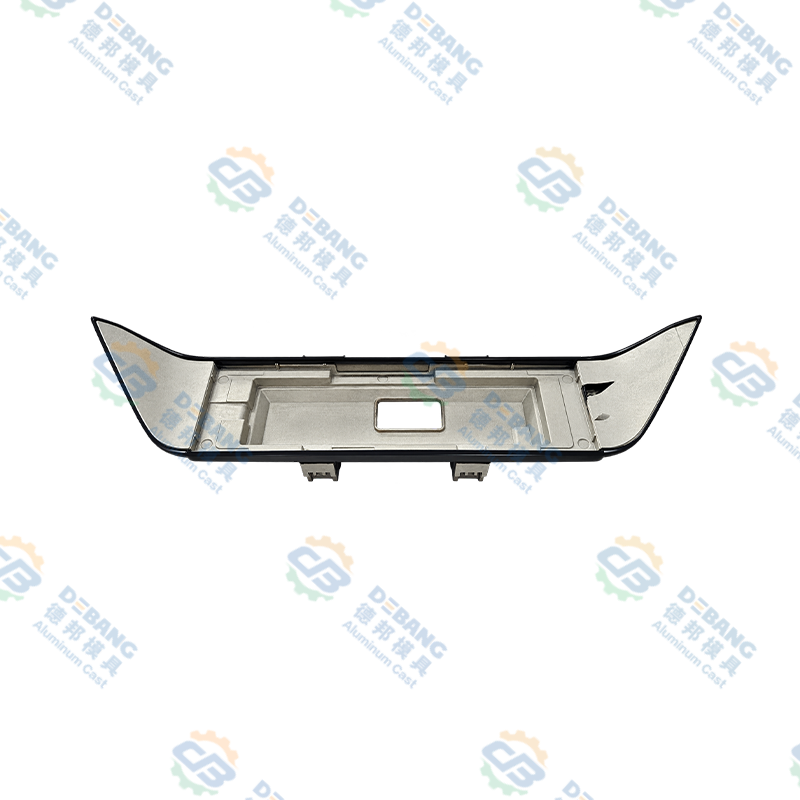
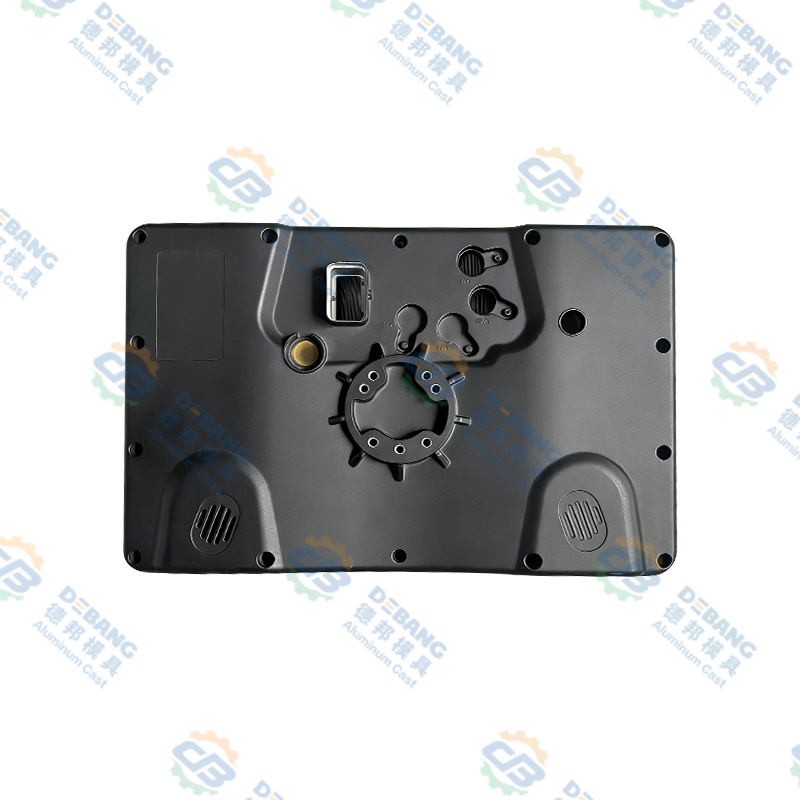
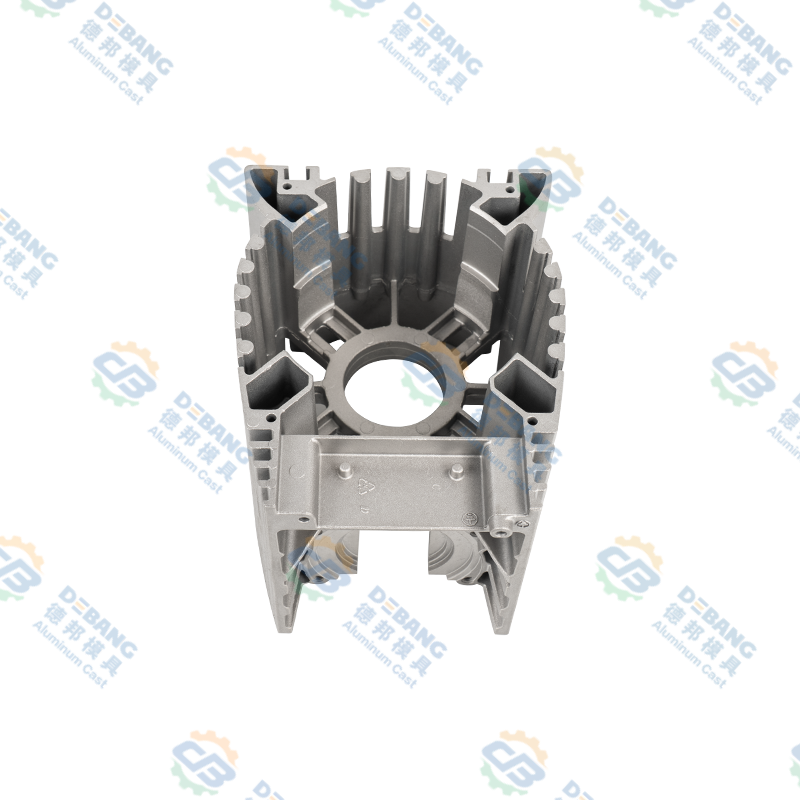 Motorhus og controllerhus af trykstøbt aluminium Motorhus af trykstøbt aluminium eller styreenhed til biler med varmeafledningsfinner og integreret konstruktion, velegnet til tyndvægget tætning og strukturel stivhed. Se produkt →
Dele som denne belønner en leverandør, der kontrollerer hele kæden. Hvis værktøjet skæres et sted, støbningen hældes i et andet og bearbejdningen underentreprises til et tredje, er der ingen, der ejer vægtykkelsen, der forårsagede lækagen. En enkelt leverandør fra matricedesign til færdig, bearbejdet støbning fjerner dette hul.
Støbninger omkring motoren: transmission, kobling og termiske dele
Motoren fungerer ikke alene, og det gør dens støbninger heller ikke. Transmissionsoliebeholdere sidder i bunden af drivlinjen og opsamler væske og fordobler som et strukturelt dæksel. De er sædvanligvis store, flade og ribbede med en afløbsprop og en tætningsflange, der skal forblive flad efter år med termisk cykling.
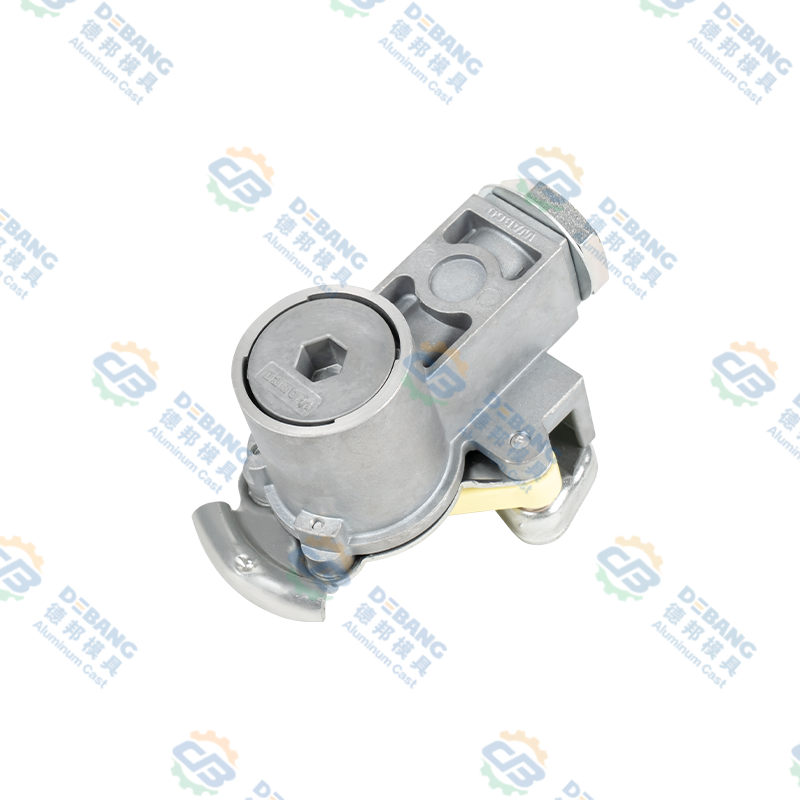
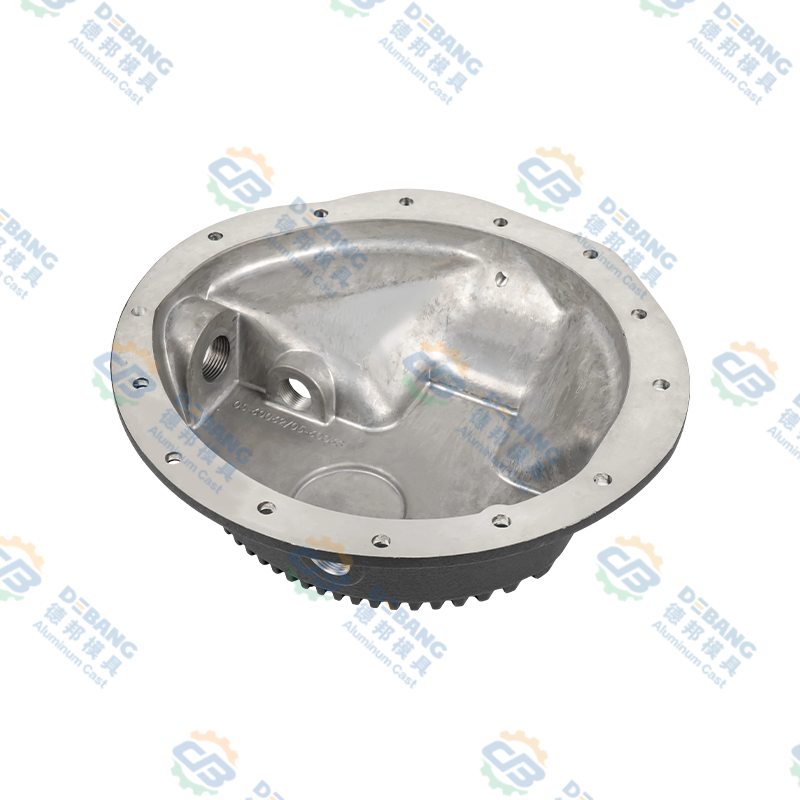 Aluminium trykstøbte gearkasse til automotive drivlinjer Denne trykstøbte aluminiumsgearkasse understreger en korrosionsbestandig finish og lækagesikker forsegling til drivlinjens væskeopsamlingsrolle under køretøjer. Se produkt →
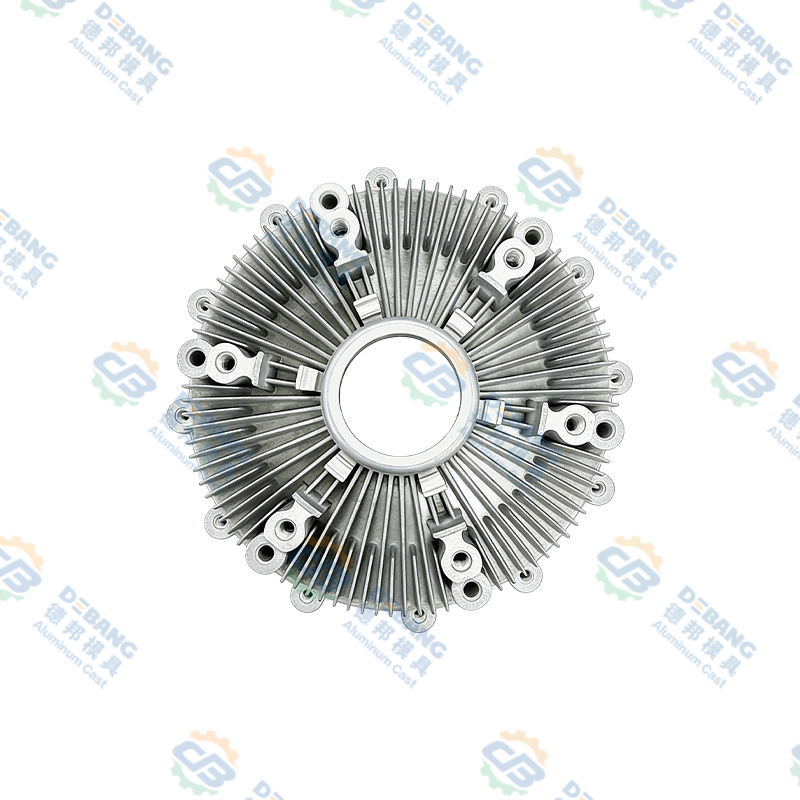
Koblingskomponenter er en anden udfordring. Silikoneoliekoblingsdele til tunge køretøjer fungerer under konstant belastning og temperatur, så dimensionsnøjagtighed og indre soliditet betyder mere end udseendet. Vægtykkelsen skal være ensartet nok til at undgå hot spots, og bearbejdningsmateriale skal være forudsigeligt nok til, at den færdige del balancerer.
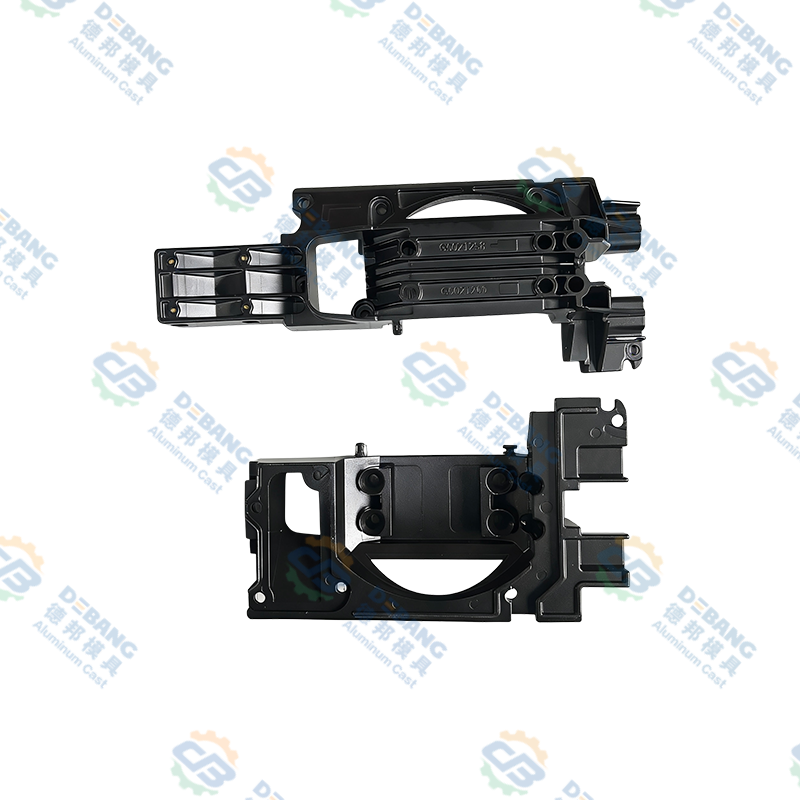
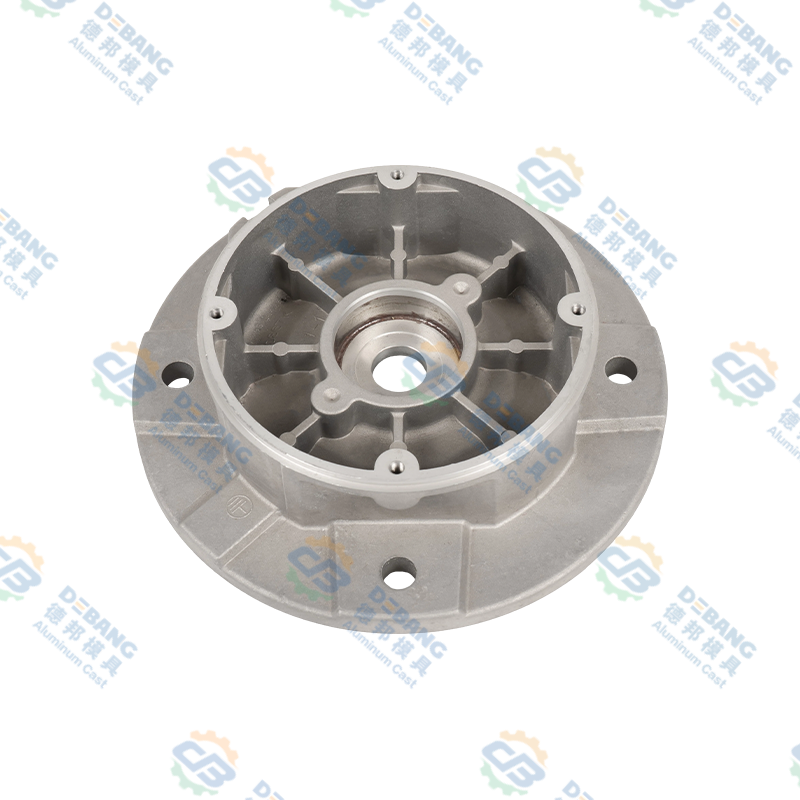 Aluminium trykstøbte silikoneolie koblingskomponenter Kraftig trykstøbt silikoneoliekoblingskomponenter i aluminium til motorkøleventilatorer, justering af blæserhastighed med temperatur for at understøtte køling og brændstoføkonomi. Se produkt →
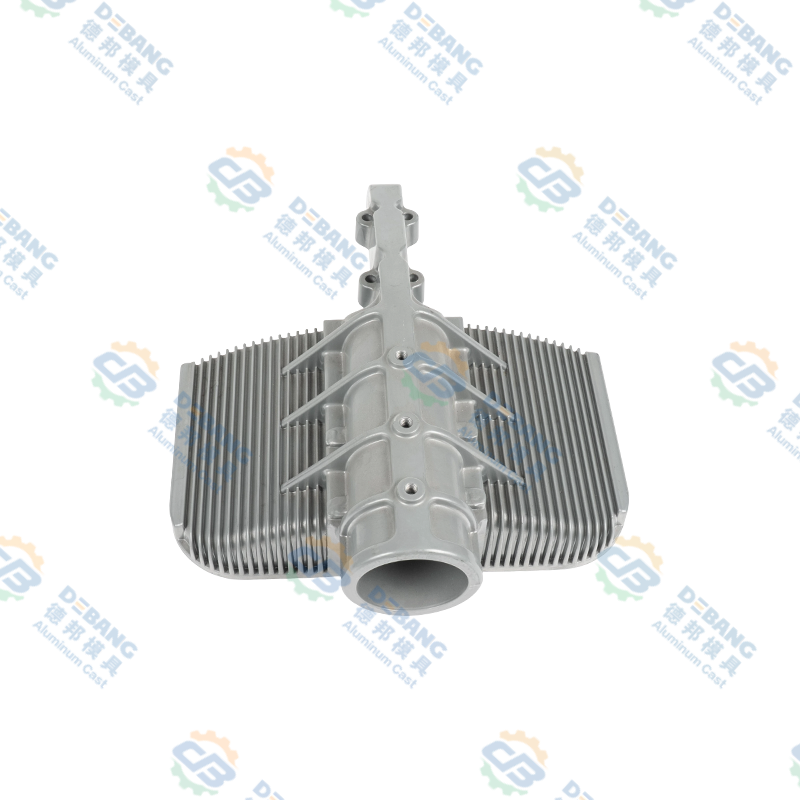
Termiske dele fuldender billedet. Med skiftet til elektriske og hybride drivlinjer er støbegods migreret fra motorblokken til batterihuset, inverterhuset, motorhuset og belysningens køleplade. Metallet er ofte det samme, vægtykkelsen er ofte tyndere, og tætningskravene er som regel strengere. Leverandører, der allerede forstår motorhuse, har en tendens til at tilpasse sig disse dele hurtigt, fordi den underliggende disciplin er identisk.
Designregler, der holder motorstøbninger sunde
Gode støbegods er designet, ikke inspiceret til at eksistere. Følgende regler gælder for næsten enhver motorrelateret støbning, uanset processen.
- Hold vægtykkelsen så ensartet som muligt. Tykke sektioner afkøles langsomt og trækker metal fra tynde naboer, hvilket skaber krympende hulrum.
- Brug generøse fileter ved indvendige hjørner. Skarpe hjørner koncentrerer stress og begrænser metalgennemstrømningen.
- Tilføj udkast på hver lodret flade. Uden den trækker delen på udkast, og overfladen rives.
- Design ribber i stedet for tykke nagler. Stivhed kommer fra geometri, ikke fra masse.
- Placer kun bearbejdningsgodtgørelse, hvor bearbejdningen rent faktisk vil finde sted. Ekstra lager på en støbt overflade er spildt metal og ekstra cyklustid.
- Tænk på placeringen af ejektorstiften tidligt. En stift, der lander på en tætningsflade, er en lækage, der venter på at ske.
- Hold kernehuller enkle og i tråd med matricens åbningsretning. Sidekerner tilføjer omkostninger og vedligeholdelse.
- Angiv tolerancer, der matcher processen. For snævre tolerancer på en støbt overflade øger værktøjsomkostninger og skrothastighed uden at forbedre funktionen.
Når disse regler følges, ankommer støbningen til bearbejdningscentret i en forudsigelig tilstand, og hele programmet kører hurtigere. Når de ignoreres, bliver den første prøvekørsel en dyr forhandling.
Almindelige defekter og hvordan de forebygges
Hvert støberi fører en mental liste over defekter, fordi hver enkelt har en signatur og en årsag. Disse seks optræder oftest i motorstøbninger.
Gas porøsitet
Runde indre hulrum forårsaget af indespærret luft eller opløst brint. Forebygget af bedre udluftning, vakuumassistance og korrekt smelteafgasning.
Krympeporøsitet
Uregelmæssige hulrum i tykke sektioner, der fryser til sidst. Forhindret af ensartet vægtykkelse, bedre fodring og kontrolleret matricetemperatur.
Kolde lukker
To metalfronter mødes uden at smelte sammen og efterlader en synlig søm og en svag samling. Forhindret af højere matricetemperatur og hurtigere fyldning.
Flash
Metal undslipper langs skillelinjen. Forhindret af matricevedligeholdelse, korrekt spændekraft og kontrolleret skudtryk.
Warpage
Forvrængning efter udstødning på grund af ujævn afkøling. Forebygget af afbalancerede kølekredsløb og korrekt udkastningstidspunkt.
Lodning
Aluminium klæber til matricens overflade og efterlader en ru plet. Forhindret af matricebelægning, temperaturkontrol og passende legeringskemi.
Mønsteret er konsistent: næsten alle defekter sporer tilbage til temperatur, fyldningsmønster eller metalkvalitet. Derfor er procesovervågning mere værdifuld end slutinspektion. En del, der kasseres efter bearbejdning, har allerede brugt arbejdskraft, energi og værktøjslevetid.
Kvalitetskontrol ved støbning af motordele
Kvalitetsplanlægning for motorstøbninger starter med delens funktion. Et dæksel, der holder olie, har brug for tryktæthed. Et beslag har brug for dimensionel repeterbarhed. En køleplade har brug for vægintegritet, så varmen faktisk kan rejse gennem metallet.
I praksis kombinerer en typisk kontrolplan flere lag. Spektrometertjek bekræfter legeringskemi, før smelten bruges. Overvågning i processen registrerer skudprofiler og matricetemperaturer. Dimensionel inspektion bruger kalibere, målere og koordinatmålemaskiner til kritiske funktioner. Ikke-destruktive metoder såsom røntgen- og tryk- eller lækagetest leder efter indre hulrum, som visuel inspektion ikke kan finde. Endelig afslører destruktiv kontrol af prøvedele mikrostruktur, hårdhed og faktiske porøsitetsniveauer.
Dokumentation betyder lige så meget som test. En støbegodsleverandør skal kunne vise en kunde inspektionsprotokollen for et bestemt parti, matchet til et varmenummer og en maskine. Denne sporbarhed er det, der gør en forsendelse til et pålideligt forsyningsforhold, og det er grunden til, at vi behandler vores egne kontrolregistreringer som et produkt i sig selv. Du kan læse mere om, hvordan vi griber dette an på vores kvalitetsside .
Omkostninger, værktøj og leveringstid
Købere beder ofte om et enkelt antal pr. del, men prisen på en støbning er summen af flere vidt forskellige omkostninger. Nedenstående diagram viser nogenlunde, hvordan de samlede programomkostninger for en støbt aluminiumsmotorkomponent typisk deler sig.
To konklusioner følger. For det første dominerer materiale og værktøj, så en lille ændring i vægtykkelsen kan flytte enhedsprisen mere end en lang forhandling om arbejdsløn. For det andet er kvalitetsudgifter ikke overhead. Det er den billigste forsikring mod et garantikrav på en utæt dækning.
Gennemløbstiden følger en lignende logik. Værktøjsarbejde tager typisk flere uger fra designfrysning til første prøve, og bearbejdningsarmaturer tilføjer tid oveni. En realistisk tidsplan giver mulighed for en prøveudtagningsrunde, en designkorrektion, hvis det er nødvendigt, og en lille præproduktionsbatch før fuld ramp-up.
Samarbejde med en støbepartner
Den mest almindelige fejl i støbeprojekter er ikke en teknisk. Det er et overdragelsesgab. Værktøjsmageren giver støberiet skylden, støberiet giver legeringspartiet skylden, og maskinværkstedet opdager et problem, der har eksisteret siden det første skud.
En leverandør, der dækker matricedesign, støbning, sekundære operationer, præcisionsbearbejdning, overfladebehandling og montage under ét tag, fjerner det meste af denne risiko. Det forkorter også feedback-sløjfen: Når en bearbejdet boring afslører porøsitet, lærer støberiet om det samme uge, ikke det samme kvartal.
Hvis du planlægger en ny motor- eller drivlinjestøbning, er det værd at tage produktionspartneren med i samtalen, inden tegningen fryses. En kort diskussion om skillelinjer, vægtykkelse og bearbejdningsmateriale kan redde en hel værktøjscyklus. Du er velkommen til tale med vores team om dit projekt, uanset om det er en enkelt del eller en familie af komponenter.
Ofte stillede spørgsmål
Er støbning af en motorblok det samme som at støbe den?
Nej. Motorblokke er sædvanligvis sandstøbte eller lavtryksstøbte af jern eller aluminium, fordi de er store og deres indvendige passager har brug for en form, der kan brækkes væk. Højtryksstøbning bruges normalt til mindre, tyndere dele såsom hylstre, dæksler, pander og beslag, hvor høj volumen og snævre tolerancer retfærdiggør prisen på en stålmatrice.
Hvilket metal bruges til støbning af motordele?
Grått støbejern og duktilt jern dominerer traditionelle blokke og krumtapaksler. Aluminiumslegeringer som A356, A360, ADC12 og A380 bruges til hoveder, huse, dæksler og termiske dele. Magnesium optræder i lette dæksler og beslag, mens zink bruges til små præcisionskomponenter, der har brug for meget tynde vægge.
Hvorfor skal støbte motordele stadig bearbejdes?
Fordi støbning giver en næsten-net form, ikke en færdig. En støbt overflade kan ikke holde den tolerance, der kræves for en lejeboring, en tætningsflade eller et gevindhul. Bearbejdning fjerner et kontrolleret lag af metal for at nå disse tolerancer, og det afslører også intern porøsitet, som ellers ville fejle i drift.
Hvor lang tid tager det at støbe og levere en motorkomponent?
For en ny del, tillad flere uger til værktøjsdesign og fremstilling, derefter en prøveudtagningsrunde for at validere dimensioner og procesparametre. Produktionen af en moden del er hurtig, ofte målt i dage, men den samlede gennemløbstid omfatter også materialeindkøb, bearbejdning, overfladebehandling, inspektion og forsendelse.
Kan porøsitet i en støbt motordel repareres?
Lille overfladeporøsitet kan nogle gange forsegles ved imprægnering, men strukturel porøsitet i et tryktæt eller bærende område bør ikke repareres. Det rigtige svar er at rette processen, justere porten eller kølingen og prøve igen. Reparation af indre hulrum skjuler et problem i stedet for at løse det.
Hvordan ved jeg, at en støbning ikke vil lække?
Lækatæthed er designet og kontrolleret, ikke håbet på. Det starter med en påfyldningssimulering, fortsætter med kontrolleret smeltekvalitet og matricetemperatur og slutter med tryk- eller lækagetest på produktionsdele. Røntgeninspektion på prøver bekræfter, at den interne struktur matcher designhensigten.
At støbe en motor er et emne, der belønner tålmodighed. Processen, legeringen og geometrien interagerer alle sammen, og en beslutning truffet på det første designmøde viser sig normalt i skrotraten et år senere. Få det grundlæggende i orden, hold forsyningskæden kort, og kontroller smeltningen og værktøjet med lige så seriøsitet, og støbegodset vil gøre deres stille arbejde i hele køretøjets levetid.
Hvis du gerne vil have en second opinion på en del, du er ved at udvikle, så send os tegningen. En kort samtale om vægtykkelse, skillelinjer og bearbejdningsmateriale er normalt den mest værdifulde time i hele projektet.
Seneste nyheder
Lær mere om industrinyheder
-
14
Jul
 En omfattende guide til trykstøbte dele: processer, materialer og anvendelserTrykstøbedele er metalkomponenter fremstillet ved at tvinge smeltet metal, typisk aluminium, zink eller magnesium, ind i en genanvendelig stålform under højt tryk. Denne metode bruges på tvæ...
-
16
Jul
Komplet teknisk vejledning: Hvad er trykstøbte aluminiumskomponenter og omfattende oversigt over trykstøbeprocesser af aluminiumslegeringIndholdsfortegnelse Direkte definition Fremstillingsproces Hvad er komponenter ... -
02
Sep
Magnesium vs aluminium trykstøbning: Densitet, styrke, omkostninger og applikationssammenligningEn OEM-ingeniør, der gennemgår en ny elektrisk køretøjskomponent, ankommer til en velkendt korsvej: Skal dette hus være magnesium eller aluminium? Svaret er aldrig en simpel materiel præference.... -
07
Sep
Trykstøbning i bilindustrien: legeringsvalg, tolerancer og OEM-valgEn programleder for bilindustrien sendte os engang transmissionspande, der blev ved med at fejle lækagetests. Vægtykkelsen drev, porøsitet viste sig, og produktionslinjen stoppede to gange om ug...
Uanset om du er køber eller udviklingspartner, er vi forpligtet til at give dig en pålidelig løsning.
PRODUCT LINKS
- Produkter af aluminiumslegering
- Zinklegering trykstøbning produkter
- Magnesiumlegering trykstøbningsprodukter
Mobil
Kundeservice
GET IN QUOTE
KONTAKT OS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Tianxing Road nr. 1, Daqi Videnskabs- og Teknologipark Beilun-distriktet, Ningbo City, Zhejiang-provinsen, Kina
Copyright © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rettigheder forbeholdes.
 OEM/ODM støbestøbningsproducenter