

Aluminiumsmotorblokke Sandstøbning: proces, fordele og nøgleovervejelser
 2026.09.14
 Industri nyheder
Aluminiumsmotorblokke er sandstøbte, fordi processen kan producere interne kølevæskepassager og tynde til tykke vægge overgange, som trykstøbning har svært ved at kopiere uden dyre værktøjsmodifikationer. Det korte svar driver enhver beslutning fra prototype til produktion, og det forklarer, hvorfor de fleste OEM-programmer stadig starter med en sandstøbt blok. Denne artikel forklarer processen, legerings- og designvalgene, afvejningen mellem sandstøbning og trykstøbning, og hvad du skal overveje, før du køber en aluminiumsmotorblok eller dens omgivende komponenter.
Hvorfor sandstøbning forbliver standard for aluminiumsmotorblokke
Den dominerende årsag er kølevæskekappen. En motorblok skal flytte kølevæske gennem en labyrint af passager omkring cylindre, ventiler og oliegallerier. Ved sandstøbning er disse passager dannet af sandkerner, der lægges i formen og derefter brydes ud, efter at metallet er størknet. Dette giver designere fuldstændig frihed til at dirigere køling, hvor det er nødvendigt. Et trykstøbeværktøj bruger derimod permanente stålkerner, der skal trækkes fra hulrummet i en lige linje. Komplekse buede passager er upraktiske, og ethvert forsøg på at bearbejde dem efterfølgende øger omkostningerne og kan svække delen.
En anden grund er termisk træthed. Motorblokke af aluminium fungerer ved høje temperaturer og oplever hurtige opvarmnings- og afkølingscyklusser. Sandstøbning giver en relativt langsom afkølingshastighed i formen, hvilket hjælper med at undgå gasindfangning og tillader en mere duktil mikrostruktur. Resultatet er en blok, der kan absorbere termisk cykling uden at revne lige så let som nogle højtryksstøbegods.
Omkostninger har også betydning. Sandværktøj er væsentligt billigere end trykstøbeværktøj. For et nyt motorprogram, især under prototype- og valideringsfaserne, giver sandstøbning dig mulighed for at teste flere kavitetsdesign uden at idriftsætte en fuld produktionsmatrice. Selv ved moderate volumener slår de samlede omkostninger ved sandværktøj plus kerneomkostningerne ofte de amortiserede omkostninger for en matrice, der kan koste hundredtusindvis af dollars. Når et design er frosset og volumen er høj, går nogle programmer over til semi-permanent form eller lavtryksstøbning, men udgangspunktet forbliver sand.
Hvordan sandstøbning fungerer for aluminiumsmotorblokke
Processen begynder med kernefremstilling. Til en motorblok har du typisk brug for flere kerner: en til kølevæskekappen, en til vandpumpens hulrum og en til cylinderboringerne. Disse kerner er lavet af silicasand blandet med et bindemiddel. Cold box og hot box processer er almindelige. I mange moderne værktøjsbutikker produceres kerner også ved hjælp af 3D-print, som tillader hurtig iteration på intern geometri uden noget fysisk mønster.
- Lav kernerne til kølevæskekappe, vandpumpehulrum og cylinderboringer.
- Byg formen omkring det ydre mønster.
- Sæt kernerne i formen og luk den.
- Hæld smeltet aluminium gennem et kontrolleret portsystem.
- Ryst blokken ud efter størkning og fjern kernerne.
- Skær porten og stigrørene, varmebehandle og bearbejde kritiske overflader.
Fordi sandstøbning har en grov overflade og et bredere dimensionelt toleranceområde end trykstøbning, skal du forvente en overdimensioneret tilladelse på ca. 3 til 5 mm på større overflader, der vil blive bearbejdet væk.
Legering valg og design overvejelser
De fleste motorblokke i sandstøbt aluminium bruger silicium-aluminium-legeringer. A356 (Al-7Si-0,3Mg) er almindelig, fordi den tilbyder en god kombination af støbeevne, bearbejdelighed og mekanisk styrke efter T6 varmebehandling. A319 bruges også, når delen kræver højere varmeledningsevne og lidt bedre tryktæthed. Valg af legering påvirker køleydelse, skævhed og hvor let blokken kan bearbejdes.
Til dit design skal du være opmærksom på vægtykkelsen. Sandstøbning kan håndtere sektioner fra ca. 3 mm op til 20 mm, men bratte ændringer i tykkelsen skaber varme pletter, der fører til krympeporøsitet. Brug fileter og generøse radier ved hvert indre hjørne. Sørg for, at kerneprintene - de funktioner, der lokaliserer og stabiliserer hver kerne - er robuste nok til at modstå kraften fra flydende metal. Portsystemet har også betydning: En dårligt designet port kan introducere oxidindeslutninger, der viser sig som træthedsrevner under motortest.
Når du evaluerer en sandstøbt blok, så bed om en simuleringsrapport. En god leverandør bør køre påfyldnings- og størkningsanalyse for at vise, hvor porøsitet er sandsynlig, og hvordan kernerne vil opføre sig. Det er her, du adskiller en leverandør, der blot hælder metal, fra en, der står for støbekvaliteten.
Sandstøbning vs. Støbning: Hvor hver proces vinder
| Attribut | Sandstøbning | Die Casting |
|---|---|---|
| Typiske dele | Motorblokke, store huse | Gearkasse, motorhuse, beslag |
| Indvendig geometri | Fremragende, bruger forbrugbare kerner | Begrænsede stålkerner skal trækkes tilbage |
| Værktøjsomkostninger | Lavere | Højere |
| Minimum økonomisk volumen | Prototype til mellemvolumen | Høj lydstyrke |
| Dimensionel tolerance | CT8 til CT10 | CT5 til CT7 |
| Typisk vægtykkelse | 3 mm og derover | 1,5 mm og derover |
Som tabellen viser, har sandstøbning en klar fordel, når du har brug for kompleks intern geometri, lave værktøjsomkostninger og en prototypevenlig rute. Trykstøbning bliver favoritten, når delvolumen er høj, vægtykkelsen er lille, og dimensionerne skal kunne gentages. Til motorblokke holder kølevæskekappen sandstøbning i spidsen til næsten alle anvendelser.
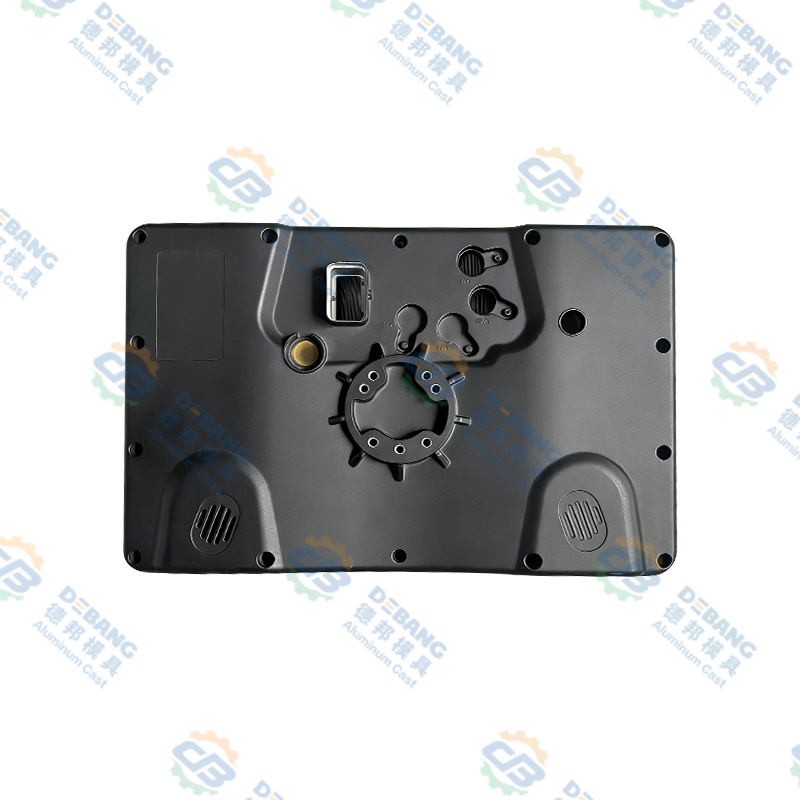
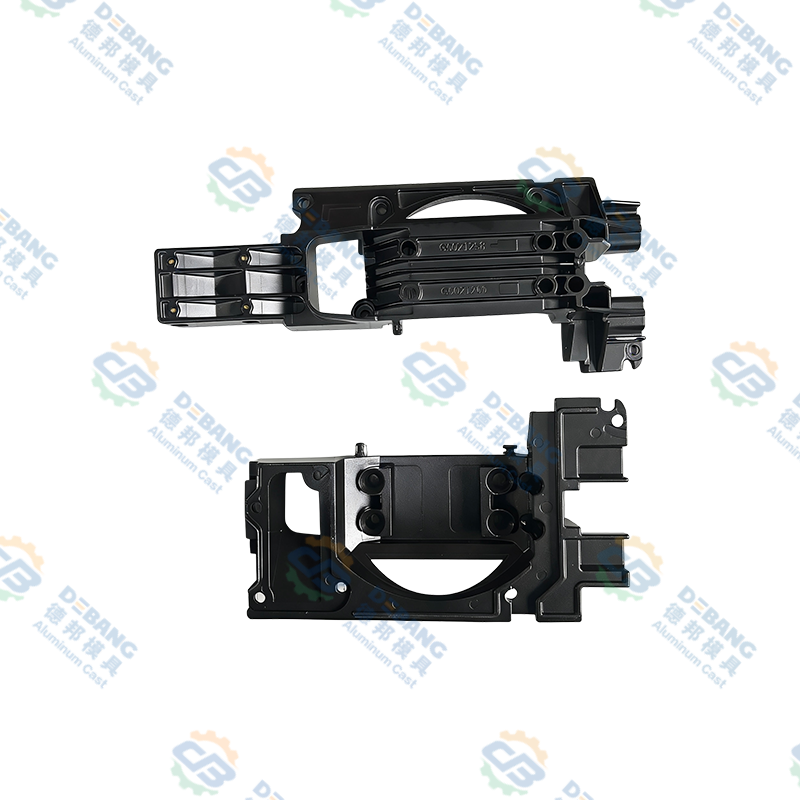
Trykstøbning udfører dog stadig tunge løft i den samlede drivlinje. Komponenter såsom aluminiumsmotorhuse og transmissionspande er perfekte kandidater til højtryksstøbning. De har ofte tyndere vægge, enklere indvendige passager og kræver de snævre tolerancer, som trykstøbning leverer i skala. Hos Debang Mould er det her, vi fokuserer vores trykstøbearbejde i aluminium. Vores produktsortiment omfatter motorhuse og transmissionspande, der er produceret med samme præcisionstankegang, som motorprogrammer forventer.
 Højtryksstøbt aluminiumsmotorhus til drivaggregatanvendelser Dette aluminiumsmotorhus udnytter højtrykstrykstøbning for at opnå tynde vægge og snævre tolerancer, der komplementerer sandstøbte motorblokke. Dets integrerede design og optimerede varmeafledningsfinner understøtter pålidelig ydeevne og effektiv termisk styring i køretøjets drivlinjer. Se produkt →
Når du køber disse drivlinjekomponenter, er sandstøbning og trykstøbning ikke rivaler - de supplerer hinanden. Motorblokke holder sandmetoden, mens de omkringliggende støbegods udnytter trykstøbningens hastighed og overfladefinish. Ved at forstå denne skelnen kan du forhandle smartere leveringstider og omkostninger på tværs af hele motorenheden.
 Præcis trykstøbt gearkasse i aluminium til drivlinjer i biler Denne transmissionspande er produceret via højtryksstøbning for at levere hurtigere produktion og overlegen overfladefinish. Det komplementerer tungere motorkomponenter, hvilket muliggør effektiv montering og omkostningseffektiv indkøb til komplette drivaggregatsystemer. Se produkt →
Hvad skal du se efter, når du køber reservedele til aluminiumsmotorer
Start med processtyring. Sandstøbning kan generere porøsitet, krympning og oxidindeslutninger, så en leverandør skal vise dig et dokumenteret kvalitetssystem. Hos Debang Mould forklarer vores kvalitetsside, hvordan vi sporer inspektioner fra indgående materiale til endelig bearbejdning. Den samme strenghed gælder, uanset om delen er sandstøbt eller trykstøbt. Læs om vores kvalitetskontrol her .
Overvej derefter bearbejdningskapacitet. En motorblok er ikke færdig, når den forlader støberiet. Boringer, flader og gallerier skal bearbejdes til inden for mikrometer. En leverandør, der tilbyder bearbejdning internt, reducerer din leverandørbase og forkorter kommunikationskæden. Debang Mold leverer integrerede tjenester fra formdesign, støbning, sekundære operationer og præcisionsbearbejdning til overfladebehandling og montage. Denne one-stop-tilgang er især værdifuld, når du lancerer en ny model og skal komprimere udviklingstiden.
Endelig er teknisk support vigtigt. Hvis støbeleverandøren kan hjælpe dig med at optimere et design med henblik på fremstillingsevne, undgår du dyre sekundære iterationer. Vi råder dig til at diskutere dine krav med vores team, før værktøjet bestilles. Kontakt os at tale om din casting-udfordring.
Sandstøbning er fortsat den mest praktiske måde at bygge aluminiumsmotorblokke på. Det giver dig den indre frihed til at skabe effektive kølepassager, værktøjsfleksibiliteten til at iterere og en materialemikrostruktur, der tåler varme. Samtidig dækker trykstøbning et andet sæt drivaggregatdele. Uanset om du arbejder på selve blokken eller støbningerne omkring den, er nøglen at matche processen til geometrien og volumen.
Seneste nyheder
Lær mere om industrinyheder
-
26
Oct
 Støbning af en motor: materialer, processer og trykstøbning forklaret for OEM'erSpørg ti personer, hvad det betyder at støbe en motor, og du vil få ti forskellige billeder. Man ser en øse af smeltet jern tippe ned i en sandform. En anden afbilleder en robotarm, der sprøjter...
-
14
Jul
En omfattende guide til trykstøbte dele: processer, materialer og anvendelserTrykstøbedele er metalkomponenter fremstillet ved at tvinge smeltet metal, typisk aluminium, zink eller magnesium, ind i en genanvendelig stålform under højt tryk. Denne metode bruges på tvæ... -
16
Jul
Komplet teknisk vejledning: Hvad er trykstøbte aluminiumskomponenter og omfattende oversigt over trykstøbeprocesser af aluminiumslegeringIndholdsfortegnelse Direkte definition Fremstillingsproces Hvad er komponenter ... -
02
Sep
Magnesium vs aluminium trykstøbning: Densitet, styrke, omkostninger og applikationssammenligningEn OEM-ingeniør, der gennemgår en ny elektrisk køretøjskomponent, ankommer til en velkendt korsvej: Skal dette hus være magnesium eller aluminium? Svaret er aldrig en simpel materiel præference....
Uanset om du er køber eller udviklingspartner, er vi forpligtet til at give dig en pålidelig løsning.
PRODUCT LINKS
- Produkter af aluminiumslegering
- Zinklegering trykstøbning produkter
- Magnesiumlegering trykstøbningsprodukter
Mobil
Kundeservice
GET IN QUOTE
KONTAKT OS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Tianxing Road nr. 1, Daqi Videnskabs- og Teknologipark Beilun-distriktet, Ningbo City, Zhejiang-provinsen, Kina
Copyright © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rettigheder forbeholdes.
 OEM/ODM støbestøbningsproducenter