

Trykstøbning i bilindustrien: legeringsvalg, tolerancer og OEM-valg
 2026.09.07
 Industri nyheder
En programleder for bilindustrien sendte os engang transmissionspande, der blev ved med at fejle lækagetests. Vægtykkelsen drev, porøsitet viste sig, og produktionslinjen stoppede to gange om ugen. Rettelsen var ikke en kostbar materialeopgradering; det var en trykstøbepartner, der styrede værktøj, procesparametre og inspektion fra starten. Når en komponent kræver repeterbar geometri, høj volumen og næsten nettoform, er trykstøbning i bilindustrien den proces, der leverer det, og dens succes afhænger af, hvem der kontrollerer matricen.
Hvorfor trykstøbning har en central plads i bildele
Trykstøbning sprøjter smeltet metal ind i en hærdet stålmatrice ved højt tryk, typisk mellem 1.500 og 25.000 psi, hvilket producerer komplekse former med snævre tolerancer i et enkelt trin. Til automobilapplikationer betyder det, at støbegods kan omfatte tynde vægge, kølekanaler, fremspring og monteringspunkter uden separate bearbejdningsoperationer.
Tre faktorer gør processen svær at erstatte i bilproduktionen. For det første reducerer evnen til næsten-net-form materialespild og bearbejdningstimer. For det andet er cyklustider korte nok til at understøtte højvolumenprogrammer. For det tredje giver designfleksibilitet ingeniører mulighed for at konsolidere flere komponenter i én støbning, hvilket forenkler montagen og reducerer vægten.
- Vægsektioner kan holdes til 1,5 til 3,0 mm i aluminium med korrekt matricedesign.
- Dimensionel repeterbarhed understøtter robotmontering og stram stak-up kontrol.
- Genanvendelighed af aluminium og magnesium passer til bilindustriens bæredygtighedsmål.
Elektriske køretøjsarkitekturer har øget efterspørgslen efter trykstøbning af aluminium i batterikabinetter, motorhuse og strukturelle rammer. Industrien udforsker også integreret trykstøbning, nogle gange kaldet megacasting, for at danne store kropssektioner i ét stykke. Mens disse store støbegods fanger overskrifter, er hverdagens fordele enklere: pålidelige komponenter i kølesystemet, viskersamling og transmission, hvor fejl betyder nedetid.
Aluminium, zink eller magnesium: Hvilken legering passer til din bildel
Inden et matricedesign godkendes, styrer legeringsvalget værktøjets levetid, cyklustid, delvægt og omkostninger. I de fleste tilfælde kommer beslutningen ned på, om du har brug for bæreevne, indviklede små detaljer eller den lettest mulige del.
| Legering | Massefylde (g/cm³) | Typisk udbyttestyrke (MPa) | Almindelig brug i biler |
|---|---|---|---|
| Aluminium (A380/ADC12) | 2.7 | 150-170 | Motorstøbegods, transmissionspander, køleplader, strukturelle huse |
| Zink (Zamak 3) | 6.6 | 200-220 | Viskerarme, små beslag, låsemekanismer, bittesmå indviklede dele |
| Magnesium (AZ91D) | 1.8 | 140-160 | Ratstammerammer, indvendig beklædning, letvægtshuse |
Aluminium er standardvalget for strukturelle og termiske dele til biler, fordi det balancerer styrke, korrosionsbestandighed og vægt til en acceptabel pris. Zinklegeringer skinner, når geometrien er lille, kompleks og kræver fremragende overfladefinish og tynde vægge. Magnesium tilbyder den letteste løsning, men kræver omhyggelige belægnings- og samlingsvalg for at håndtere korrosion i et køretøjsmiljø.
Støbte bilkomponenter på tværs af køretøjet
Termiske styrings- og belysningssystemer
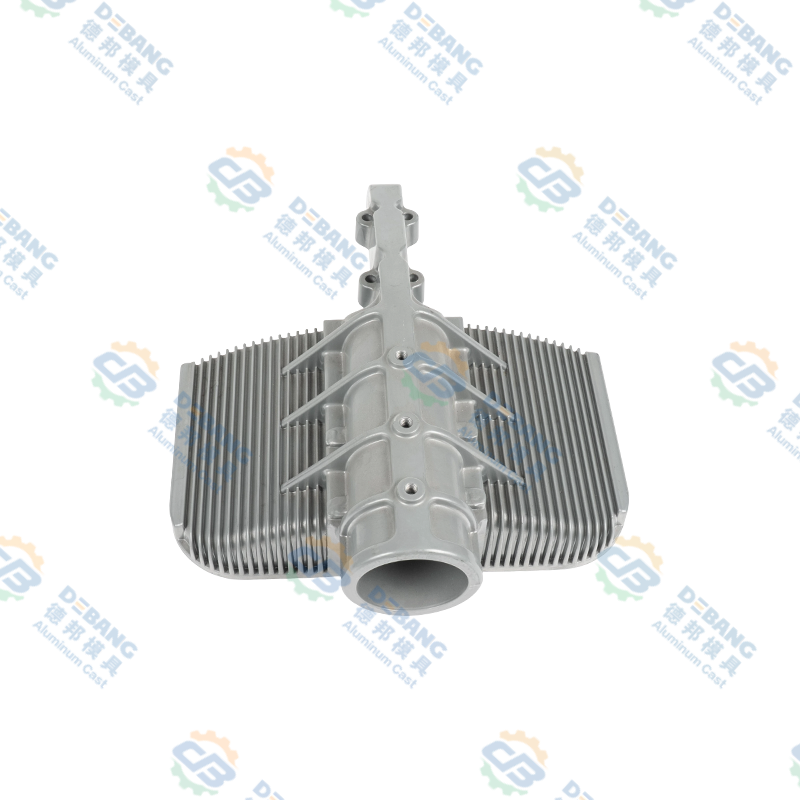
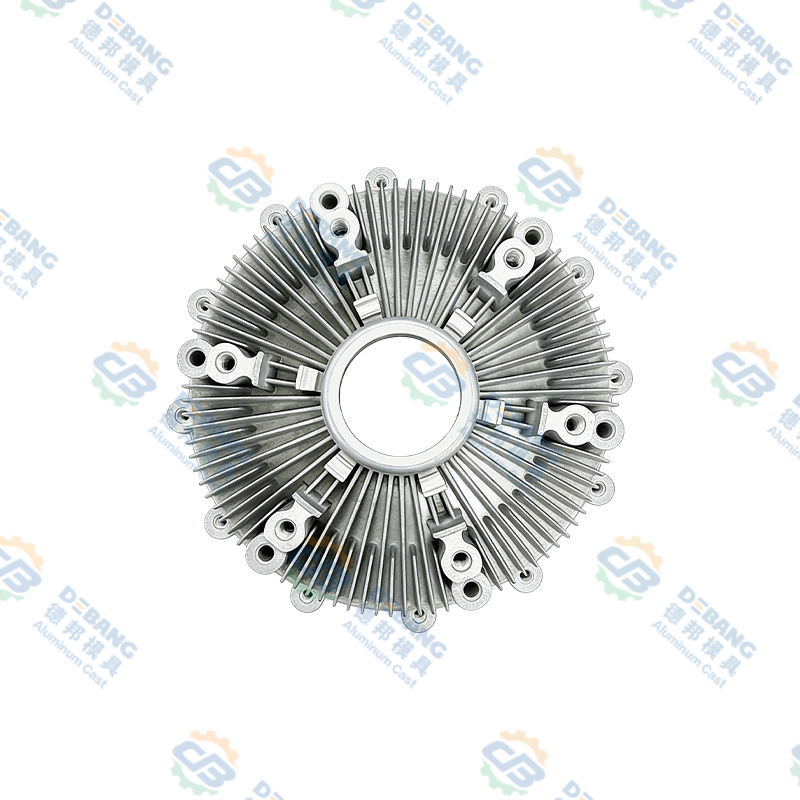
Belysningsarrays og LED-moduler genererer varme, der skal trækkes væk for at beskytte elektroniske komponenter og bevare lysudbyttet. En køleplade af aluminium giver god varmeledningsevne og kan støbes med finner eller indvendige kanaler for at øge overfladearealet. I LED-forlygter er kølepladen også et strukturelt element, der holder linsen og huset på linje, så dimensionsnøjagtighed betyder lige så meget som varmeoverførsel.
 Aluminiumslegering støbt kølelegeme til bilbelysning Denne køleplade er designet til LED-forlygtesamlinger, der kombinerer termisk styring med strukturel støtte. Dens støbte finner og kanaler maksimerer afkøling og bibeholder linsejustering for pålidelig ydeevne. Se produkt →
Viskersystemer og udvendige mekanismer
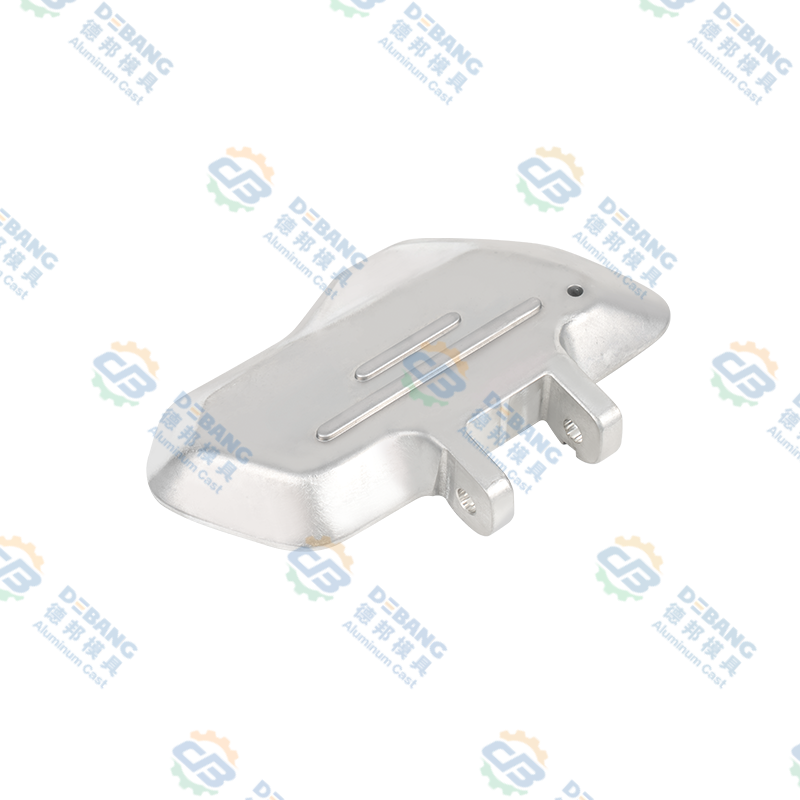
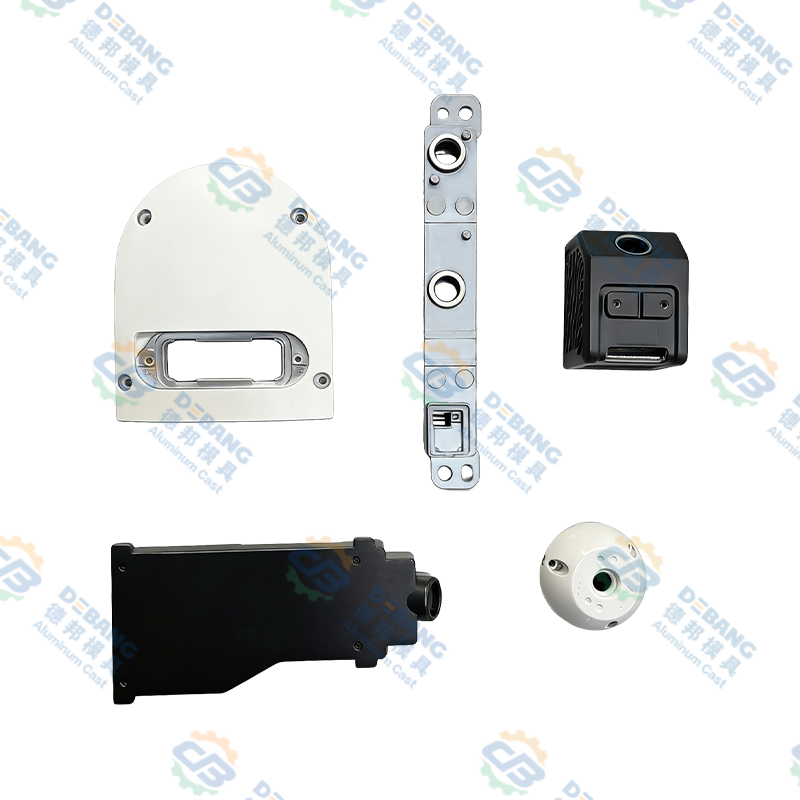
Viskermotorer, viskerarme og deres huse udsættes for vibrationer, fugt og temperaturudsving. Zinklegeringer giver fremragende bearbejdelighed og kan støbe fine detaljer til viskerarmskomponenter, mens trykstøbning af aluminium bruges, når delen har brug for mere stivhed eller skal bære en tungere belastning. Et motorhus støbt i aluminium holder geartoget koncentrisk og slagfast, hvilket reducerer slør og ubehagelig støj i forbindelsesleddet.
 Støbt aluminiumsviskermotorhus til biler Dette hus er fremstillet ved hjælp af trykstøbning af aluminium for at sikre ensartede vægge og snævre tolerancer. Den tilbyder korrosionsbestandighed og termisk ledningsevne, hvilket beskytter motoren mod vibrationer og varme for længere levetid. Se produkt →
Drivlinje, transmission og strukturelle komponenter
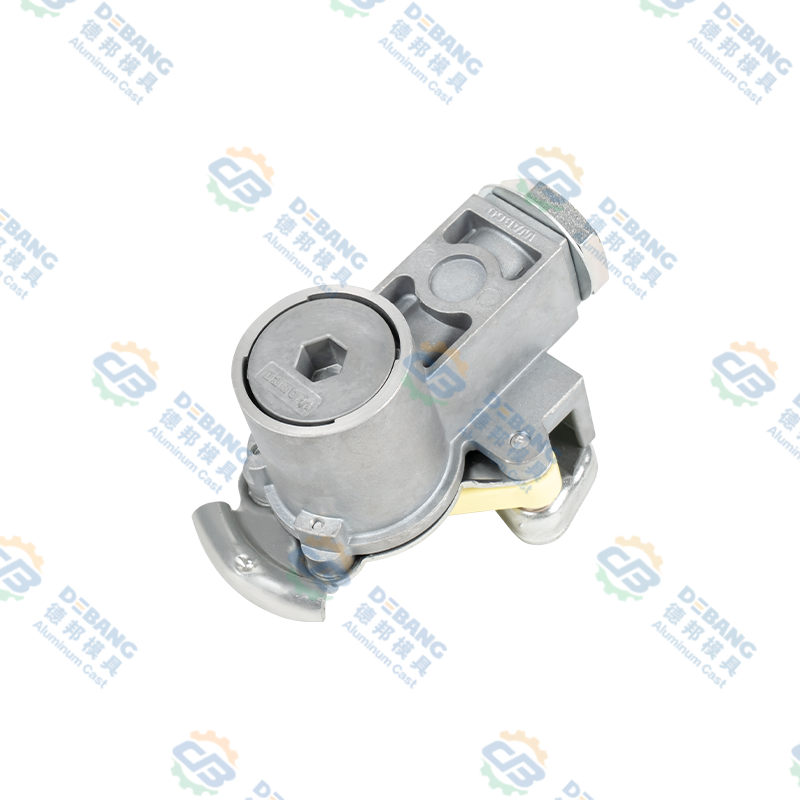
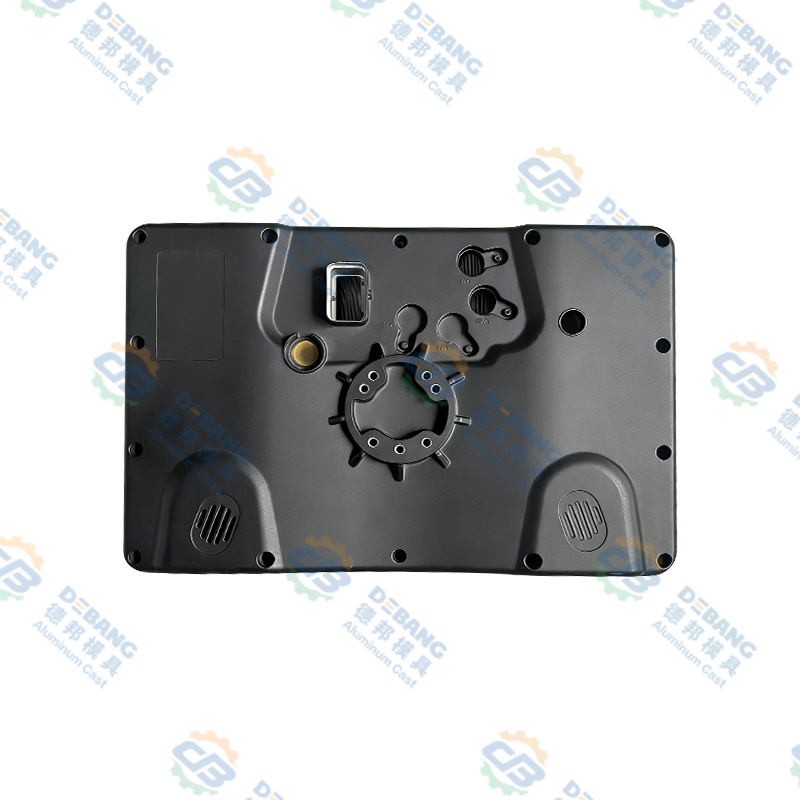
Transmissionspander og motorhuse er afhængige af trykstøbning for at producere væsketætte, trykbestandige kabinetter. Støbningen skal holde pakningsoverflader flade inden for snævre tolerancer for at forhindre lækager. Aluminiumstransmissionspander reducerer vægten sammenlignet med stemplet stål og kan inkludere integrerede køleribber. I tunge køretøjer kræver silikoneoliekoblingskomponenter den samme opmærksomhed på vægtykkelse og renhed for at undgå olieforurening, der ændrer koblingens ydeevne.
 Gearkasse i trykstøbt aluminium til køretøj Denne transmissionspande er lavet af højstyrke aluminiumslegering, der giver en væsketæt forsegling og varmeafledning. Det reducerer vægten sammenlignet med stål og understøtter effektiv køling under krævende forhold. Se produkt →
Tolerancer og designregler, der forhindrer dyrt omarbejde
Hver dimension på en tegning er ikke lige vigtig. Et monteringshul, der lokaliserer en sensor, kan holdes præcist, mens en kosmetisk overflade kun behøver et ruhedsområde. De dyreste fejl kommer fra at anvende tæppetolerancer til hver funktion. En realistisk trykstøbningstolerance ligger ofte på ±0,25 til ±0,5 mm for generelle dimensioner, mens kritiske fremspring og bearbejdede sæder kan nå ±0,05 til ±0,1 mm gennem efterbehandlingsoperationer.
Flere designregler undgår de mest almindelige produktionsproblemer. For det første skal du undgå ensartede tykke vægge; de afkøles langsomt og skaber krympeporøsitet. Brug i stedet ribber og en gennemgående vægovergang. For det andet skal du angive trækvinkler på 1 til 2 grader for aluminium og 0,5 til 1 grad for zink, så delen frigøres rent fra matricen. For det tredje skal hjørneradier holdes på mindst 0,5 mm for at reducere spændingskoncentrationen og matriceslid. Når du indlæser disse regler i en stack-up-analyse, før værktøjet starter, undgår du sene rettelser, der kan forsinke et køretøjsprogram.
Hvad du skal vurdere, før du vælger en leverandør af trykstøbning til biler
Risikoen ved trykstøbning til biler er ikke selve støbetolerancen; det er manglen på kontrol opstrøms. En leverandør, der kun kører en maskine, vil producere dele, der driver. En leverandør, der designer og ejer matricen, kontrollerer køling og vedligeholder en dokumenteret kvalitetsplan, vil give dig repeterbarhed på tværs af hele programmet.
- Mulighed for formdesign: kølekanallayout, trækvinkler, vægovergange og udstødningsstrategi.
- Procesdokumentation: skudparametre, smeltetemperatur, injektionstryk og dysetemperaturlogfiler.
- Sekundære operationer: bearbejdning, overfladebehandling og samling under ét tag for at reducere forsyningskæderisikoen.
- Kvalitetssystem: inspektionsmetoder , første-artikel-rapporter og defektforebyggelse.
- Langsigtet partnerskab: ingeniørstøtte under designændringer og kapacitet til produktionsstigning.
Når du vurderer en leverandør, så spørg, hvordan de håndterer porøsitet i strukturelle områder, hvordan de sikrer ensartet vægtykkelse, og hvordan de dokumenterer korrigerende handling efter en defekt del. Disse svar betyder mere end en oplyst stykpris.
Den praktiske takeaway for automotive OEM'er
Trykstøbning i bilindustrien er ikke en ensartet proces. Det er en beslutning om delens funktion, legeringens grænser, matricens design og produktionssystemet bag. Jo tidligere du bringer en trykstøbepartner ind i designfasen, jo lettere bliver det at kontrollere vægtykkelsen, undgå skarpe hjørner og angive en realistisk tolerancezone.
Hos Ningbo Beilun Debang Mold Technology er vores tilgang blevet formet af mere end tre årtiers betjening af OEM-programmer fra belysnings- og viskersystemer til transmissions- og karrosserikomponenter. Vi kombinerer matricedesign, formfremstilling, støbning, bearbejdning, overfladebehandling og montage i én ingeniørkæde. Hvis du er midt i designvalidering eller sourcing, diskutere dit projekt med vores ingeniørteam og sammenlign dine toleranceforventninger med en brugbar produktionsplan.
Seneste nyheder
Lær mere om industrinyheder
-
26
Oct
 Støbning af en motor: materialer, processer og trykstøbning forklaret for OEM'erSpørg ti personer, hvad det betyder at støbe en motor, og du vil få ti forskellige billeder. Man ser en øse af smeltet jern tippe ned i en sandform. En anden afbilleder en robotarm, der sprøjter...
-
14
Sep
Aluminiumsmotorblokke Sandstøbning: proces, fordele og nøgleovervejelserAluminiumsmotorblokke er sandstøbte, fordi processen kan producere interne kølevæskepassager og tynde til tykke vægge overgange, som trykstøbning har svært ved at kopiere uden dyre værktøjsmodif... -
02
Sep
Magnesium vs aluminium trykstøbning: Densitet, styrke, omkostninger og applikationssammenligningEn OEM-ingeniør, der gennemgår en ny elektrisk køretøjskomponent, ankommer til en velkendt korsvej: Skal dette hus være magnesium eller aluminium? Svaret er aldrig en simpel materiel præference.... -
09
Nov
Magnesium i aluminiumslegering: Hvordan Mg kontrollerer styrke, støbning og korrosionMagnesium er det mindste tal på de fleste aluminiumslegeringscertifikater, og ofte det, der bestemmer, hvordan delen opfører sig. Et par tiendedele af en procent kan øge flydespændingen af en ...
Uanset om du er køber eller udviklingspartner, er vi forpligtet til at give dig en pålidelig løsning.
PRODUCT LINKS
- Produkter af aluminiumslegering
- Zinklegering trykstøbning produkter
- Magnesiumlegering trykstøbningsprodukter
Mobil
Kundeservice
GET IN QUOTE
KONTAKT OS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Tianxing Road nr. 1, Daqi Videnskabs- og Teknologipark Beilun-distriktet, Ningbo City, Zhejiang-provinsen, Kina
Copyright © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rettigheder forbeholdes.
 OEM/ODM støbestøbningsproducenter