

Magnesium i aluminiumslegering: Hvordan Mg kontrollerer styrke, støbning og korrosion
 2026.11.09
 Industri nyheder
Magnesium er det mindste tal på de fleste aluminiumslegeringscertifikater, og ofte det, der bestemmer, hvordan delen opfører sig. Et par tiendedele af en procent kan øge flydespændingen af en trykstøbning med titusinder af megapascal. Et par tiendedele for meget kan efterlade en smelte dækket af slagg, sænke cyklussen og producere en komponent, der blærer, første gang den kommer ind i en opløsningsovn.
Hvis du specificerer, køber, bearbejder eller støbte aluminiumskomponenter, er magnesium værd at forstå ordentligt. Det forklarer, hvorfor 5xxx-ark trækker saltspray på skuldrene, hvorfor A360 overgår A380 i våde omgivelser, og hvorfor en højeffekt LED-køleplade ikke blot kan fremstilles af den billigste almenlegering på hylden.
Det følgende er en praktisk gennemgang af magnesium i aluminiumslegering: hvor atomerne sidder, hvor meget af det hver familie bærer, hvad det gør ved smelten og matricen, og hvordan en formstøber holder det inde i et vindue, der nogle gange er smallere end 0,2 procentpoint. Vi har støbt aluminium og bygget præcisionsforme i Ningbo siden 1991, så nedenstående noter kommer lige så meget fra produktionserfaring som fra opslagsbøgerne.
Magnesiums rolle inde i aluminium
Magnesium opløses i aluminium som et substitutionsopløst stof. Dens atom er større end aluminiums, så det forvrænger gitteret omkring det og gør dislokationsbevægelser sværere. Det er solid-løsningsstyrkende, og det viser sig på en trækprøve næsten med det samme, selv ved nogle få tiendedele procent.
Magnesium gør også aluminium varmebehandleligt, så længe silicium eller zink er til stede. I Al-Mg-Si-legeringer kombineres magnesium og silicium til Mg2Si-partikler under kunstig ældning. I Al-Zn-Mg-legeringer er forstærkningsfasen MgZn2. I begge tilfælde bestemmer mængden af magnesium, der forbliver opløst efter quenching, hvor meget styrkelse der er tilgængelig senere.
Der er dog et loft. I Al-Mg-systemet når faststofopløseligheden godt over 15% ved den 450°C eutektiske temperatur, men falder til en brøkdel af en procent ved stuetemperatur. Det mellemrum er det, der gør 5xxx-legeringer arbejdshærdelige. Det er også det, der gør dem sårbare over for sensibilisering: Hold en legering med højt magnesiumindhold mellem cirka 50°C og 200°C længe nok, og betafasen (Al3Mg2) udfældes langs korngrænserne, hvilket markant øger risikoen for spændingskorrosion. Til marine- og offshorearbejde er det grunden til, at magnesiumindholdet er begrænset, og driftstemperaturen overvåges.
Yderligere to grundlæggende egenskaber betyder noget. Magnesium er lettere end aluminium (ca. 1,74 g/cm³ mod 2,70 g/cm³), så en hævning af magnesiumindholdet sænker densiteten lidt. Og det smelter ved cirka 650°C, tæt på aluminiums 660°C, så det opløses hurtigt, når det tilsættes et bad, og oxiderer lige så hurtigt. Den anden halvdel af sætningen bliver meget vigtig på støbegulvet.
De vigtigste aluminiumslegeringer, der bruger magnesium
Næsten hver aluminiumsfamilie indeholder noget magnesium, men mængderne varierer med en størrelsesorden. Tabellen nedenfor opsummerer de intervaller, du oftest vil møde.
| Familie | Typisk Mg (vægt%) | Varmebehandles | Fælles karakterer | Typisk brug |
|---|---|---|---|---|
| 1xxx (rent aluminium) | Under 0,05 | Nej | 1050, 1100 | Folie, ledere |
| 3xxx (Al-Mn) | Op til 0,5 | Nej | 3003, 3004 | Varmevekslerplade, tagdækning |
| 5xxx (Al-Mg) | 0,5 til 5,5 | Nej | 5052, 5083, 5182 | Marineplade, karrosseripaneler, tanke |
| 6xxx (Al-Mg-Si) | 0,4 til 1,2 | Ja | 6061, 6063 | Ekstruderinger, rammer, beslag |
| 7xxx (Al-Zn-Mg) | 1,0 til 2,9 | Ja | 7075, 7050 | Rumfart, højstyrke strukturer |
| Cast Al-Si-Mg | 0,2 til 0,7 | Ja (T5 or T6) | A356, A360, AlSi10Mg | Hjul, huse, strukturelle støbegods |
Læs tabellen som et sæt designbeslutninger i stedet for en rangordning. 5xxx legeringer giver afkald på varmebehandling til gengæld for fremragende korrosionsbestandighed, svejsbarhed og arbejdshærdningsevne. 6xxx legeringer accepterer en lavere spidsstyrke til gengæld for nem ekstrudering og en ren anodiseret finish. 7xxx-legeringer jagter den højeste styrke, der findes i aluminium, og betaler for det med korrosionsbeskyttelse, der skal konstrueres fra starten.
Vær også opmærksom på Mg:Si-forholdet i 6xxx-familien. Støkiometrisk Mg2Si har brug for ca. 1,73 dele magnesium til en del silicium efter vægt. Legeringer med overskydende silicium ældes hurtigere og opnår højere styrke; legeringer med overskydende magnesium har en tendens til at anodisere bedre. Dette forhold er valgt bevidst til applikationen, ikke arvet ved et uheld.
Hvor meget magnesium? En visuel sammenligning
Tallene bliver nemmere at læse som et billede. Tabellen nedenfor bruger den samme vægtprocentskala for hver familie.
Typisk magnesiumindhold efter legeringsfamilie (vægt%)
Den praktiske takeaway er vinduernes bredde. Smedelegeringer kan bære adskillige procent magnesium og stadig opføre sig forudsigeligt. Trykstøbelegeringer lever i et meget strammere bånd: A360 er specificeret til 0,40 til 0,60 % Mg, og ADC12 holdes typisk på 0,30 % eller derunder. Disse grænser er ikke vilkårlige. De definerer det område, hvori legeringen fylder en tynd væg, frigiver fra matricen, bearbejder rent og opfylder de egenskaber, som kunden har godkendt.
Et bad, der går til 0,75 % Mg i A360, er ikke "lidt stærkere." Det er ude af specifikation, og det vil opføre sig anderledes i formen, i varmebehandlingen og i marken.
Magnesium i trykstøbelegeringer
I trykstøbning skal magnesium tjene sin plads. Hver tiende procent ændrer fluiditet, oxidationsadfærd og termisk ydeevne, så legeringsudviklere behandler det som et præcisionsværktøj frem for et bulkadditiv.
| Legering | Silicium (%) | Kobber (%) | Magnesium (%) | Karakter |
|---|---|---|---|---|
| A360 | 9,0-10,0 | 0,6 maks | 0,40-0,60 | Bedre korrosionsbestandighed og styrke end A380 |
| A380 | 7,5-9,5 | 3,0-4,0 | 0,10 maks | Almindelig arbejdshest, fremragende støbeevne |
| ADC12 | 9,6-12,0 | 1,5-3,5 | 0,30 max | Udbredt, afbalanceret støbeevne og pris |
| AlSi10Mg | 9,0-11,0 | 0,10 maks | 0,20-0,50 | Varmebehandlelige, strukturelle støbegods med høj integritet |
Kontrasten mellem A360 og A380 er det klareste eksempel. A380 er afhængig af kobber for styrke og er industriens generelle arbejdshest: den støber smukt og bearbejder let, men dens kobberindhold modvirker det i våde eller salte miljøer. A360 holder kobber lavt og tilføjer magnesium, som giver bedre korrosionsbestandighed og lidt bedre opførsel ved forhøjede temperaturer til en lille pris i støbeevne.
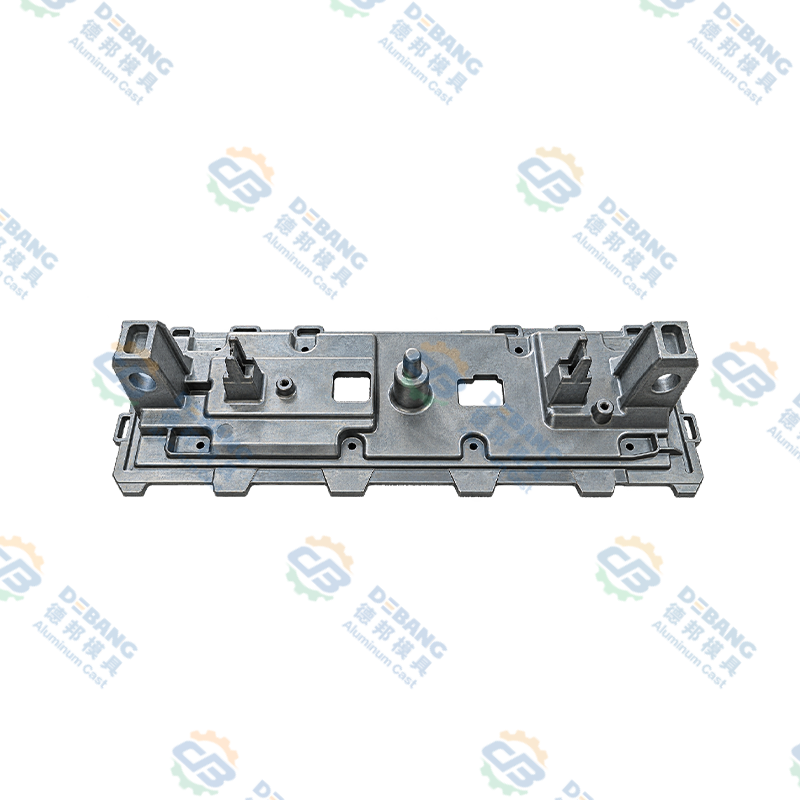
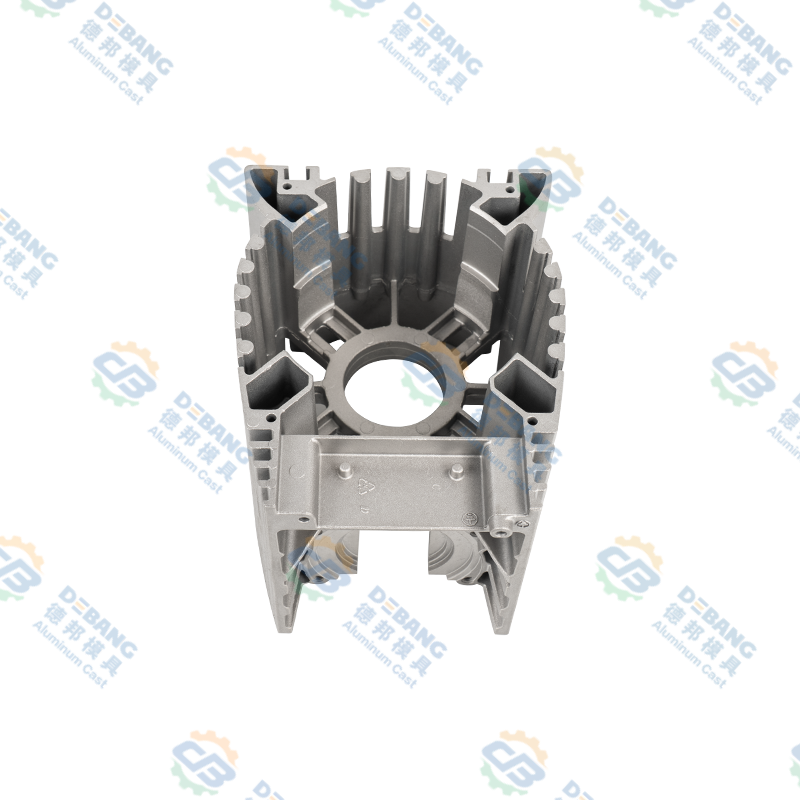 Motor- og controllerhus i trykstøbt aluminium Integreret trykstøbt aluminiumsmotor/controllerhus med varmeafledningsfinner og modulopbygget montering, velegnet til vibrationsudsatte biler, hvor strukturel stivhed og termisk kontrol har betydning. Se produkt →
Denne kombination er grunden til, at magnesiumbærende Al-Si-legeringer dukker op i motorhuse, transmissionshuse, koblingsdele og strukturelle komponenter, der ser varme og belastning på samme tid. Magnesium er der ikke for at gøre legeringen eksotisk. Det er der for at holde på styrken, når delen bliver varm, og for at holde overfladen intakt, når delen bliver våd.
Varmebehandlelige trykstøbelegeringer skubber ideen videre. AlSi10Mg type kemier parret med vakuum-assisteret støbning kan opløsningsbehandles og ældes uden blærer, som indespærret gas normalt ville forårsage, hvilket åbner døren til strukturelle dele, der tidligere skulle gravitationsstøbes eller smedes.
Hvad magnesium gør ved støbeprocessen
Inde i en holdeovn er magnesium det reaktive element i badet. Dens oxid danner ikke den stramme, selvbeskyttende hud, som aluminiumoxid gør, så en magnesiumholdig smelte udvikler et løst, mørkt overfladelag, der skal skummes før hver hældning. Et par praktiske konsekvenser følger.
- Oxidation og slagg. Højere magnesium betyder mere slagg pr. skift og mere metal tabt at skumme. Smeltetemperaturstyring betyder noget, fordi skubbe badet varmere for at forbedre fyldningen accelererer også magnesiumtab.
- Magnesium falmer. Tilsat magnesium genvinder omkring 85 til 95 %, og balancen går tabt til oxidation over tid. I en lang afholdelseskampagne er magnesium målt i starten af et skift ikke det, der er i badet til sidst. Kemi-tjek hører hjemme på skemaet, ikke kun på det første heat.
- Demagging er sværere end at tilføje. Hvis en ovn skal skifte fra en kemi af A360-typen til en kemi af typen A380 med lavt magnesiumindhold, skal det overskydende magnesium fjernes ved flusning, typisk med klorholdige forbindelser eller argon-klor-gasblandinger. Tilføjelse af magnesium tager minutter; at fjerne det kræver planlægning.
- Skrot og genbrug. Blandede skrotstrømme matcher sjældent en enkelt specifikation. En ovn ladet med en blanding af A360 og A380 returnerer vil lande et sted mellem de to, og det skal korrigeres med certificeret ingot i stedet for at antages at være korrekt.
- Fluiditet og tynde vægge. Forøgelse af magnesium reducerer en smule flydeevne i Al-Si-legeringer, hvilket betyder mest for tyndvægsbelysning og elektroniske huse, hvor fyldningen allerede er marginal.
Reglen på gulvet er enkel: tilsæt aldrig magnesium efter øjet. Vej tilsætningen, indfør den ved en kontrolleret badtemperatur, og bekræft resultatet med en spektrometerprøve trukket fra selve smelten i stedet for fra en øse, der kan have siddet ved overfladen.
Styrke, korrosion og termisk ledningsevne
De fleste komponentspecifikationer beder om tre ting på én gang: styrke, korrosionsbestandighed og termisk ledningsevne. Magnesium hjælper med den første, kan hjælpe med den anden i den rigtige legering og modvirker den tredje, når den forbliver i fast opløsning.
237 W/m·K, ren aluminium
95-110 W/m·K, A380 type legering
150-170 W/m·K, lavkobber AlSi10Mg
Termisk ledningsevne er den klareste afvejning. Opløste grundstoffer spreder både elektroner og fononer, så hver tiende procent af magnesium eller silicium, der holdes i opløsning, koster lidt ledningsevne. Kobber er langt mere skadeligt end magnesium, og netop derfor foretrækkes magnesiumholdige legeringer med lavt indhold af kobber til varmebaner.
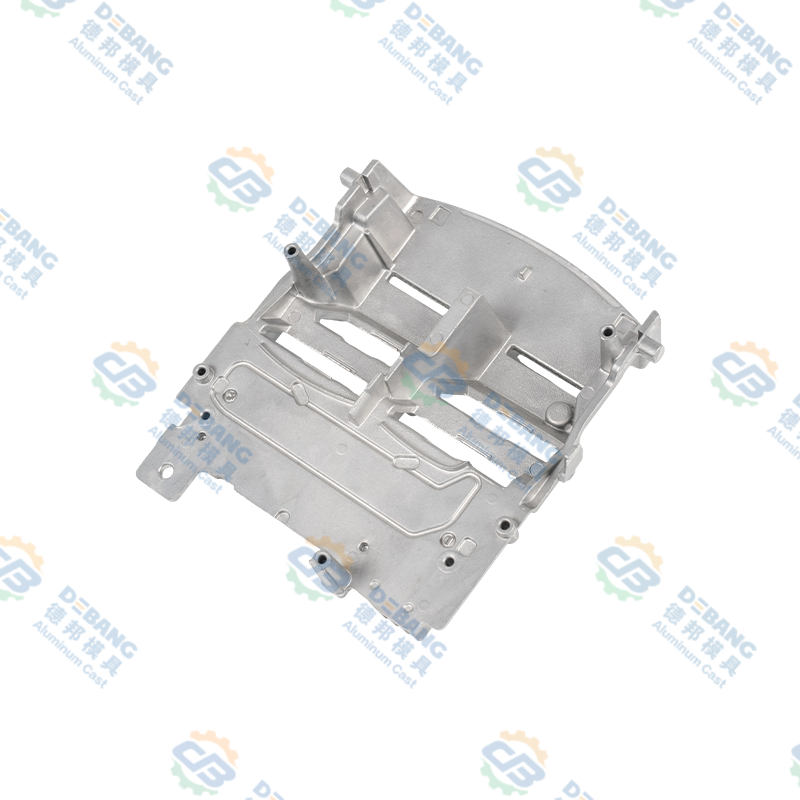 Kølelegeme til bilbelysning i formstøbt aluminium Højtryks køleplade i trykstøbt aluminium med tætte finner og ventilationskanaler til LED-forlygtemoduler, der understøtter termisk styring og stabil belysningsdrift. Se produkt →
Bilbelysningskøleplader er en god illustration. Delen skal trække varme væk fra et LED-modul, holde en flad parringsoverflade og overleve termisk cykling i hele køretøjets levetid. En lav-kobber Al-Si-Mg legering gør alle tre. En almenlegering med høj kobber ville være billigere at støbe og mærkbart dårligere til arbejdet, hvilket er en falsk økonomi, når lampen begynder at falme.
Korrosion følger en lignende logik. I bearbejdede Al-Mg-legeringer er magnesium en ægte fordel i kloridmiljøer. I støbte Al-Si-Mg-legeringer er fordelen mindre, og kobber gør det meste af skaden. Hvor vejsalt eller vaskekemikalier er en del af arbejdscyklussen, betyder det mere at specificere lavt kobber og kontrollere jernindholdet end at jagte et magnesiumtal.
Hvor magnesiumbærende aluminium dukker op i køretøjer
Elektrificeringen har skubbet aluminium ind på steder, der tidligere hørte til stål, og magnesiumholdige legeringer er flyttet med.
- Krop og lukninger. 5xxx plade til indvendige paneler og strukturelle forstærkninger, 6xxx profiler til kollisionsstrukturer og batterirammer.
- Termisk styring. Støbte Al-Si-Mg-huse, kølevæskemanifolder og køleplader plus 3xxx og 4xxx plader i loddede varmevekslere.
- Drivlinje og drivlinje. Motorhuse, gearkasser, koblingskomponenter og koblingsdele i A360 eller AlSi10Mg.
- Belysning. Køleplader, forlygteclips og tårne, hvor styrke og varmeoverførsel mødes.
- Indvendig elektronik. Displayhuse, kamerahuse og beslag, der kræver stivhed uden vægt.
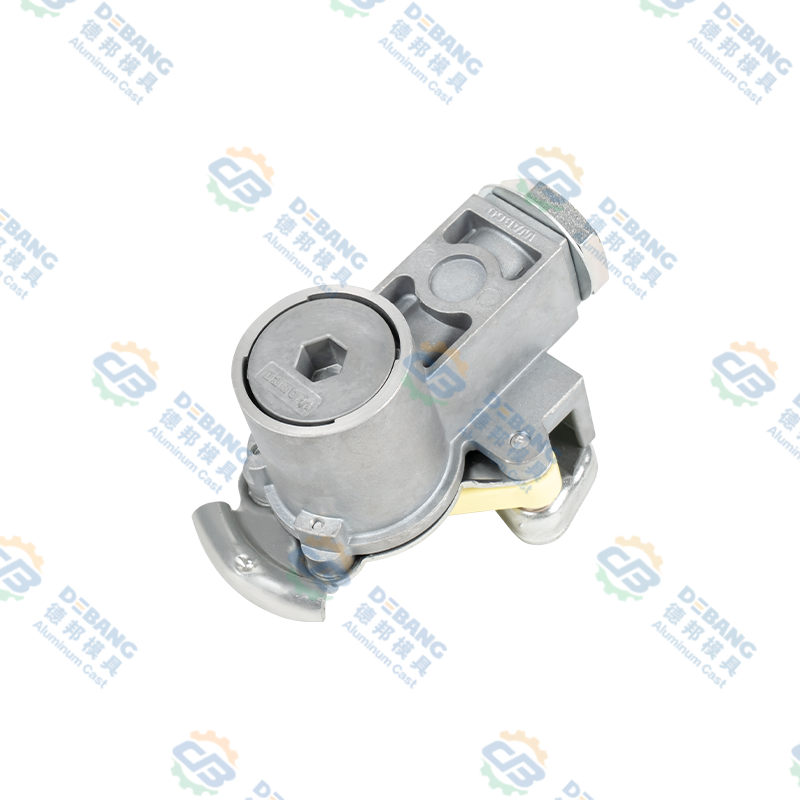
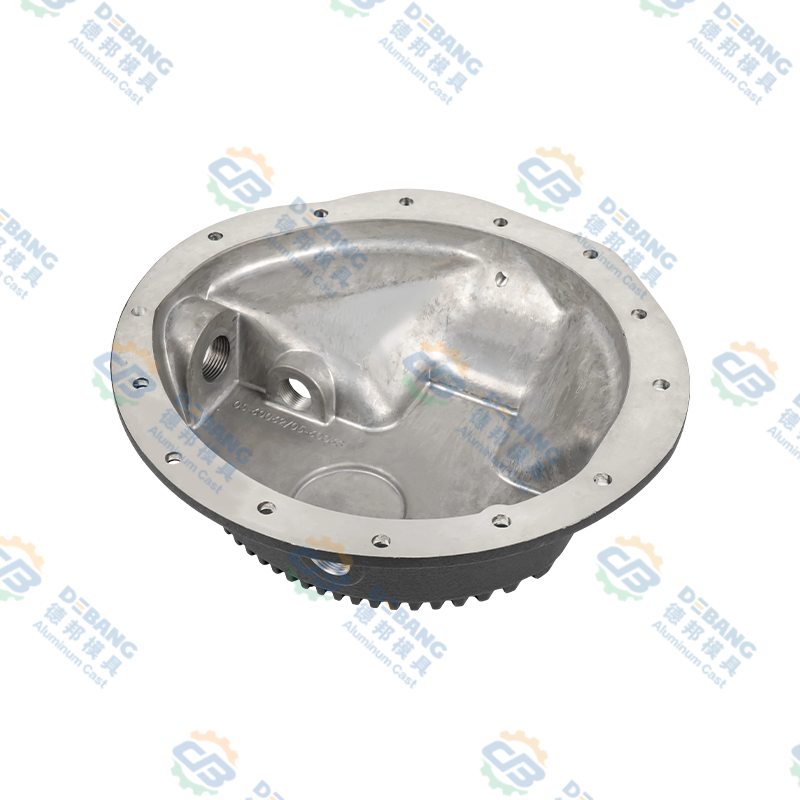 Transmissionsoliebeholdere i trykstøbt aluminium Trykstøbte aluminiumstransmissionspander med præcisionsbearbejdede gevind og en korrosionsbestandig mat finish, designet til lækagetæt forsegling og bred køretøjskompatibilitet. Se produkt →
Transmissionsoliebeholdere viser kombinationen godt. De skal være tætte, stive nok til at holde en pakningstætning under belastning og ledende nok til at hjælpe med at afkøle væsken. En magnesiumbærende Al-Si-legering støber tynde, ensartede vægge, holder tætningsflangen flad og bevarer dens egenskaber gennem mange års termisk cykling. Magnesiumet arbejder stille, men delen ville ikke opfylde specifikationerne uden den.
Holder magnesium under kontrol
Magnesiumkontrol er en kvalitetsdisciplin, ikke en metallurgisk nysgerrighed. Et specifikationsvindue på 0,20 procentpoint giver ikke plads til forudsætninger.
- Kemi på hver varme. Optisk emissionsspektrometri på en afkølet stift giver magnesium, silicium, kobber og jern inden for få minutter før det første produktionsskud.
- Ovnlogs og prøveudtagningsfrekvens. Langtidsholdende kampagner udtages med definerede intervaller, fordi magnesium falmer og de sidste støbninger af et skift kan afvige fra den første.
- Porøsitetsinspektion. Røntgen- eller CT-tjek bekræfter, at en varmebehandlelig legering er ren nok til at overleve opløsningsbehandling uden blærer.
- Mekanisk verifikation. Træk- og hårdhedstestning pr. parti bekræfter, at magnesium i badet faktisk blev oversat til de egenskaber, som tegningen kræver.
- Sporbarhed. Varmetal, ingot-certifikater og testregistreringer følger med delen, så et spørgsmål, der stilles to år senere, kan stadig besvares.
Vores egen kvalitetskontrolprogram er bygget op omkring disse trin, fordi magnesium er et af de få grundstoffer, hvor en lille analysefejl bliver til en synlig feltfejl.
Almindelige fejl ved specificering af magnesiumholdigt aluminium
- At vælge en legering på styrke alene. En legering med højere magnesium kan være stærkere og stadig være det forkerte valg, hvis delen har brug for termisk ledningsevne eller saltspraymodstand.
- Behandler A360 og A380 som udskiftelige. Det er de ikke. Kobber- og magnesiumniveauerne er tilstrækkeligt forskellige til at ændre korrosionsadfærd, varmeoverførsel og bearbejdningsrespons.
- Tilføjelse af magnesium uden at teste igen. Genopretning varierer med temperatur, omrøring og tid. Bekræft hver tilføjelse.
- Forudsat at en varmebehandlelig legering altid kan varmebehandles. Konventionelle trykstøbegods fælder gas; uden vacuum assist eller en specialdesignet legering producerer en T6 cyklus blærer frem for styrke.
- Ignorerer sensibilisering i 5xxx. Højmagnesiumplade udsat for moderat varme i årevis kan miste korrosionsbestandighed, selvom intet blev gjort "forkert".
- Glemmer ledningsevnestraffen. Hvert opløst element koster termisk ydeevne, og kobber koster mest.
Ofte stillede spørgsmål
Hvad gør magnesium i en aluminiumslegering?
Magnesium styrker aluminium ved at forvrænge krystalgitteret, som styrker fast opløsning, og, når silicium eller zink også er til stede, ved at danne fine præcipitater såsom Mg2Si eller MgZn2 under ældning. Det sænker også densiteten en smule, og i bearbejdede Al-Mg-legeringer forbedrer det modstanden mod kloridmiljøer.
Hvor meget magnesium er der i en typisk aluminiumsstøbning?
De fleste trykstøbelegeringer indeholder magnesium mellem 0,10% og 0,60% efter vægt. A360 er specificeret til 0,40 til 0,60 % Mg, AlSi10Mg ved omtrent 0,20 til 0,50 %, A380 ved 0,10 % eller mindre, og ADC12 ved 0,30 % eller mindre.
Gør magnesium aluminium stærkere eller svagere?
Stærkere, op til et punkt. I fast opløsning og som kontrolleret bundfald øger magnesium udbytte og trækstyrke. Ud over det specificerede område kan det reducere fluiditeten, øge oxidationstab og sænke termisk ledningsevne uden en nyttig gevinst i egenskaber.
Hvorfor indeholder A360 magnesium, mens A380 ikke gør?
A380 er afhængig af kobber for styrke, som støber og bearbejder meget godt, men yder dårligt i våde eller salte forhold. A360 bytter kobber til magnesium, hvilket giver bedre korrosionsbestandighed og lidt bedre opførsel ved høje temperaturer. Derfor optræder A360 i marine- og væskehåndteringskomponenter.
Kan magnesium fjernes fra en aluminiumssmelte?
Ja, men det kræver en indsats. Demagering udføres sædvanligvis ved flusning med klorholdige forbindelser eller argon-klorgasblandinger. Tilsætning af magnesium er hurtigt og billigt; at fjerne det kræver tid, udstyr og et kemitjek bagefter.
Påvirker magnesium den termiske ledningsevne af aluminium?
Det gør den, dog mindre end kobber gør. Grundstoffer holdt i fast opløsning spreder varmebærere, så opløst magnesium sænker ledningsevnen lidt. Til køleplader og huse tilbyder lavkobber Al-Si-Mg-legeringer generelt den bedste balance mellem støbeevne, styrke og varmeoverførsel.
Magnesium er let at overse på et materialecertifikat og svært at ignorere i en færdig del. Det bestemmer styrken af en støbning, korrosionslevetiden for et kropspanel, varmevejen for en belysningskomponent, og den måde en smelte opfører sig på en lang eftermiddag, når ovnen har holdt på siden morgen.
At få det rigtigt er for det meste et spørgsmål om disciplin: Vælg legeringen til arbejdscyklussen, hold badet inde i et smalt vindue, og bekræft med måling frem for antagelse. Hvis du arbejder gennem en aluminiumskomponent, hvad enten det er et hus, en køleplade, en strukturel støbning eller formen, der gør den, vil vi gerne tale igennem legeringsvalget og processen bag. Kontakt vores team og vi vil se på din tegning sammen.
Seneste nyheder
Lær mere om industrinyheder
-
02
Sep
 Magnesium vs aluminium trykstøbning: Densitet, styrke, omkostninger og applikationssammenligningEn OEM-ingeniør, der gennemgår en ny elektrisk køretøjskomponent, ankommer til en velkendt korsvej: Skal dette hus være magnesium eller aluminium? Svaret er aldrig en simpel materiel præference....
-
16
Jul
Komplet teknisk vejledning: Hvad er trykstøbte aluminiumskomponenter og omfattende oversigt over trykstøbeprocesser af aluminiumslegeringIndholdsfortegnelse Direkte definition Fremstillingsproces Hvad er komponenter ... -
07
Sep
Trykstøbning i bilindustrien: legeringsvalg, tolerancer og OEM-valgEn programleder for bilindustrien sendte os engang transmissionspande, der blev ved med at fejle lækagetests. Vægtykkelsen drev, porøsitet viste sig, og produktionslinjen stoppede to gange om ug... -
14
Sep
Aluminiumsmotorblokke Sandstøbning: proces, fordele og nøgleovervejelserAluminiumsmotorblokke er sandstøbte, fordi processen kan producere interne kølevæskepassager og tynde til tykke vægge overgange, som trykstøbning har svært ved at kopiere uden dyre værktøjsmodif...
Uanset om du er køber eller udviklingspartner, er vi forpligtet til at give dig en pålidelig løsning.
PRODUCT LINKS
- Produkter af aluminiumslegering
- Zinklegering trykstøbning produkter
- Magnesiumlegering trykstøbningsprodukter
Mobil
Kundeservice
GET IN QUOTE
KONTAKT OS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Tianxing Road nr. 1, Daqi Videnskabs- og Teknologipark Beilun-distriktet, Ningbo City, Zhejiang-provinsen, Kina
Copyright © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rettigheder forbeholdes.
 OEM/ODM støbestøbningsproducenter